
Maskinramar och svetsade komponenter
Basramar, chassin, svetsade enheter efter ritning.
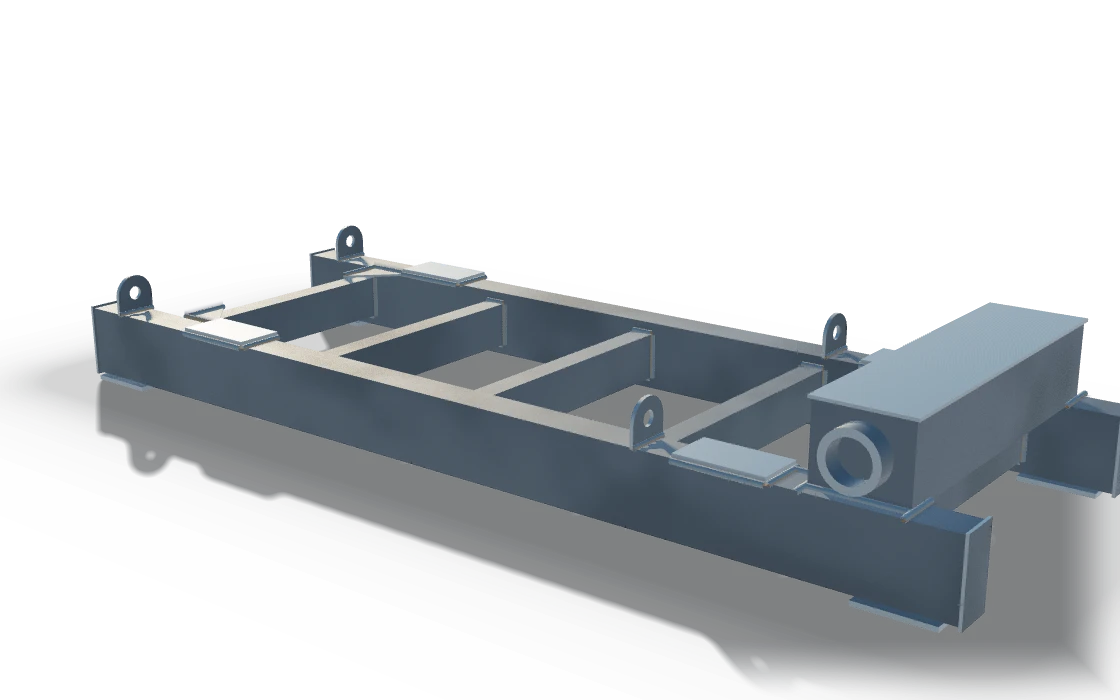
Parametrisk modell av ett typiskt stycke. Din konstruktion byggs efter din ritning, inte efter denna form.
Vad det är
Den svetsade basen av en maskin: ramen som bär drivningen, bädden, krossen, pressen eller sikten. Plåt och valsad profil svetsad till en styv låda eller stege, sedan bearbetad så att monteringsytorna är plana och hålen är exakta.
Ramar för mobila kross- och sikteverk, chassin för jordbruks- och skogsmaskiner samt maskinbäddar för OEM-tillverkare utgör merparten av vad som lämnar denna hall.
Typiska stycken
- Basramar och maskinbäddar med bearbetade monteringsytor
- Chassin och underramar för mobila verk
- Växellådsbärare och drivbärare, lagerhus svetsade av plåt
- Svetsade pelare, tvärbalkar och utliggare
- Svetsade enheter levererade med monterade fastskruvade delar
Typiska tillämpningar
Där en svetsad ram är delen som köps, snarare än något som skruvas fast på den.
- Basramar som bär en drivning, en växellåda och ett lagerhus på bearbetade ytor
- Chassin och underredessvetsar för mobila verk
- Maskinbäddar som måste hålla två axlar parallella efter svetsning och bearbetning
- Roterande gantry- och portalramar för hanteringsutrustning
- Lådbalkar och svetsade balkar belastade i böjning snarare än i en punkt
- Underramar som bär en inköpt enhet på en större maskin
Vad vi tillverkar
Ramar av plåt och valsad profil, svetsade och sedan bearbetade, i de storlekar denna hall faktiskt levererar.
- Plåt skuren på lasern upp till 20 mm och formad på kantpressen på 400 ton, 6 050 mm mellan stativen
- Valsad profil, hålprofil och plåt svetsade till stege-, låd- och portalramar
- Monteringsytor, hål och styrstiftshål bearbetade efter svetsning på de horisontella borrverken
- Ramar längre än bearbetningsvägen indexerade i två uppspänningar från samma nollpunkt
- Spänningsavlastning före bearbetning där ritningen kräver det, via en partner
Uppmätt över de 18 delarna i denna grupp i galleriet nedan: 1.5 till 13.6 m i den längsta dimensionen, och de flesta mellan 2.1 och 5.9 m. Den högsta är 3.4 m och den bredaste 2.6 m.
Dessa siffror är uppmätta från detaljerna i galleriet på denna sida, inte en kapacitetsgräns. Vad maskinerna klarar finns på kapacitetssidorna, och allt utanför det avtalas per förfrågan.
Vikt publiceras inte här. Den följer de plåttjocklekar ritningen anger, och vi uppskattar den inte från en modell. Skicka ritningen så kommer vikten tillbaka med offerten.
Vad vi kan tillverka
Varje siffra nedan är som moderbolaget publicerar den. Ramar längre än bearbetningsvägarna bearbetas i sektioner eller på den horisontella fräsen med 8 000 mm X-slagväg.
| Post | Maskin | Värde |
|---|---|---|
| Laserbord | TRUMPF TruLaser 3040 | 2 000 x 4 000 mm |
| Maximal plåttjocklek, laser | TRUMPF TruLaser 3040 | 20 mm |
| Robotsvetsbana | Dual robotic welding station, Daihen FD-B6L | 14 m |
| Horisontalborrverkets slag X, Y, Z | TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm |
| Roterbord och belastning | TOS Varnsdorf WRD15 | 1 800 x 2 500 mm, 16 000 kg |
| Spray- och härdningskabin | Polin AC lackerings- och härdningskabin | 7 900 x 5 000 x 4 890 mm |
Ytbehandling
Levereras som svetsat, eller blästrad till Sa 2½ och våtmålad i den grundfärg och toppfärg ritningen anger. Bearbetade ytor skyddas för transport.
- Obehandlat stål, som svetsat · Standardyta
- Våtmålat, grundfärg och toppfärg
Material
S355 där profilen bär last, S235 där den inte gör det. Slitplåt och rostfria insatser svetsas in där ritningen anger det.
- S235- och S355-konstruktionsstål
- Austenitiskt rostfritt stål
- Plåt, hålprofil, vinkelstål, U-profil och plattstång, kapas och formas in house
- Aluminium erbjuds inte
Svetsning
En ram är fallet de robotiserade stationerna köptes för: långa, repeterbara kälsvetsar längs en balk, och ett 14 m spår som gör att en lång ram kan svetsas i en enda uppspänning i stället för att vändas och spännas om. Avslutningar, korta sträckor och allt armen inte når svetsas manuellt.
- MAG 135, manuell och robotiserad; de robotiserade stationerna körs på en 14 m bana
- Robotiserade svetsstationer Daihen FD-B6L, räckvidd R 2 008 mm
Ytbehandling
De flesta ramar lämnar som svetsade eller blästrade och målade. Bearbetade ytor maskeras före blästring och målning och skyddas för transport: en målad yta som sedan måste bearbetas om är omarbete ingen har betalat för.
- Som svetsad, slaggrensad och rengjord, där ritningen inte kräver mer
- Blästring enligt EN ISO 8501-1 Sa 2½ i tryckluftskammaren, 8 000 x 5 000 x 3 000 mm
- Våtlackering i Polin-boxen, 7 900 x 5 000 x 4 890 mm, härdas vid 75 till 80 °C
- Grundfärg och toppfärg enligt det system ritningen anger
- Varmförzinkning på förfrågan, via en partner; det finns inget kar i denna hall
- Pulverlackering erbjuds inte
Kontroll och dokumentation
En ram köps för sin geometri, så dimensionell kontroll väger tyngre här än någon annanstans på denna webbplats. Monteringsytor, hålcentrum och diagonaler mäts med FARO-armen mot ritningens referenspunkt efter bearbetning, och rapporten skickas med delen när ordern efterfrågar en.
- Visuell kontroll av svetsarna
- Måttkontroll mot ritningen; toleranserna är de som anges i ritningen
- Mätning med FARO Arm Prime 10 där ritningen kräver en rapport
Vad vi behöver från dig
En ram offereras utifrån en ritning, inte utifrån en beskrivning. Det som gör en offert bindande snarare än vägledande:
- Ritningen, som PDF, och som STEP, DXF eller DWG där du har det
- Materialspecifikationen, kvalitet för kvalitet
- Kravet på svetskvalitet, om det inte anges i ritningen
- Ytbehandlingen: som svetsad, blästrad, grundmålad, lackerad enligt ett system, eller varmförzinkad
- Antalet, och om det är en engångsleverans, ett parti eller ett återkommande uttag
- Datumet du behöver det på plats, och leveransadressen
En ritning räcker för att lämna offert. Inget här kräver att en specifikation skrivs i förväg.
Vägen genom verkstaden
- 01
CNC-laserskärning
Plåt upp till 20 mm på ett bord om 2 000 x 4 000 mm, 3 200 W. Nästningar skärs från kundens DXF eller från våra egna utvecklingar.
- 02
CNC-kantpressning
400 t kantpress med 6 050 mm bord och 365 mm slaglängd. Långa kanter i ett drag; koner och lådor till tratter och kåpor.
- 03
Svetsning
MAG 135, manuellt och robotiserat. En dubbel robotstation på en 14 m bana och en andra robotcell med 2 008 mm räckvidd.
- 04
Bearbetning
Två CNC-horisontalborrverk med slag upp till 6 200 x 3 000 x 1 600 mm och roterbord för upp till 16 000 kg, en horisontalfräs med 8 000 mm X-slag, en CNC-svarv, en vertikalsvarv och kuggfräsning.
- 05
Blästring och målning
En blästerkammare om 8 000 x 5 000 x 3 000 mm med tryckluft på räls in i en spray- och härdningskabin om 7 900 x 5 000 x 4 890 mm, våtlack härdas vid 75 till 80 °C.
- 06
Kontroll
Visuell svetskontroll och dimensionsmätning med en sexaxlig FARO Arm Prime 10.
Från verkstaden
Från verkstaden
Konstruktioner som har lämnat denna hall, visade som anonyma modeller: geometrin vi svetsade, dess verkliga totalmått, och inget som identifierar vems ritning det var.
18 modeller
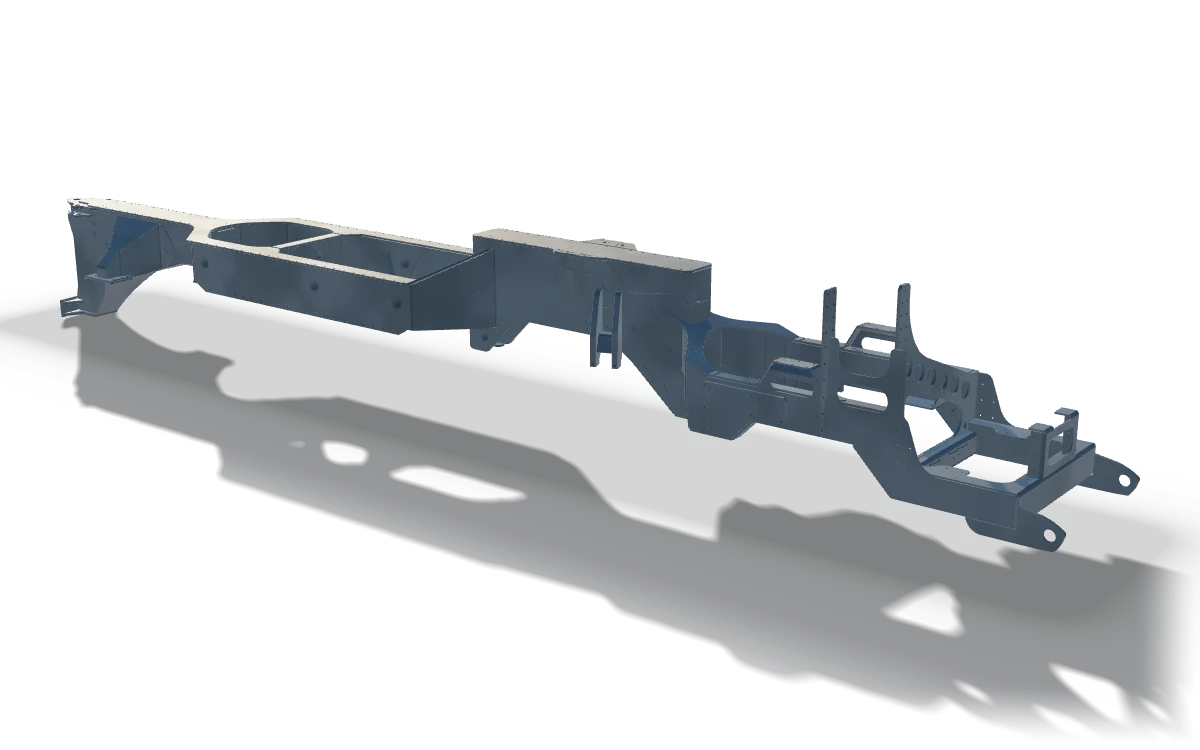
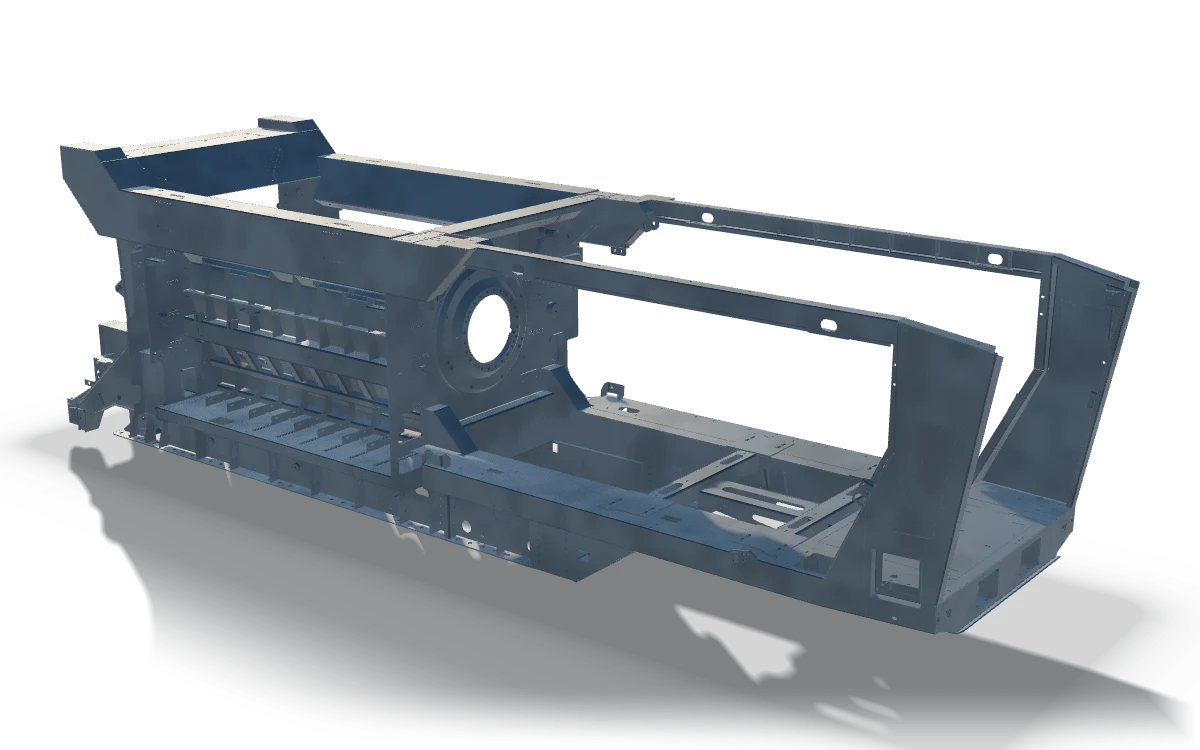
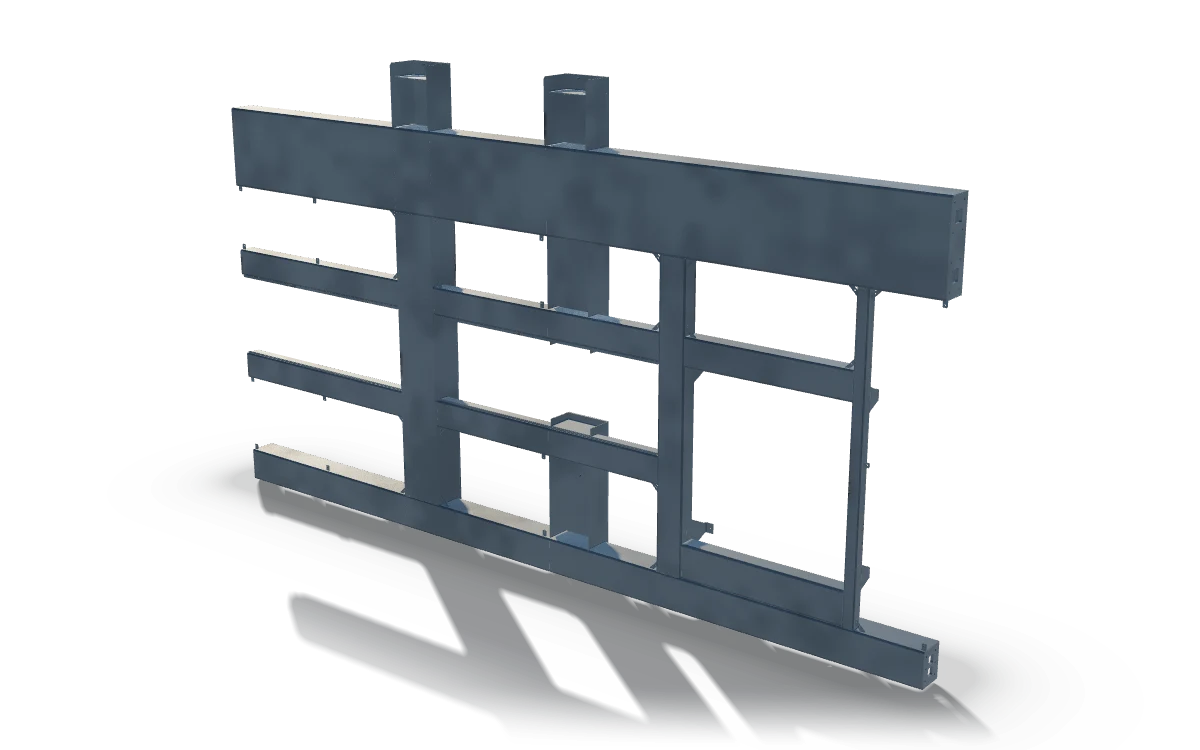

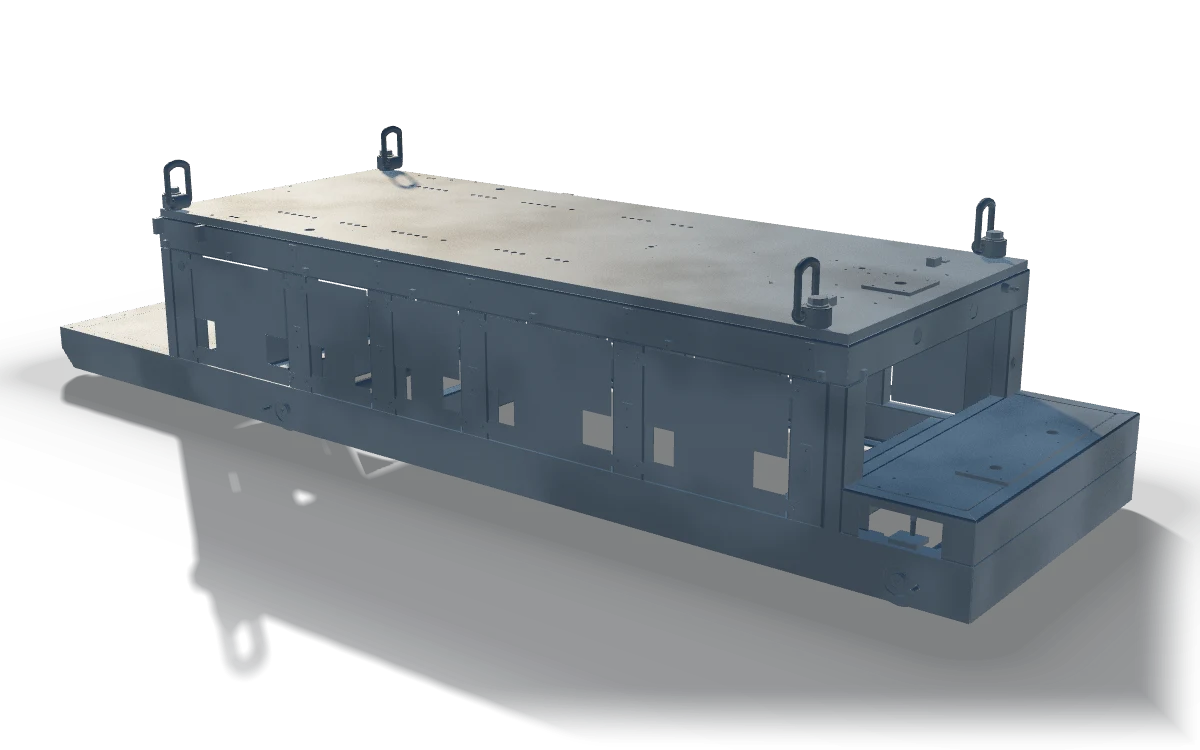
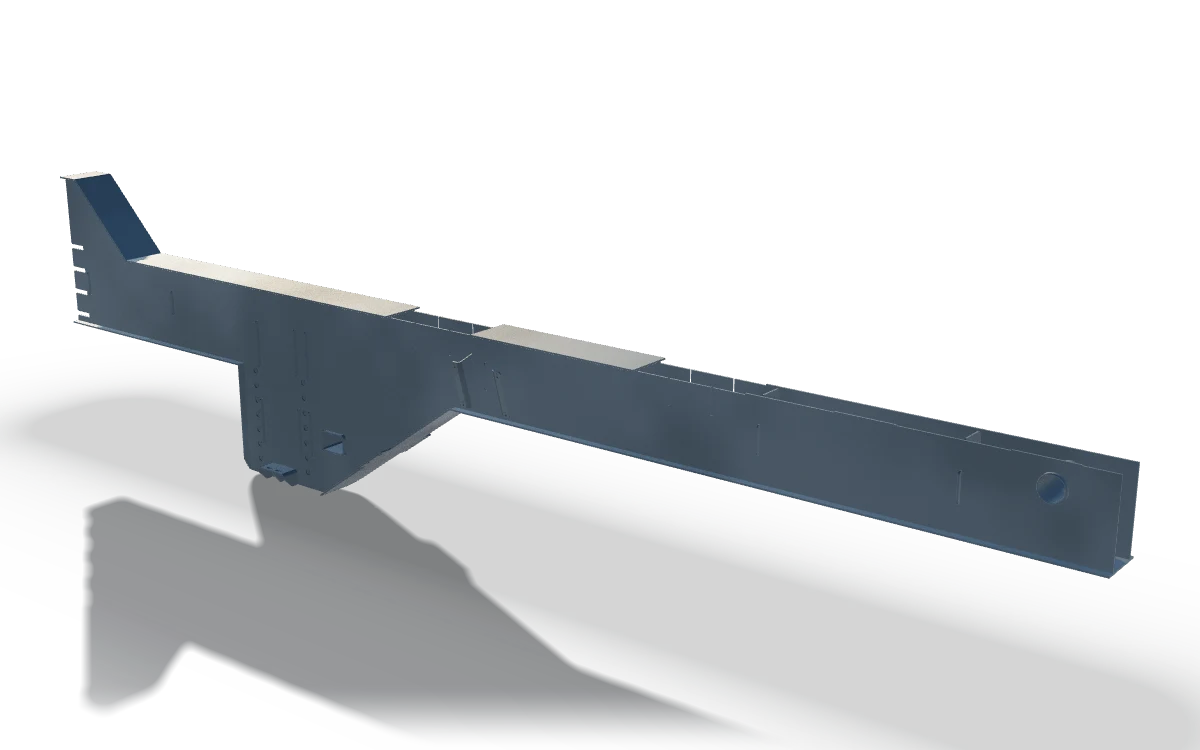
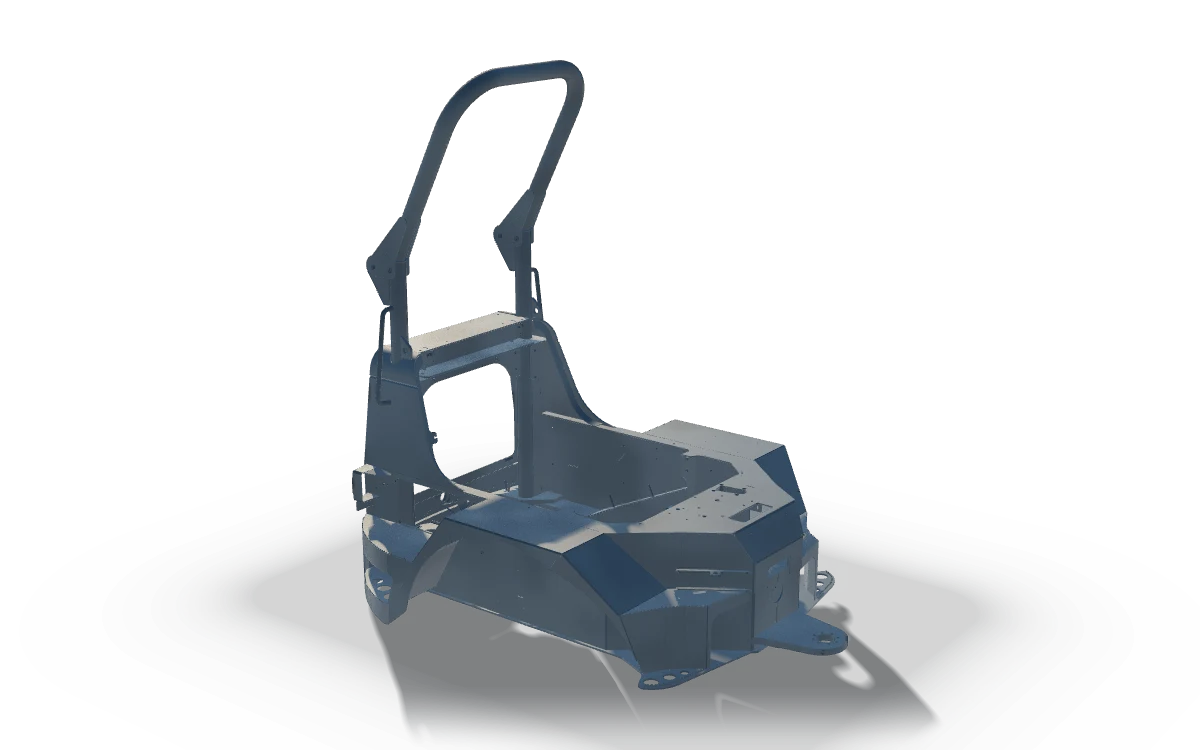
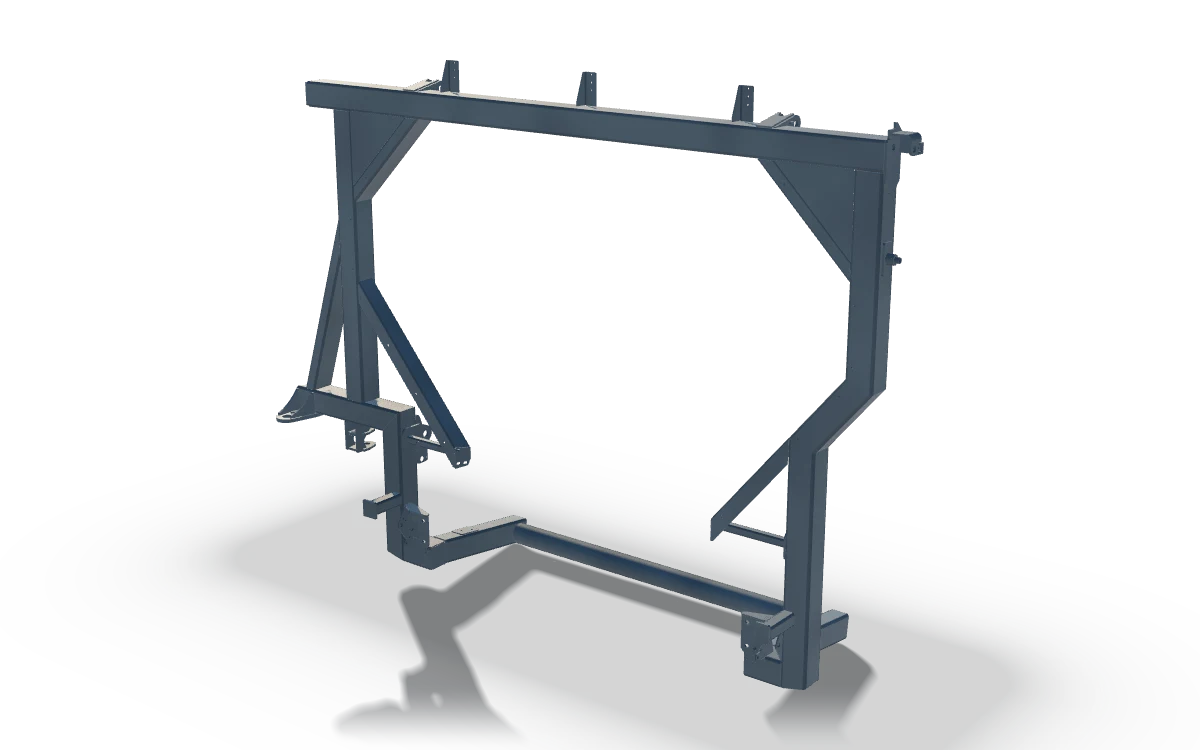
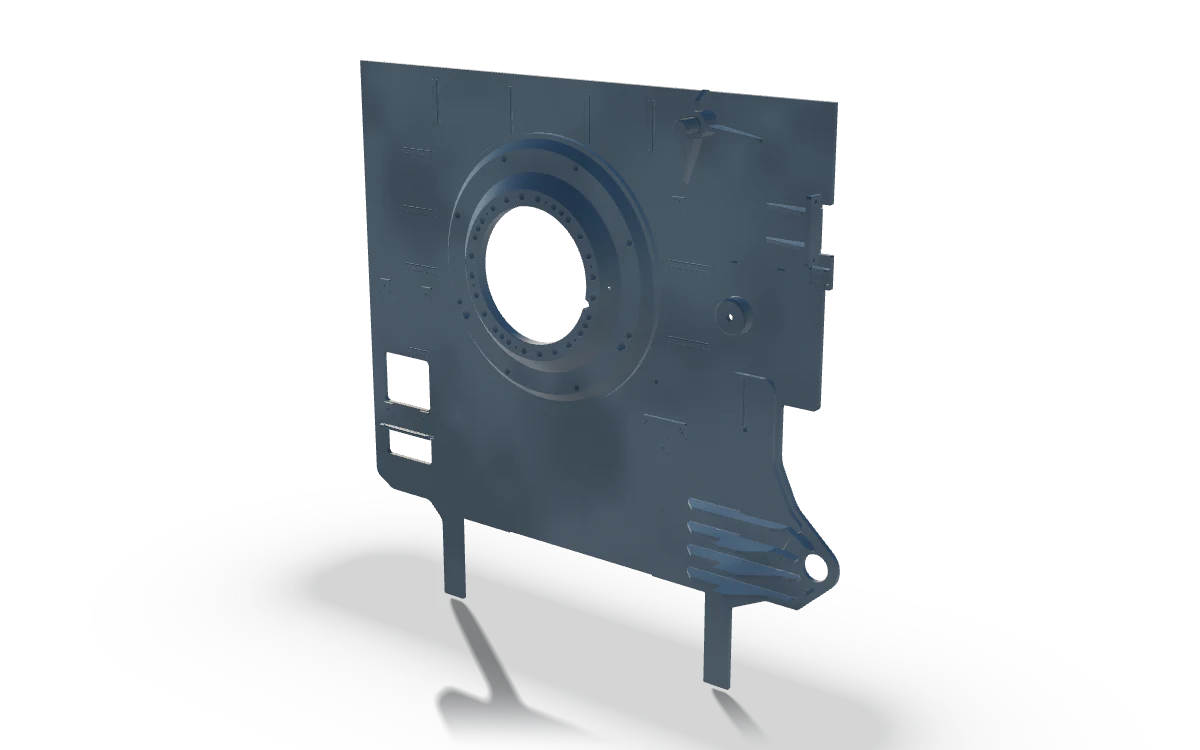
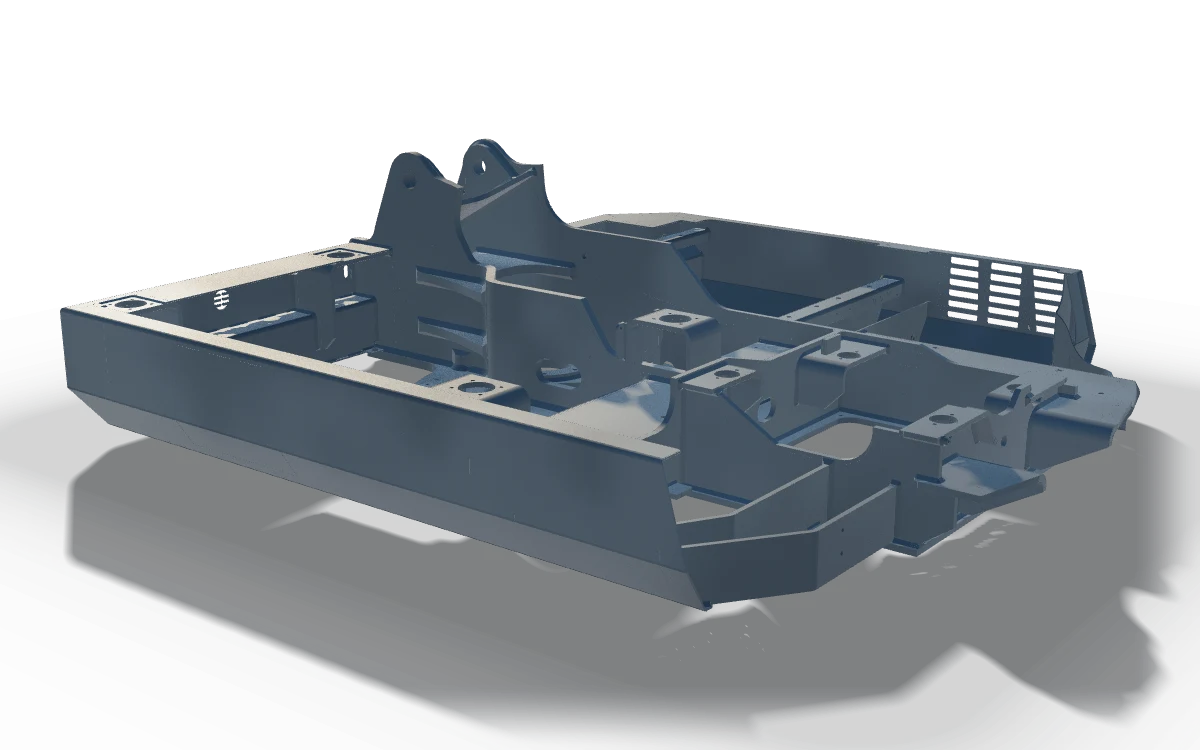

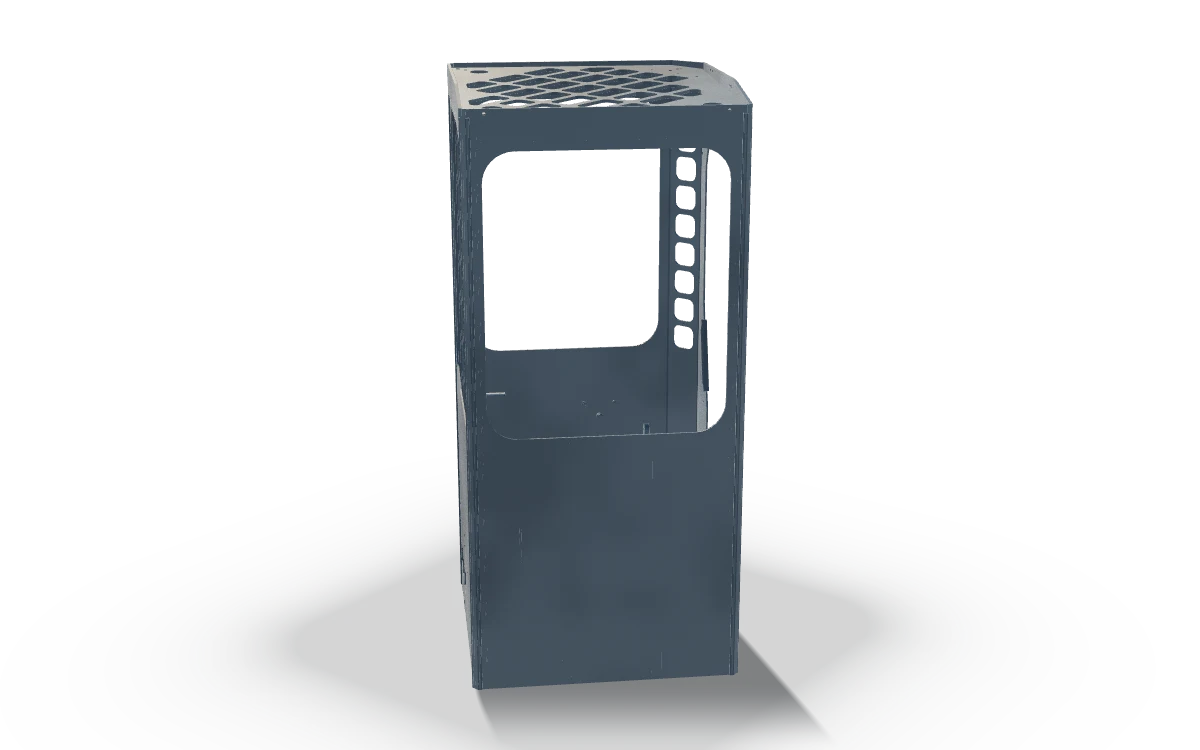
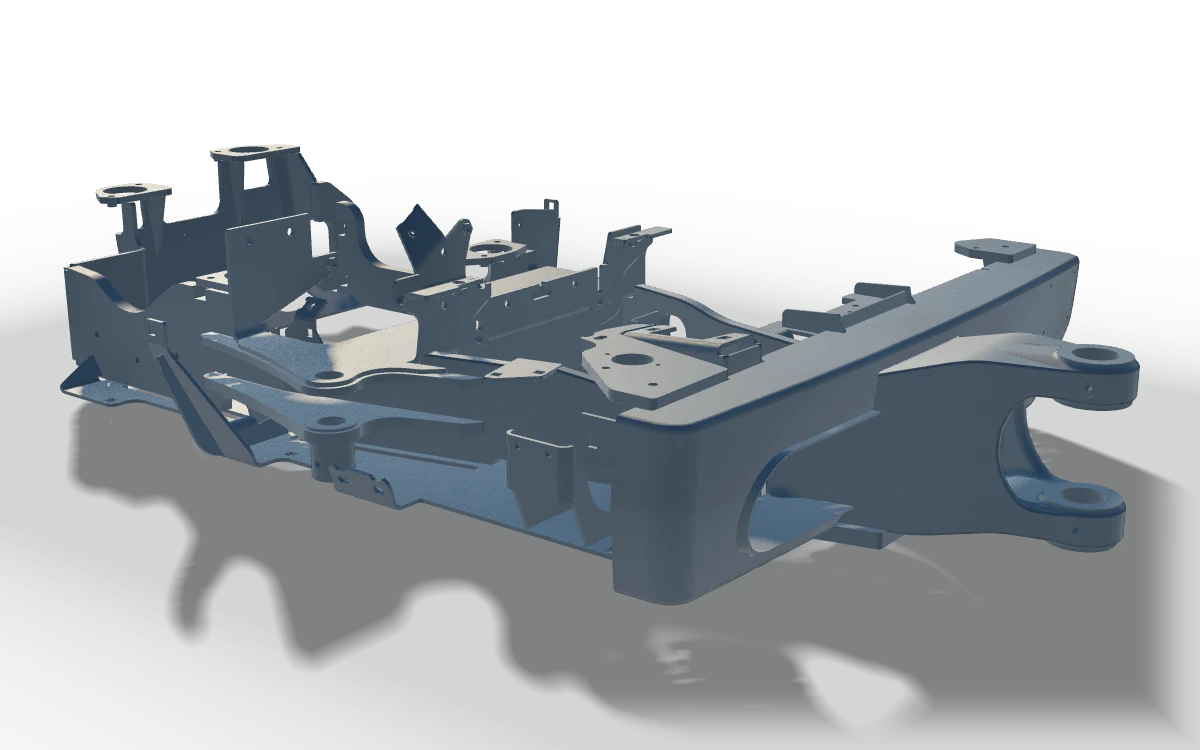

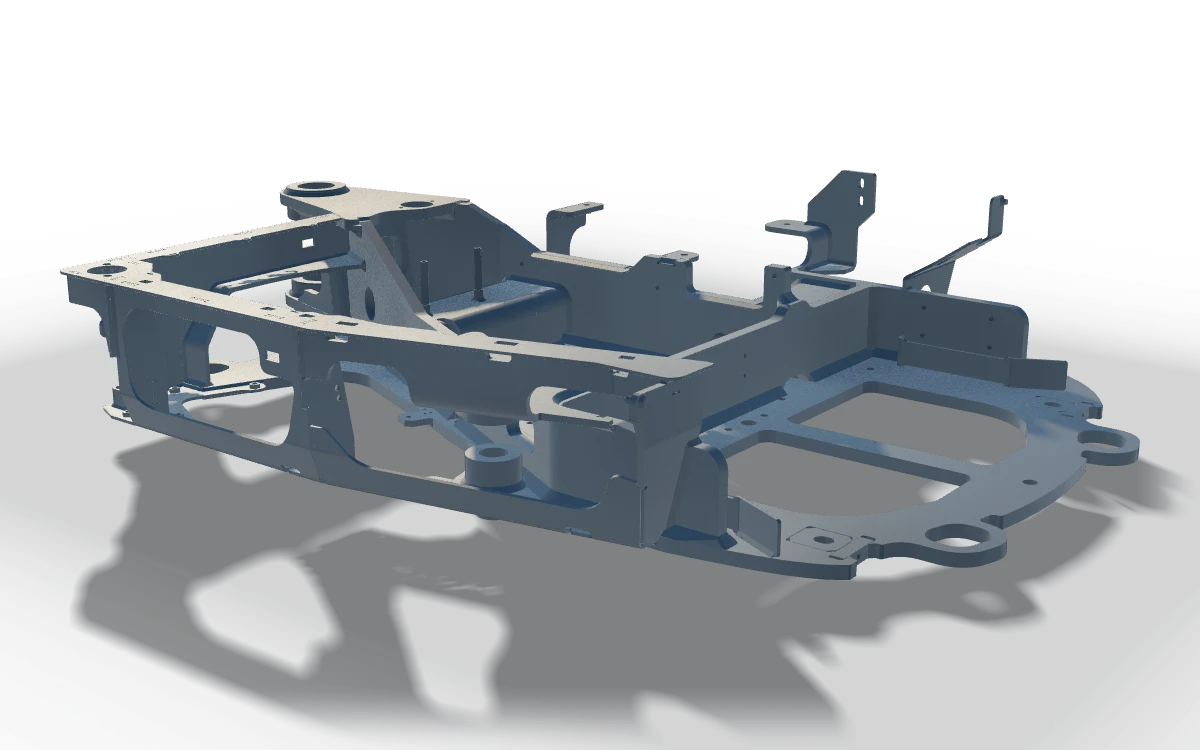
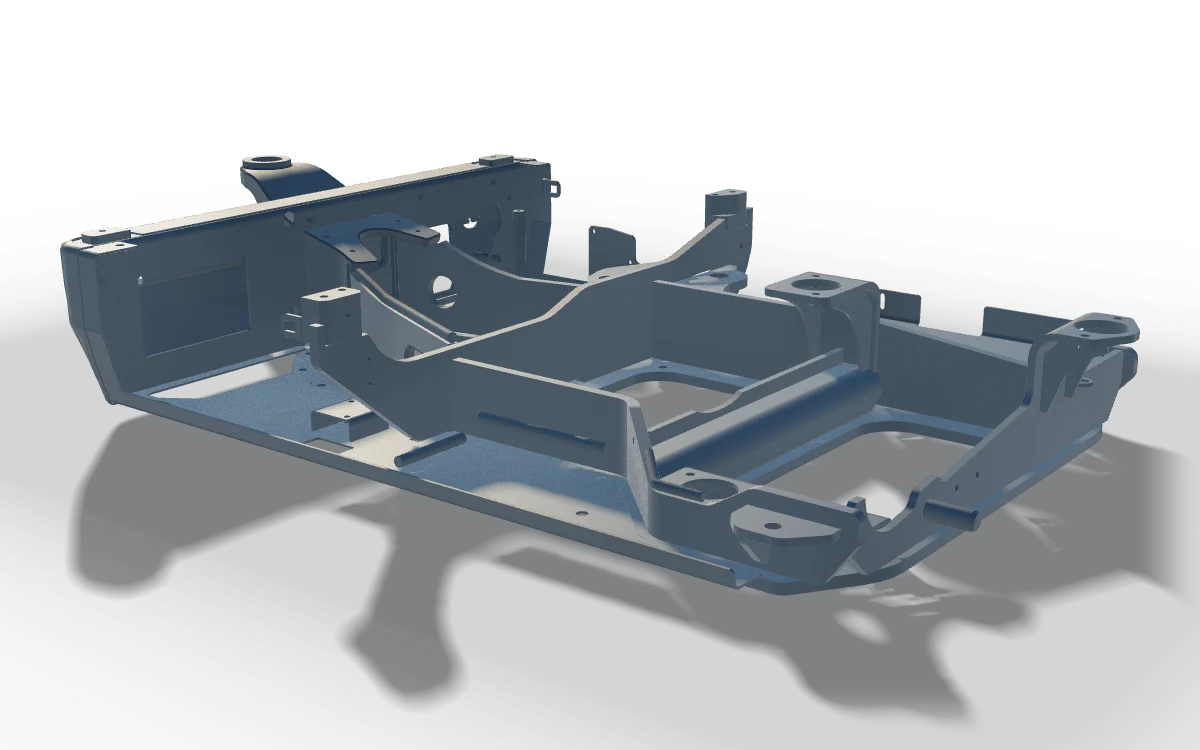
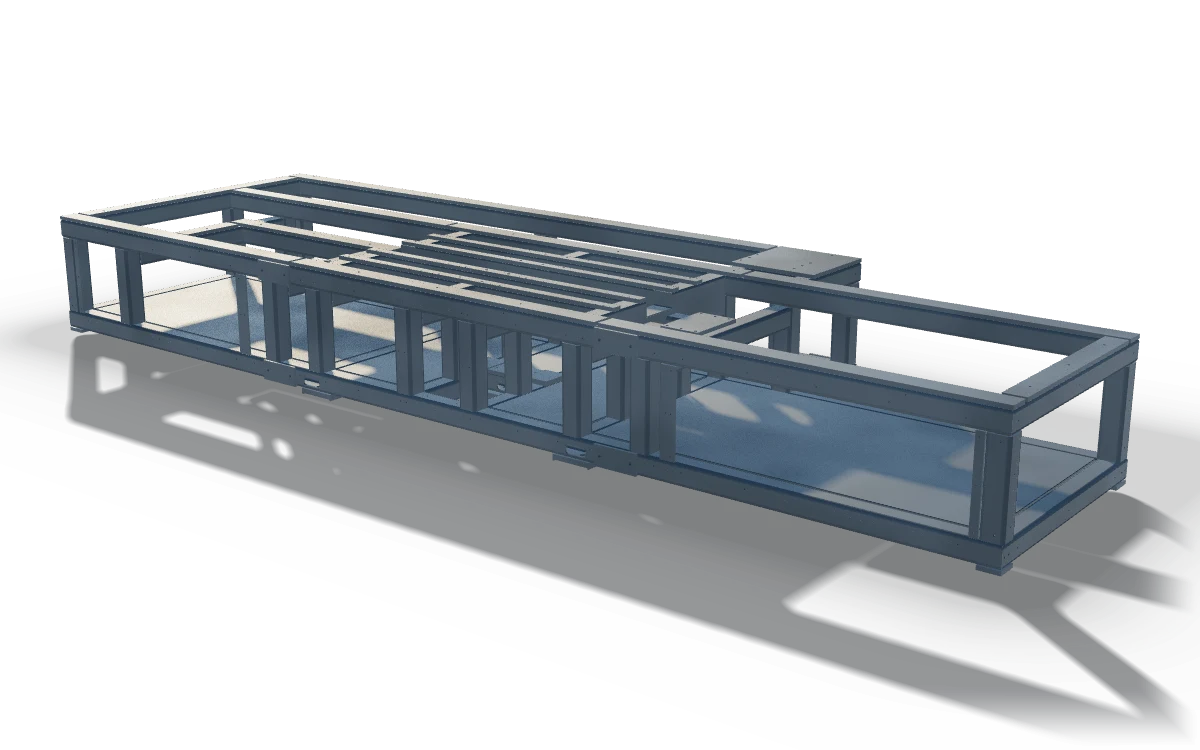
Varje modell är renderad från produktionsgeometrin i obehandlat stål, utan färg, och visas som en stillbild. Kundnamn, maskinbeteckningar och ritningsnummer publiceras inte; dellistor och filer erbjuds inte. Den interaktiva modellen ovanför detta avsnitt är ett parametriskt exempel, inte en av dessa.
Var detta passar in
Ramar går genom skärning, svetsning och bearbetning i den ordningen, och det är vad bygg-, jordbruks- och maskintillverkningssektorerna köper från denna hall.
Frågor vi får innan en första order
- Vilket stål svetsar ni?
- S235 och S355 konstruktionsstål är de kvaliteter vi arbetar mest med, samt austenitiskt rostfritt stål där ritningen kräver det. Aluminium erbjuds inte.
- Kan ni måla eller förzinka det?
- Våtmålning, i vår egen linje: en blästerkammare skenkopplad till en sprut- och härdningsbox, så att ett stycke blästras och målas utan att lämna byggnaden. Pulverlackering erbjuds inte. Förzinkning på förfrågan.
- Vad behöver ni från mig för att offerera?
- Ritningen, som STEP, DWG, DXF, PDF eller ZIP; materialspecifikationen; svetskvaliteten som ritningen kräver; ytbehandlingen; antalet eller seriestorleken; och datumet du behöver det. En 2D-ritning räcker för att komma igång.
- Hur stort ett stycke kan ni ta?
- De publicerade maskinsiffrorna finns i mätområdestabellen på denna sida och i sin helhet på sidan om kapacitet: laserbädden, kantpressen, borrverkens slaglängder, bläster- och målningsboxarna. Kranens kapacitet, största storlek och vikt på svetskonstruktioner, samt transportgränser publiceras inte av moderbolaget och bekräftas per förfrågan snarare än uppskattas här.
- Kan ni bearbeta monteringsytorna efter svetsning?
- Ja, och det är den vanliga vägen för denna grupp: svetsa, spänningsavlasta ramen om ritningen kräver det, sedan bearbeta. De horisontella borrverken tar 6 200 x 3 000 x 1 600 mm slagväg på ett 1 800 x 2 500 mm bord klassat för 16 000 kg, så en ram borras och planfräses i en och samma uppspänning i stället för att lämnas till en underleverantör.
Allt som inte besvaras här besvaras vid förfrågan, inte uppskattat på denna sida.
Börja här
Skicka ritningen. Vi svarar med pris och datum.
STEP, DWG, DXF, PDF eller ZIP, upp till fem filer. Dina ritningar hålls privata: de lagras utanför webbservern och läses endast av våra ingenjörer.