
Lohnfertigung · Slowakei
Große Stahlschweißkonstruktionen, gefertigt nach Ihrer Zeichnung.
Maschinengestelle, Fördererkonstruktionen, Bühnen, Behälter und Gehäuse. Eine Halle in Bánovce nad Bebravou schneidet, kantet, schweißt, zerspant und lackiert sie unter einem Schweißsystem nach EN ISO 3834-2, Ausführungsklasse EXC2 nach EN 1090-2.
- Schweißtechnisches Qualitätssystem
- EN ISO 3834-2
- Ausführungsklasse
- EXC2 · EN 1090-2
- Laserschneiden
- 20 mm · 2 x 4 m
- Abkantpresse
- 400 t · 6 050 mm
Was wir fertigen
Sechzehn Teile, die diese Halle verlassen haben
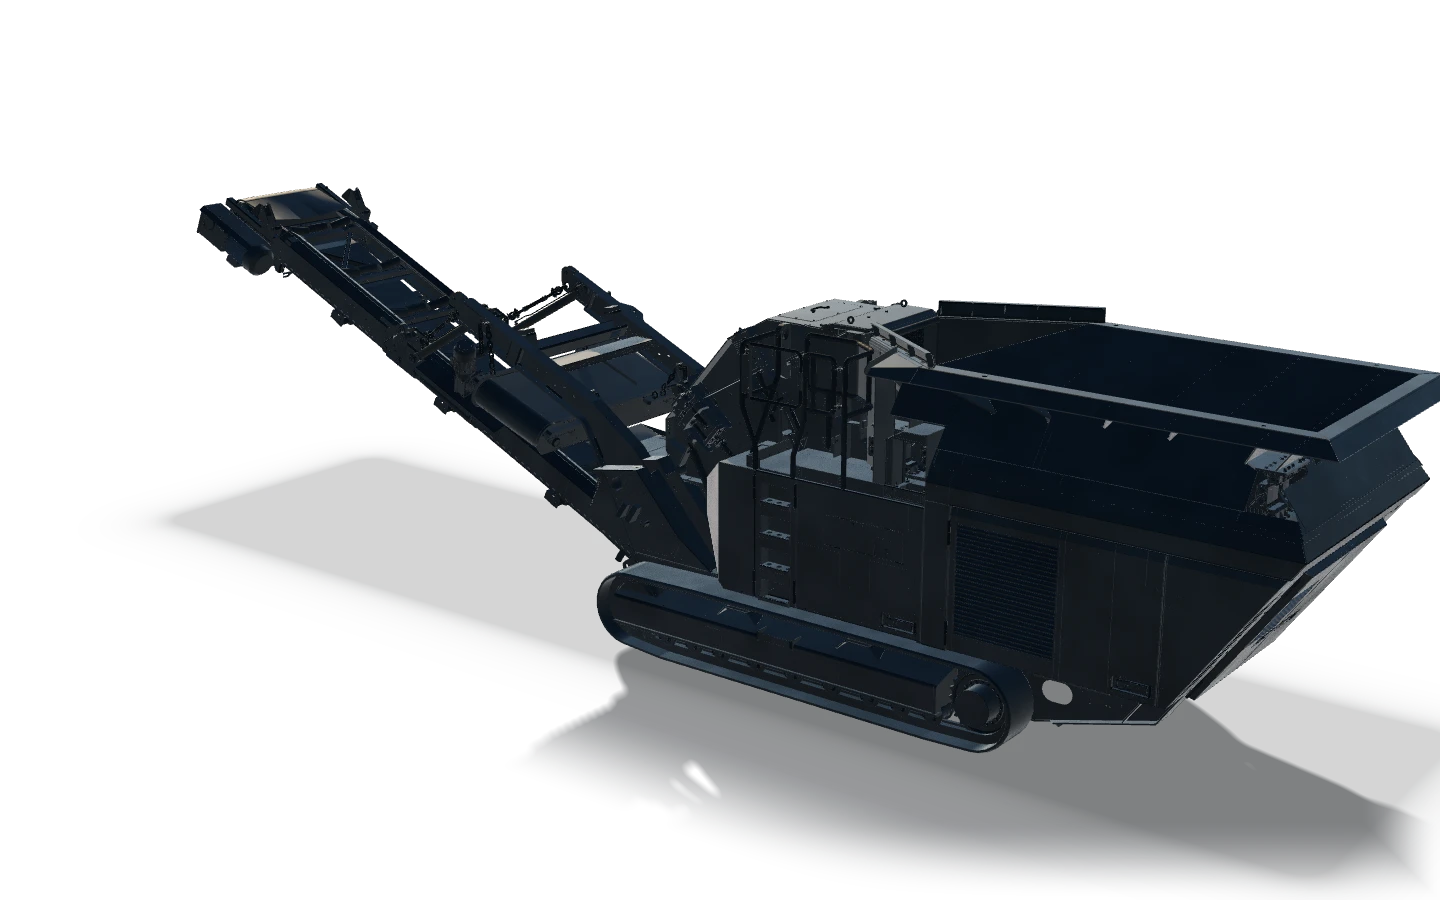
Jede Kachel ist eine reale Konstruktion, gerendert aus der Geometrie, nach der sie gebaut wurde, und jede führt in die Gruppe, zu der sie gehört. Die Namen sind bewusst allgemein: diese Website veröffentlicht weder Kunden noch Maschinenbezeichnung noch Zeichnungsnummer.
Die Galerie auf jeder Gruppenseite zeigt den Rest, jeweils mit dem gemessenen Gesamtmaß des Teils daneben.
Was wir bauen
Sechs Gruppen, eine Halle
Jede Gruppe ist eine Art Schweißteil, keine Produktlinie. Jedes Bild unten zeigt eine Konstruktion, die diese Halle verlassen hat, gerendert aus ihrer Fertigungsgeometrie in rohem Stahl.
01
Maschinengestelle und Schweißbaugruppen
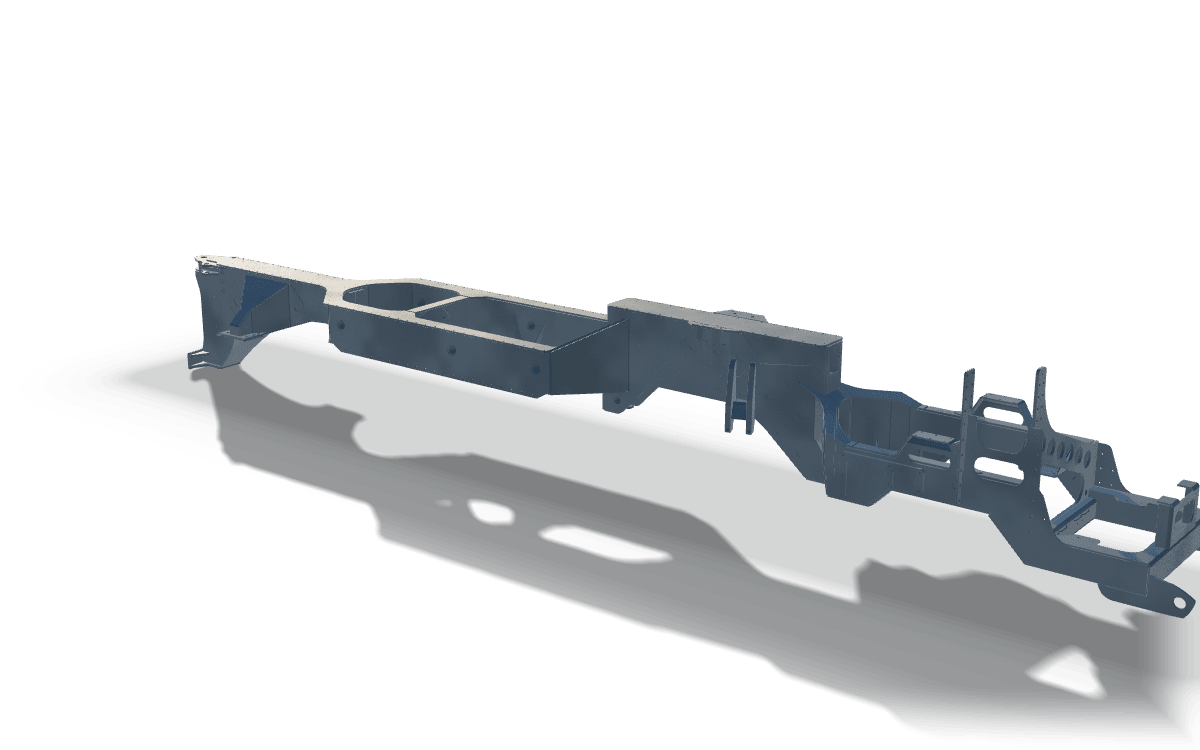
Die geschweißte Basis einer Maschine: der Rahmen, der Antrieb, Bett, Brecher, Presse oder Sieb trägt. Blech und Walzprofil, zu einem steifen Kasten- oder Leiterrahmen verschweißt und danach zerspant, damit die Montageflächen eben und die Bohrungen fluchtend sind.
- Maximale Blechdicke, Laser
- 20 mm
- Bewertungsgruppe der Schweißnähte (EN ISO 5817)
- level C at EXC2
- Verfahrweg Horizontal-Bohrwerk X, Y, Z
- 6 200 x 3 000 x 1 600 mm
Die hier gezeigten Teile sind 1.5 bis 13.6 m lang
Maschinengestelle und Schweißbaugruppen öffnen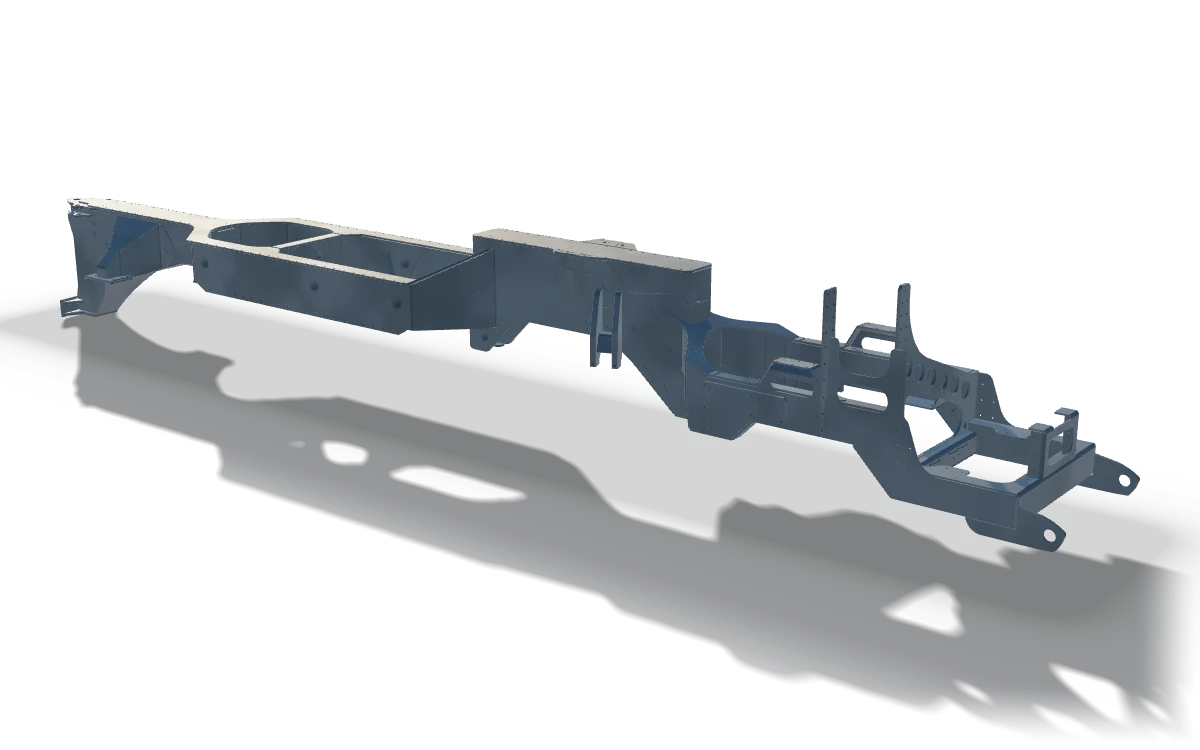
02
Förderer- und Handlingkonstruktionen
Der Stahl, auf dem ein Förderer läuft: Fachwerk- oder U-Profil-Längsträger, Antriebs- und Umlenkstationen, Stützen, Verbände, Übergabeschurren und die Laufstegkonsolen neben dem Gurt. Geschweißte Materialförderer sind ein auf unserem Zertifikat nach EN ISO 3834-2 benannter Produkttyp.
- Tischlänge Abkantpresse
- 6 050 mm
- Bewertungsgruppe der Schweißnähte (EN ISO 5817)
- level C at EXC2
- Roboter-Schweißbahn
- 14 m
Die hier gezeigten Teile sind 1.5 bis 14.6 m lang
Förderer- und Handlingkonstruktionen öffnen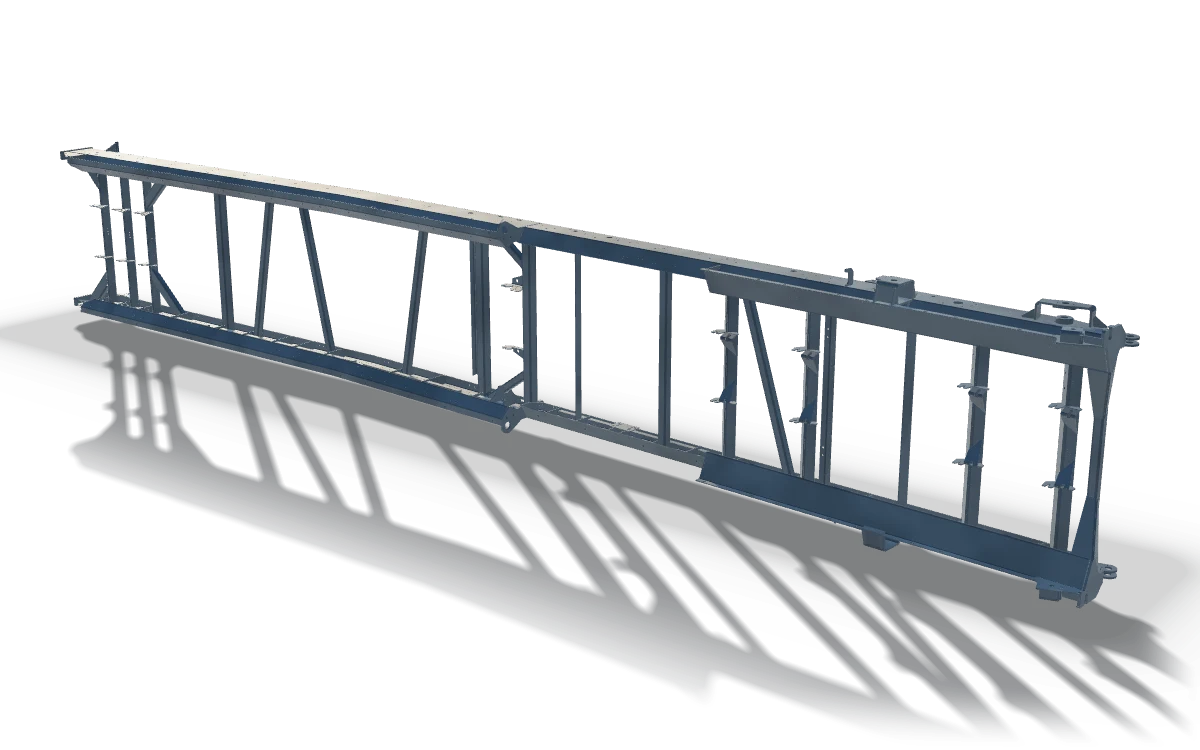
03
Bühnen und Zugangsstahlbau
Der Stahl, auf dem Menschen um eine Maschine herum stehen: Wartungsbühnen, Laufstege entlang von Förderern, Treppenläufe, Leitern, Geländer und Fußleisten. Nach Kundenzeichnung gebaut nach EN 1090-2, Ausführungsklasse EXC2, aus Profil und Blech mit Gitterrost- oder Riffelblechbelag.
- Lasertisch
- 2 000 x 4 000 mm
- Bewertungsgruppe der Schweißnähte (EN ISO 5817)
- level C at EXC2
- Strahlkammer
- 8 000 x 5 000 x 3 000 mm
Die hier gezeigten Teile sind 1.1 bis 18.9 m lang
Bühnen und Zugangsstahlbau öffnen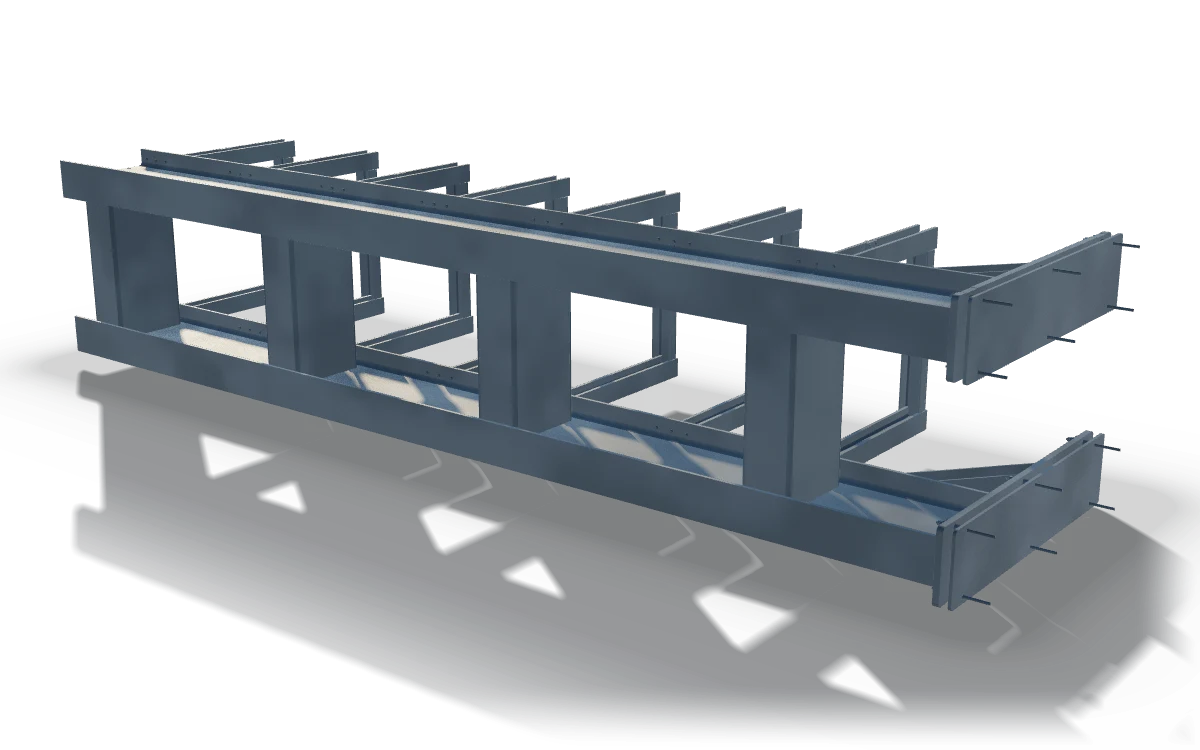
04
Behälter, Trichter und Silos
Geschweißte drucklose Behälter und die Körper, die Schüttgut aufnehmen: Aufgabetrichter, Bunker, Silomäntel, Schurren und Schürzen. Auf unserem Zertifikat nach EN ISO 3834-2 als Produkttyp benannt, mit EN 14015, EN 12285-2 und API 650 im zertifizierten Produktnormen-Umfang.
- Maximale Blechdicke, Laser
- 20 mm
- Bewertungsgruppe der Schweißnähte (EN ISO 5817)
- level C at EXC2
- Presskraft Abkantpresse
- 400 t
Die hier gezeigten Teile sind 1.6 bis 4.9 m lang
Behälter, Trichter und Silos öffnen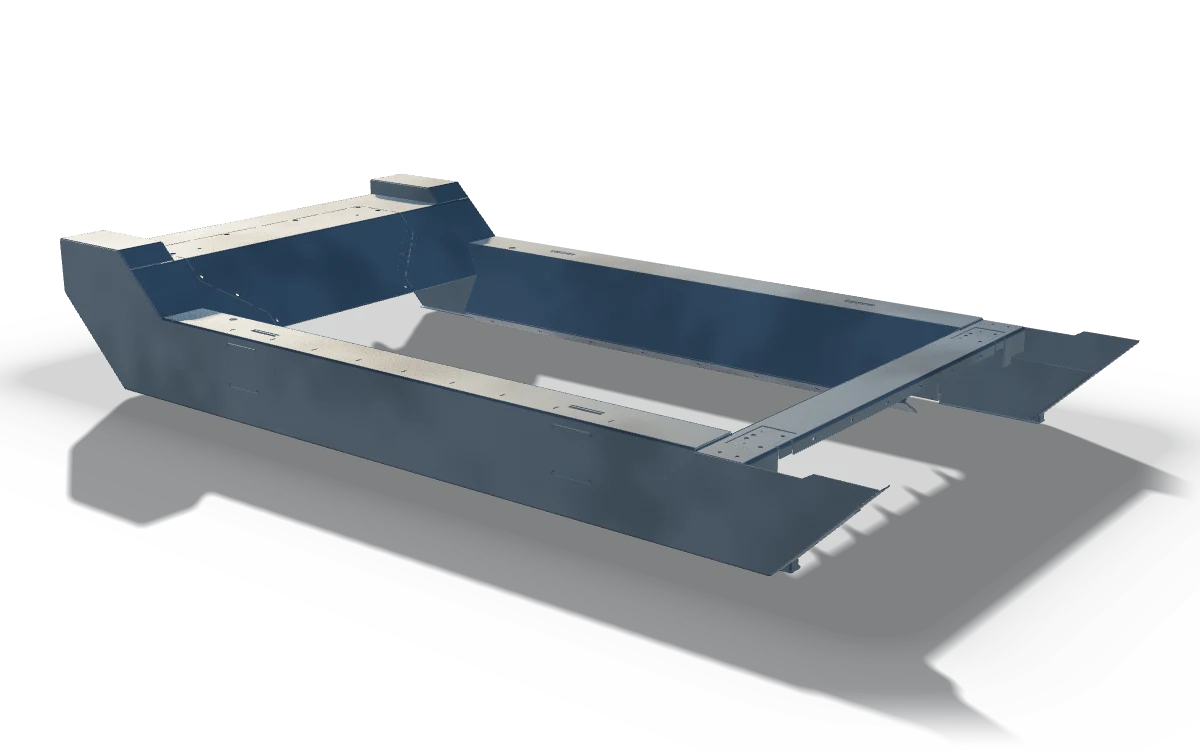
05
Gehäuse und Verkleidungen
Die Blechhaut um eine Maschine: Gehäuse, Schutzeinrichtungen, Schrankgestelle, Abdeckungen und technische Gehäuse. Lasergeschnitten, auf der Abkantpresse gekantet und geschweißt, mit Scharnieren, Dichtungen und Befestigungen, wo die Zeichnung sie verlangt.
- Tischlänge Abkantpresse
- 6 050 mm
- Bewertungsgruppe der Schweißnähte (EN ISO 5817)
- level C at EXC2
- Lackier- und Trocknungskabine
- 7 900 x 5 000 x 4 890 mm
Die hier gezeigten Teile sind 2 bis 7.4 m lang
Gehäuse und Verkleidungen öffnen
06
Nach Ihrer Zeichnung
Alles, was die anderen fünf Gruppen nicht beschreiben. Geschweißte Produkte nach beigestellter Dokumentation sind ein Produkttyp auf unserem Zertifikat nach EN ISO 3834-2, und so beginnen die meisten Erstaufträge: eine Zeichnung, ein Teil, dann eine Serie.
- Baustahl, zertifizierte Dicke (ISO/TR 15608 Gruppe 1)
- up to 40 mm
- Bewertungsgruppe der Schweißnähte (EN ISO 5817)
- level C at EXC2
- Verfahrweg Horizontal-Bohrwerk X, Y, Z
- 8 000 x 3 000 x 1 500 mm
Die hier gezeigten Teile sind 1.2 bis 13.6 m lang
Nach Ihrer Zeichnung öffnen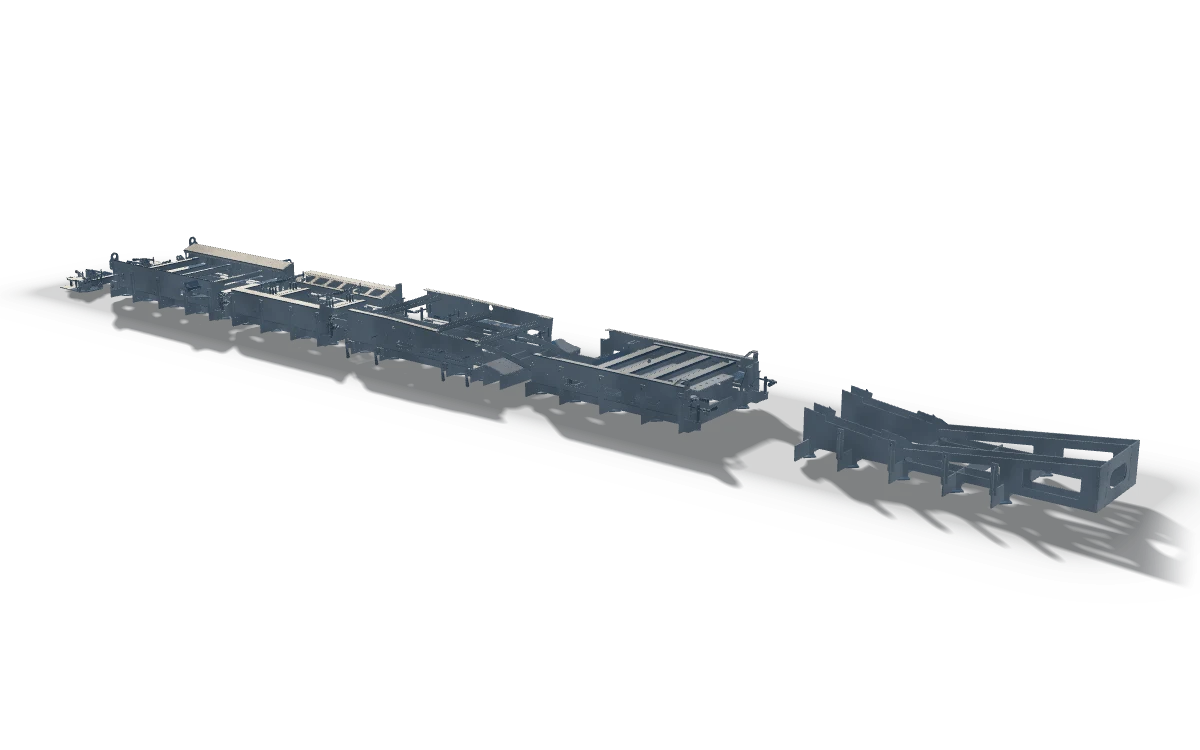
Der Hersteller
Wir fertigen das in unserer eigenen Halle
TANAX TRUCKS a. s. fertigt jede Konstruktion auf dieser Website im eigenen Werk in Bánovce nad Bebravou, auf den Maschinen, die die Kapazitätsseiten aufführen. Wir sind der Hersteller. Kein Vermittler, kein Handelsunternehmen und kein Vertreter einer fremden Werkstatt.
- Ein Unternehmen, eine Halle: Schneiden, Umformen, Schweißen, Zerspanen, Strahlen und Lackieren finden unter diesem Dach statt, und nichts davon geht an einen Zwischenhändler.
- Wir bauen nach Ihrer Zeichnung. Die Konstruktion bleibt Ihre: wir entwerfen sie nicht, wir rechnen sie nicht, und wir beanspruchen sie nie als unsere.
- Zertifiziert, wo es zählt: EN ISO 3834-2 für das Schweißen, ISO 9001 und ISO 14001 für den Betrieb, mit jeder Zertifikatsnummer auf den Qualitätsseiten gedruckt.

Eine Halle, drei Namen
Warum das für Sie zählt
Alles auf dieser Website fertigt TANAX TRUCKS a. s. in Bánovce nad Bebravou. Die Marken daneben verkaufen andere Arbeit aus demselben Gebäude, unter derselben Schweißaufsicht und mit denselben Zertifikaten.


Dieselben Schweißer, dieselbe Schweißaufsicht, dieselbe Strahlkabine und Lackierlinie. Eine Zeichnung an eine der drei Marken erreicht dieselbe Fertigung, und das Qualitätssystem, unter dem geschweißt wird, ändert sich nicht mit dem Namen auf der Anfrage.
Eine Halle, drei NamenFertigungsumfang
Können wir das fertigen? Zehn Sekunden.
Die Kennwerte, die unsere Maschinen ausweisen. Alles hier steht auf dem Typenschild, nicht in einer Vertriebsschätzung.
| Kennwert | Maschine | Wert |
|---|---|---|
| Lasertisch | TRUMPF TruLaser 3040 | 2 000 x 4 000 mm |
| Maximale Blechdicke, Laser | TRUMPF TruLaser 3040 | 20 mm |
| Tischlänge Abkantpresse | DURMA AD-S 60400 | 6 050 mm |
| Presskraft Abkantpresse | DURMA AD-S 60400 | 400 t |
| Roboter-Schweißbahn | Dual robotic welding station, Daihen FD-B6L | 14 m |
| Baustahl, zertifizierte Dicke (ISO/TR 15608 Gruppe 1) | EN ISO 3834-2 scope | up to 40 mm |
| Verfahrweg Horizontal-Bohrwerk X, Y, Z | TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm |
| Lackier- und Trocknungskabine | Polin AC spray and curing booth | 7 900 x 5 000 x 4 890 mm |
Krantragfähigkeit, maximale Baugruppenmasse und Transportgrenzen sind nicht veröffentlicht und werden je Anfrage bestätigt.
Der Weg durch die Halle
Zeichnung rein. Konstruktion raus.
- 01
Zeichnungsprüfung
Ihre STEP-, DWG-, DXF- oder PDF-Daten werden auf Schweißeignung, Toleranzen und Oberfläche geprüft, bevor ein Preis geschrieben wird.
- 02
Schneiden und Umformen
Blech bis 20 mm auf einem 2 x 4 m Lasertisch geschnitten, auf einer Abkantpresse mit 400 t und 6 050 mm abgekantet.
- 03
Schweißen
MAG 135, von Hand und mit Roboter, nach schriftlicher WPS unter einer Schweißaufsicht mit IWE-Qualifikation. Schweißnahtgüte nach EN ISO 5817.
- 04
Zerspanen
Montageflächen, Bohrungen und Lagersitze werden nach dem Schweißen auf Horizontal-Bohr- und Fräswerken mit Verfahrwegen bis 8 000 mm bearbeitet.
- 05
Oberfläche
Gestrahlt in einer 8 x 5 x 3 m Kammer, nass lackiert und getrocknet in der angeschlossenen Kabine. Feuerverzinken auf Anfrage.
- 06
Prüfung und Dokumentation
Sichtprüfung der Schweißnähte, Maßkontrolle mit FARO-Messarm und die Dokumentation, die der Auftrag verlangt.
Zertifiziert
Worunter die Nähte entstehen
Drei Zertifikate von PQM, s.r.o. decken das Schweißsystem und die Managementsysteme darum ab. Nummern und der abgeschriebene Geltungsbereich stehen auf der Zertifikatsseite, zusammen mit dem, was bewusst nicht gedruckt wird.
EN ISO 3834-2:2006
W348721
PQM, s.r.o., Banská Bystrica
ISO 9001:2015
Q648721
PQM, s.r.o., Banská Bystrica
ISO 14001:2015
E348721
PQM, s.r.o., Banská Bystrica
Hier beginnen
Senden Sie die Zeichnung. Wir antworten mit Preis und Termin.
STEP, DWG, DXF, PDF oder ZIP, bis zu fünf Dateien. Ihre Zeichnungen bleiben vertraulich: Sie werden außerhalb des Webservers gespeichert und nur von unseren Ingenieuren gelesen.