
Fertigung
Zerspanen
Ein geschweißter Rahmen ist nur so genau wie die Flächen, die danach an ihm bearbeitet werden. Montageflächen, Bohrungen und Lagersitze werden in derselben Halle bearbeitet, in der der Rahmen geschweißt wurde, auf Horizontal-Bohrwerken, die für große Schweißbaugruppen ausgelegt sind.
Was es ist
Zwei CNC-Horizontal-Bohr- und Fräswerke nehmen die Schweißbaugruppen auf: ein TOS Varnsdorf WHQ13 mit 3 500 x 2 500 x 1 600 mm Verfahrweg, einem Drehtisch von 1 800 x 2 500 mm mit 12 000 kg Tragfähigkeit und 130 mm Spindel, und ein TOS Varnsdorf WRD15 mit 6 200 x 3 000 x 1 600 mm Verfahrweg, einem Drehtisch von 1 800 x 2 500 mm mit 16 000 kg Tragfähigkeit und 160 mm Spindel. Ein Horizontal-Bohrwerk W200 HINR mit 8 000 x 3 000 x 1 500 mm Verfahrweg nimmt die längsten Rahmen auf.
Drehteile kommen von einer CNC-Drehmaschine MAS Masturn 550i (X 285 mm, Z 890 oder 1 590 mm, 550 mm Umlaufdurchmesser über Bett) und einer CNC-Karusselldrehmaschine SKIQ 8 (1 100 mm maximaler Durchmesser, 765 mm Höhe, 2 500 kg). Eine Wälzfräsmaschine KNC 60 fräst Räder bis 600 mm Durchmesser, Modul 2 bis 13, 5 bis 120 Zähne.
Das Zerspanen folgt dem Schweißen, sodass die Flächen an der fertigen Schweißbaugruppe bearbeitet werden und nicht an Teilen, die sich beim Schweißen noch verziehen. Rahmen, die länger sind als der Verfahrweg einer Maschine, werden in Abschnitten oder auf dem 8 000 mm Bohrwerk bearbeitet.
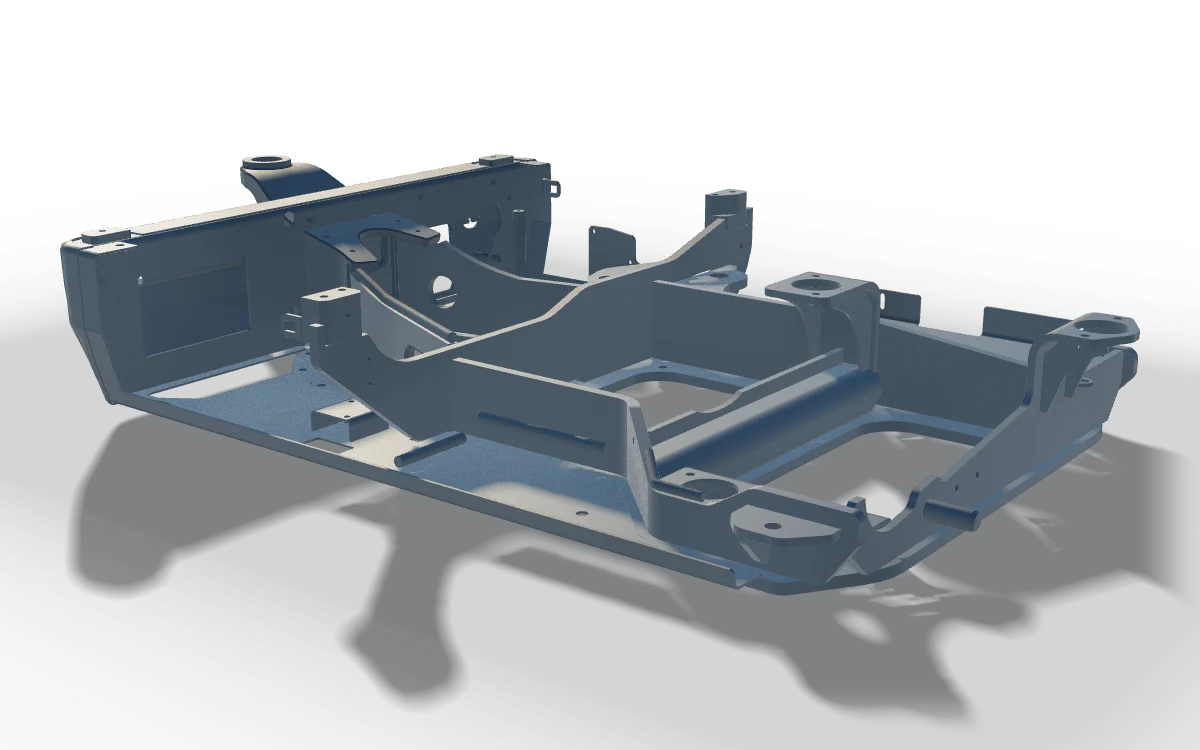
Aus der Halle
Geschweißtes Fahrgestell, bearbeiteter Zustand
1 513 x 982 x 279 mm

Die Maschine
TOS Varnsdorf WRD15, Verfahrwege 6 200 x 3 000 x 1 600 mm, 160 mm Spindel und 16 000 kg auf dem Tisch. Der größte Bearbeitungsraum der Halle.
Foto veröffentlicht von TANAX TRUCKS a. s. auf tanaxtrucks.com. Dasselbe Unternehmen, dieselbe Halle, eigenes Material; auf dieser Website wird nirgends Stockfotografie verwendet.
Wofür es eingesetzt wird
- Bearbeitete Montageflächen, Auflagen und Bohrungen an geschweißten Maschinengestellen und Betten
- Lagersitze, Getriebeträger und Gehäusebohrungen lagegenau zum Bezugssystem des Rahmens
- Plangefräste Flansche und nach dem Schweißen gebohrte oder mit Gewinde versehene Lochbilder
- Gedrehte Wellen, Buchsen und Ringe für unsere eigenen Baugruppen
- Zahnräder für geschweißte Antriebsbaugruppen
Was es nicht abdeckt
- Fünfachsfräsen, Schleifen und andere Prozesse, die die Muttergesellschaft nicht veröffentlicht: mit der Anfrage klären
- Bearbeitung einer Fläche über 8 000 mm Länge in einer Aufspannung
- Drehtischarbeiten über 16 000 kg
- Gehärtete Teile und Wärmebehandlung: nicht veröffentlicht, mit der Anfrage klären
Alles nicht Aufgeführte wird je Anfrage anhand der Zeichnung angeboten.
Was das für Sie bedeutet
Zerspanen nach dem Schweißen ist der Unterschied zwischen einem Rahmen und einer Blechkonstruktion. Schweißen bewegt Stahl; eine danach bearbeitete Anlagefläche ist eben, weil sie eben geschnitten wurde, und nicht, weil die Naht sie zufällig so gelassen hat. Wenn Ihr Teil Bohrungen hat, die fluchten müssen, entscheidet diese Kapazität, ob es funktioniert.
Die Verfahrwege sind die Randbedingung, die man zuerst prüft. 6 200 x 3 000 x 1 600 mm auf dem großen Bohrwerk und 8 000 x 3 000 x 1 500 mm auf der langen Horizontalfräsmaschine sind die Kästen, in die ein Teil passen muss; längere Teile werden in zwei Aufspannungen von einer Bezugskante aus bearbeitet, was normal ist und im Angebot steht statt später aufzufallen.
Welche Normen gelten
Zerspanen ist hier ein Schritt innerhalb einer Schweißkonstruktion und keine eigene Dienstleistung, es gelten also deren Normen.
- EN ISO 13920: Allgemeintoleranzen für Schweißkonstruktionen, Klasse auf der Zeichnung vereinbart
- Bearbeitungstoleranzen kommen aus der Zeichnung; nennt eine Zeichnung keine, fragen wir nach statt anzunehmen
- Bezugskanten kommen aus der Zeichnung, und dieselbe Bezugskante gilt für Bearbeitung und Prüfung
- Messung mit dem FARO Arm Prime 10 gegen die Zeichnung, wo ein Protokoll verlangt ist
- ISO 9001:2015, Zertifikat Q648721, deckt die Maschinenbaufertigung einschließlich dieser Arbeiten ab
Veröffentlichte Werte
Jede Maschine und ihre Verfahrwege, wie von der TANAX TRUCKS a. s. veröffentlicht.
| Kennwert | Maschine | Wert |
|---|---|---|
| Verfahrweg Horizontal-Bohrwerk X, Y, Z | TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm |
| Drehtisch und Tragfähigkeit | TOS Varnsdorf WRD15 | 1 800 x 2 500 mm, 16 000 kg |
| Spindeldurchmesser | TOS Varnsdorf WRD15 | 160 mm |
| Verfahrweg Horizontal-Bohrwerk X, Y, Z | TOS Varnsdorf WHQ13 | 3 500 x 2 500 x 1 600 mm |
| Drehtisch und Tragfähigkeit | TOS Varnsdorf WHQ13 | 1 800 x 2 500 mm, 12 000 kg |
| Spindeldurchmesser | TOS Varnsdorf WHQ13 | 130 mm |
| Verfahrweg Horizontal-Bohrwerk X, Y, Z | W200 HINR horizontal boring mill | 8 000 x 3 000 x 1 500 mm |
| Verfahrweg CNC-Drehmaschine | MAS Masturn 550i CNC lathe | X 285 mm, Z 890 / 1 590 mm |
| Umlaufdurchmesser CNC-Drehmaschine | MAS Masturn 550i CNC lathe | 550 mm over bed, 350 mm over cross slide |
| Karusselldrehmaschine, maximaler Durchmesser | SKIQ 8 CNC vertical lathe | 1 100 mm, table 800 mm |
| Karusselldrehmaschine, maximale Höhe und Masse | SKIQ 8 CNC vertical lathe | 765 mm, 2 500 kg |
| Wälzfräsen, maximaler Raddurchmesser | KNC 60 gear hobbing | 600 mm |
| Wälzfräsen, Modul | KNC 60 gear hobbing | m 2 to 13, currently 5.5 to 6.5 |
| Wälzfräsen, Zahnbreite und Zähnezahl | KNC 60 gear hobbing | 110 mm, 5 to 120 teeth |
Angaben wie von der TANAX TRUCKS a. s. veröffentlicht. Alles nicht Aufgeführte wird je Anfrage angegeben.
Konstruktionsgruppen, die darauf aufbauen
Die Gruppen, deren Weg durch die Halle einen Zerspanungsschritt enthält: Maschinengestelle in der Regel, Einzelstücke, wenn die Zeichnung es verlangt.

Maschinengestelle und Schweißbaugruppen
Grundrahmen, Fahrgestelle, Schweißbaugruppen nach Zeichnung.

Fragen zu diesem Verfahren
- Was ist das größte Teil, das Sie bearbeiten können?
- Die Verfahrwege betragen 6 200 x 3 000 x 1 600 mm auf der TOS WRD15 und 8 000 x 3 000 x 1 500 mm auf der W200 HINR. Die Tischlast liegt bei 16 000 kg auf der WRD15 und 12 000 kg auf der WHQ13. Alles Längere als der Weg wird in zwei Aufspannungen von einer Bezugskante aus bearbeitet.
- Können Sie einen Rahmen erst nach dem Schweißen bearbeiten?
- Ja, und bei Maschinenrahmen ist das der übliche Weg: schweißen, bei Bedarf spannungsarm glühen, dann bearbeiten. Deshalb stehen Bohrwerke und Schweißplätze in derselben Halle.
- Verzahnen Sie?
- Bis 600 mm Durchmesser auf der KNC 60, Modul 2 bis 13 nach Maschinenfähigkeit, derzeit 5,5 bis 6,5 bewerkzeugt, Zahnbreite bis 110 mm und 5 bis 120 Zähne. Ein Modul außerhalb der Bewerkzeugung bedeutet neues Werkzeug und wird gesondert kalkuliert.
- Nach welcher Allgemeintoleranz arbeiten Sie, wenn die Zeichnung keine nennt?
- Wir fragen nach. Eine Allgemeintoleranz, die keine Seite genannt hat, ist der häufigste Grund für Streit beim Erstmuster, deshalb wird sie beim Angebot geklärt und nicht bei der Prüfung.
- Können Sie ein Teil bearbeiten, das wir bereits geschweißt anliefern?
- Ja. Es wird als reine Bearbeitung kalkuliert, und das Angebot nennt seine Annahmen über das Anlieferteil, denn eine verzogene Schweißbaugruppe kann mehr Aufmaß brauchen, als die Zeichnung lässt.
Was hier nicht beantwortet ist, beantworten wir postwendend per E-Mail. Schicken Sie die Frage mit der Zeichnung, dann kommt die Antwort zu Ihrem Teil zurück und nicht allgemein.
Wo das hingehört
Zerspanen folgt bei Rahmen und Schweißbaugruppen auf das Schweißen, und es ist das, was ein gefertigtes Teil mit dem vorigen austauschbar macht.
Weitere Kapazitäten
Hier beginnen
Senden Sie die Zeichnung. Wir antworten mit Preis und Termin.
STEP, DWG, DXF, PDF oder ZIP, bis zu fünf Dateien. Ihre Zeichnungen bleiben vertraulich: Sie werden außerhalb des Webservers gespeichert und nur von unseren Ingenieuren gelesen.