
Moyens
Usinage
Un châssis soudé n'est précis que par les faces qu'on y usine ensuite. Faces de montage, alésages et portées de roulements sont usinés dans l'atelier même où le châssis a été soudé, sur des aléseuses-fraiseuses horizontales dimensionnées pour les grands ensembles mécano-soudés.
Ce que c'est
Deux aléseuses-fraiseuses horizontales CNC reçoivent les ensembles soudés : une TOS Varnsdorf WHQ13 avec 3 500 x 2 500 x 1 600 mm de courses, une table tournante de 1 800 x 2 500 mm admettant 12 000 kg et une broche de 130 mm, et une TOS Varnsdorf WRD15 avec 6 200 x 3 000 x 1 600 mm de courses, une table tournante de 1 800 x 2 500 mm admettant 16 000 kg et une broche de 160 mm. Une aléseuse horizontale W200 HINR avec 8 000 x 3 000 x 1 500 mm de courses prend les châssis les plus longs.
Les pièces tournées sortent d'un tour CNC MAS Masturn 550i (X 285 mm, Z 890 ou 1 590 mm, 550 mm de diamètre admis au-dessus du banc) et d'un tour vertical CNC SKIQ 8 (diamètre maximal 1 100 mm, hauteur 765 mm, 2 500 kg). Une tailleuse d'engrenages KNC 60 taille des roues jusqu'à 600 mm de diamètre, module 2 à 13, 5 à 120 dents.
L'usinage suit le soudage : les faces sont usinées sur l'ensemble soudé fini, et non sur des pièces qui bougeront au soudage. Les châssis plus longs que les courses d'une machine sont usinés par sections ou sur l'aléseuse à 8 000 mm.
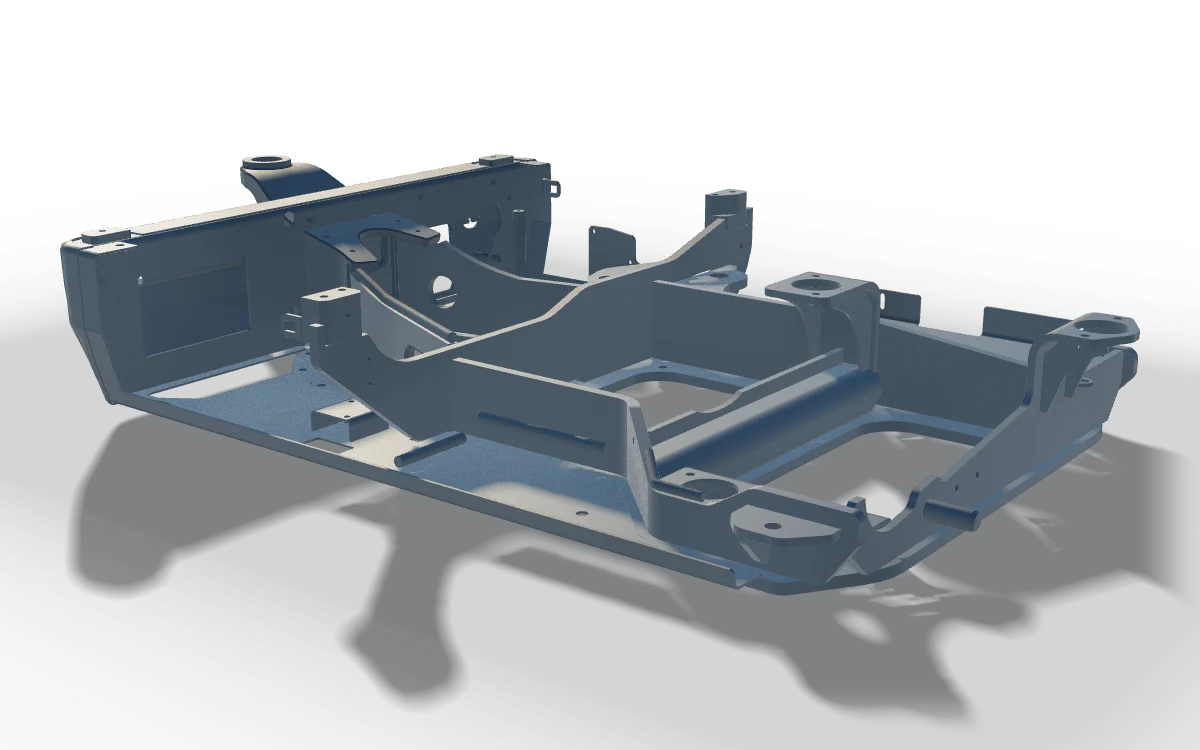
Réalisations de l'atelier
Châssis soudé, état usiné
1 513 x 982 x 279 mm

La machine
TOS Varnsdorf WRD15, courses de 6 200 x 3 000 x 1 600 mm, broche de 160 mm et 16 000 kg sur la table. Le plus grand volume d'usinage de l'atelier.
Photographie publiée par TANAX TRUCKS a. s. sur tanaxtrucks.com. Même société, même atelier, notre propre matériel; aucune photographie de banque d'images n'est utilisée sur ce site.
À quoi cela sert
- Faces de montage, plots et alésages usinés sur bâtis et bancs de machines soudés
- Portées de roulements, supports de réducteurs et alésages de carters alignés sur la référence du châssis
- Brides dressées et perçages de boulonnerie percés ou taraudés après soudage
- Arbres, bagues et anneaux tournés pour nos propres ensembles
- Roues dentées pour ensembles d'entraînement soudés
Ce que cela ne couvre pas
- Fraisage cinq axes, rectification et autres procédés que la société mère ne publie pas : à préciser dans la demande
- Usinage d'une face de plus de 8 000 mm en une seule prise
- Travail sur table tournante au-delà de 16 000 kg
- Pièces trempées et traitement thermique : non publié, à préciser dans la demande
Tout ce qui n'est pas listé est chiffré à la demande, sur plan.
Ce que cela signifie pour vous
L'usinage après soudage fait la différence entre un châssis et une chaudronnerie. Le soudage déplace l'acier; une face d'appui usinée ensuite est plane parce qu'elle a été coupée plane, et non parce que la soudure l'a laissée ainsi par hasard. Si votre pièce comporte des alésages qui doivent s'aligner, c'est ce moyen qui décide si cela fonctionne.
Les courses sont la contrainte à vérifier en premier. 6 200 x 3 000 x 1 600 mm sur la grande aléseuse et 8 000 x 3 000 x 1 500 mm sur la fraiseuse horizontale longue sont les volumes dans lesquels une pièce doit entrer; les pièces plus longues sont usinées en deux prises depuis une seule référence, ce qui est une pratique courante et figure sur l'offre plutôt que d'être découvert ensuite.
Les normes qui s'appliquent
L'usinage est ici une étape à l'intérieur d'un ensemble mécano-soudé et non une prestation séparée: ce sont donc les normes de la fabrication qui s'appliquent.
- EN ISO 13920: tolérances générales des constructions soudées, classe convenue sur le plan
- Les tolérances d'usinage viennent du plan; lorsqu'un plan n'en indique pas, nous demandons au lieu de supposer
- Les références sont prises sur le plan, et la même référence sert à usiner et à contrôler
- Mesure au bras FARO Arm Prime 10 par rapport au plan lorsque un rapport est exigé
- ISO 9001:2015, certificat Q648721, couvre la production mécanique y compris ces travaux
Valeurs publiées
Chaque machine et ses courses, telles que publiées par TANAX TRUCKS a. s.
| Élément | Machine | Valeur |
|---|---|---|
| Courses de l'aléseuse-fraiseuse horizontale X, Y, Z | TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm |
| Table tournante et charge | TOS Varnsdorf WRD15 | 1 800 x 2 500 mm, 16 000 kg |
| Diamètre de broche | TOS Varnsdorf WRD15 | 160 mm |
| Courses de l'aléseuse-fraiseuse horizontale X, Y, Z | TOS Varnsdorf WHQ13 | 3 500 x 2 500 x 1 600 mm |
| Table tournante et charge | TOS Varnsdorf WHQ13 | 1 800 x 2 500 mm, 12 000 kg |
| Diamètre de broche | TOS Varnsdorf WHQ13 | 130 mm |
| Courses de l'aléseuse horizontale X, Y, Z | W200 HINR horizontal boring mill | 8 000 x 3 000 x 1 500 mm |
| Courses du tour CNC | MAS Masturn 550i CNC lathe | X 285 mm, Z 890 / 1 590 mm |
| Diamètre admis du tour CNC | MAS Masturn 550i CNC lathe | 550 mm over bed, 350 mm over cross slide |
| Tour vertical, diamètre maximal | SKIQ 8 CNC vertical lathe | 1 100 mm, table 800 mm |
| Tour vertical, hauteur et masse maximales | SKIQ 8 CNC vertical lathe | 765 mm, 2 500 kg |
| Taillage, diamètre maximal de roue | KNC 60 gear hobbing | 600 mm |
| Taillage, module | KNC 60 gear hobbing | m 2 to 13, currently 5.5 to 6.5 |
| Taillage, largeur de denture et nombre de dents | KNC 60 gear hobbing | 110 mm, 5 to 120 teeth |
Valeurs telles que publiées par TANAX TRUCKS a. s. Tout ce qui n'est pas listé est précisé à la demande.
Familles de structures qui en dépendent
Les familles dont le parcours dans l'atelier comprend une étape d'usinage : les châssis de machines en règle générale, les pièces unitaires lorsque le plan le demande.

Châssis de machines et ensembles soudés
Bâtis, châssis, ensembles mécano-soudés sur plan.

Questions sur ce procédé
- Quelle est la plus grande pièce que vous pouvez usiner?
- Les courses sont de 6 200 x 3 000 x 1 600 mm sur la TOS WRD15 et de 8 000 x 3 000 x 1 500 mm sur la W200 HINR. La charge sur table est de 16 000 kg sur la WRD15 et de 12 000 kg sur la WHQ13. Tout ce qui dépasse la course est usiné en deux prises depuis une seule référence.
- Pouvez-vous usiner un châssis après soudage?
- Oui, et pour les bâtis de machine c'est la voie habituelle: souder, détensionner si le plan le demande, puis usiner. C'est la raison pour laquelle les aléseuses et les postes de soudage sont dans le même atelier.
- Taillez-vous des engrenages?
- Jusqu'à 600 mm de diamètre sur la KNC 60, module 2 à 13 selon la capacité machine, actuellement outillé de 5,5 à 6,5, largeur de denture jusqu'à 110 mm et 5 à 120 dents. Un module hors de l'outillage en place suppose un outil neuf, chiffré à part.
- À quelle tolérance générale travaillez-vous lorsque le plan n'en donne pas?
- Nous demandons. Une tolérance générale que personne n'a énoncée est la première cause de litige sur une première pièce, elle se règle donc à l'offre et non au contrôle.
- Pouvez-vous usiner une pièce que nous livrons déjà soudée?
- Oui. Elle est chiffrée en usinage seul, et l'offre précise ce qu'elle suppose de la pièce entrante, car un ensemble déformé peut demander plus de surépaisseur que le plan n'en laisse.
Tout ce qui n'est pas traité ici reçoit une réponse par retour de courriel. Envoyez la question avec le plan et la réponse revient sur votre pièce plutôt qu'en général.
Où cela se situe
L'usinage suit le soudage pour les châssis et les mécano-soudés, et c'est lui qui rend une pièce fabriquée interchangeable avec la précédente.
Commencez ici
Envoyez le plan. Nous répondons par un prix et une date.
STEP, DWG, DXF, PDF ou ZIP, jusqu'à cinq fichiers. Vos plans restent confidentiels : ils sont stockés hors du serveur web et lus uniquement par nos ingénieurs.