
Capotages et carters
Carters de machines, protecteurs, coffrets techniques.
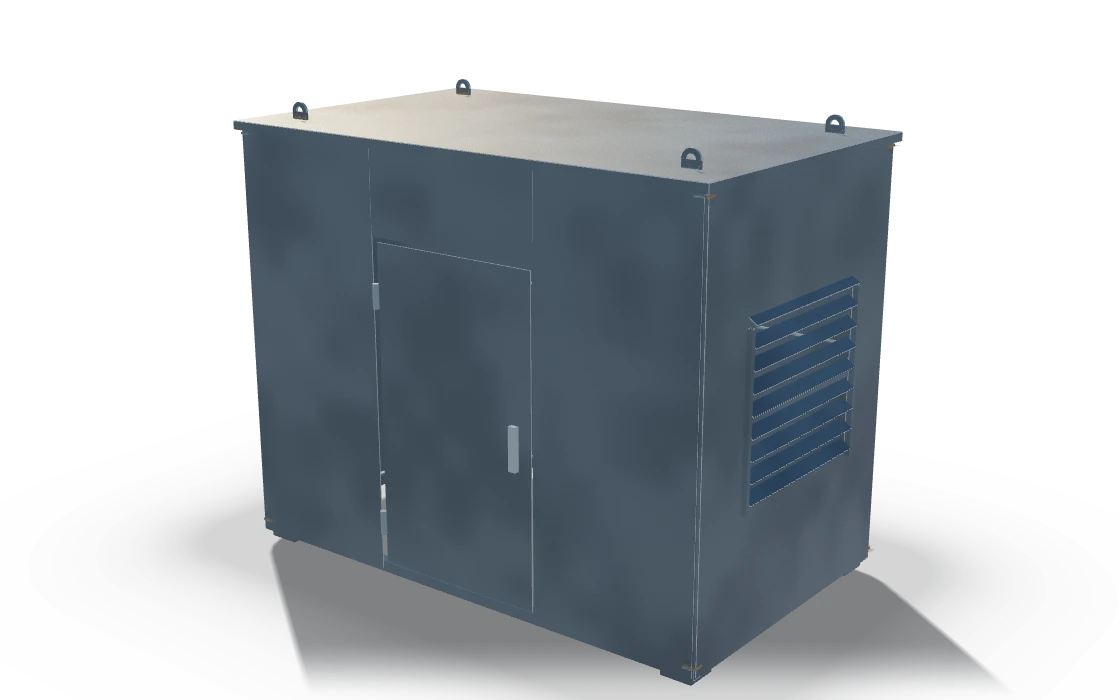
Modèle paramétrique d'une pièce type. Votre structure est fabriquée sur votre plan, pas sur cette forme.
Ce que c'est
La peau en tôle autour d'une machine : carters, protecteurs, ossatures d'armoires, capots et coffrets techniques. Découpés au laser, pliés sur la presse plieuse et soudés, avec charnières, joints et fixations montés là où le plan les demande.
Matière plus fine et tolérances plus serrées qu'un châssis, donc un procédé différent : des plis à la place des soudures partout où la géométrie le permet, et des soudures meulées à ras là où une surface est visible.
Pièces types
- Carters et capots de machines avec portes de service
- Protecteurs fixes et articulés
- Ossatures d'armoires et de coffrets pour équipement électrique
- Capots de goulottes et de transfert avec trappes de visite
- Gaines et caissons de répartition
Applications types
La peau autour d'une machine: ce qui tient les gens dehors, le bruit dedans et les intempéries loin de l'électricité.
- Capotages et carters de machine avec portes de service articulées
- Protecteurs fixes et à verrouillage autour d'une transmission ou d'un arbre tournant
- Ossatures d'armoire et de coffret pour l'équipement électrique du client
- Couvertures de goulotte et de transfert avec trappes de visite
- Gaines, plénums et carénages en tôle mince et tôle légère
- Capots et auvents de protection au-dessus des installations extérieures
Ce que nous fabriquons
Matière plus mince et tolérances plus serrées qu'un châssis, donc le procédé change: plier quand on peut, souder quand il le faut.
- Flans découpés au laser avec dégagements de pli et positionnement tenon-mortaise, pour qu'un caisson se monte d'équerre
- Pliés sur la presse de 400 t, 6 050 mm entre montants
- Cordons arasés là où une surface se voit, laissés bruts là où elle ne se voit pas
- Charnières, vérins à gaz, joints, verrous et visserie posés selon le plan
- Inox austénitique de 3 à 16 mm là où le lavage ou l'agroalimentaire l'imposent
Mesuré sur les 19 pièces de ce groupe dans la galerie ci-dessous: de 2 à 7.4 m dans la plus grande dimension, la plupart entre 6.1 et 6.4 m. La plus haute atteint 2.8 m et la plus large 2.8 m.
Ces valeurs sont mesurées sur les pièces de la galerie de cette page, ce n'est pas une limite de capacité. Ce que les machines acceptent figure sur les pages de moyens, et tout ce qui dépasse se convient au cas par cas.
La masse ne figure pas ici. Elle découle des épaisseurs de tôle fixées par le plan, et nous ne l'estimons pas à partir d'un modèle. Envoyez le plan, la masse revient avec le devis.
Ce que nous pouvons fabriquer
Le pliage est limité par la longueur de presse de 6 050 mm et la course de 365 mm. Tôle en acier de construction et en inoxydable, tous deux dans les groupes de soudage certifiés.
| Élément | Machine | Valeur |
|---|---|---|
| Table laser | TRUMPF TruLaser 3040 | 2 000 x 4 000 mm |
| Longueur de table de la presse plieuse | DURMA AD-S 60400 | 6 050 mm |
| Course de la presse plieuse | DURMA AD-S 60400 | 365 mm |
| Acier de construction, épaisseur certifiée (ISO/TR 15608 groupe 1) | EN ISO 3834-2 scope | up to 40 mm |
| Niveau de qualité des soudures (EN ISO 5817) | EN 1090-2, EN ISO 5817 | level C at EXC2 |
| Inoxydable austénitique, épaisseur certifiée (ISO/TR 15608 groupe 8) | EN ISO 3834-2 scope | 3 to 16 mm |
| Cabine de peinture et de séchage | Polin AC spray and curing booth | 7 900 x 5 000 x 4 890 mm |
Finition
Peint en liquide en interne après grenaillage, ou livré tel que soudé pour la ligne de revêtement du client. Carters inoxydables brossés ou décapés sur demande.
- Acier brut, tel que soudé · Finition par défaut
- Peinture liquide, primaire et finition
Matériaux
S235 pour la plupart des peaux et ossatures, S355 là où un panneau est aussi structurel, inox austénitique de 3 à 16 mm pour les zones de lavage et d'hygiène. La quincaillerie achetée, les joints, les charnières et les serrures sont posés selon le plan et chiffrés en matière fournie.
- Aciers de construction S235 et S355, groupe 1 selon ISO/TR 15608, soudés jusqu'à 40 mm dans le domaine du certificat
- Acier inoxydable austénitique, groupe 8 selon ISO/TR 15608, soudé de 3 à 16 mm
- Tôle, profilé creux, cornière, profilé U et plat, découpés et formés en interne
- Certificats matière selon EN 10204 3.1 lorsque la commande les demande
- L'aluminium est hors du domaine de soudage certifié et n'est pas proposé
Soudage
La tôle mince se déforme, un capotage est donc pointé en gabarit, soudé dans un ordre qui équilibre l'apport de chaleur, et redressé au besoin. Là où un pli fait le travail d'un cordon, on plie: moins de soudures signifie moins de déformation et une meilleure surface sous peinture.
- MAG 135, manuel et robotisé; les stations robotisées circulent sur un rail de 14 m
- Système qualité en soudage certifié EN ISO 3834-2, certificat W348721, PQM s.r.o.
- Classe d'exécution EXC2 selon EN 1090-2, sauf exigence supérieure du plan
- Niveau de qualité C selon EN ISO 5817, celui que EN 1090-2 associe à EXC2
- Modes opératoires selon EN ISO 15609-1, qualifiés selon EN ISO 15614-1, soudeurs selon EN ISO 9606-1
- Coordination en soudage assurée par un International Welding Engineer
Traitement de surface
La plupart des capotages sont grenaillés et peints en interne en cabine Polin, séchés à 75 à 80 °C. Le thermolaquage n'est ni proposé ni sous-traité; lorsqu'un client en a besoin, les pièces partent brutes de soudage vers sa propre ligne de peinture. L'inox est brossé ou décapé sur demande.
- Brut de soudage, débarrassé du laitier et nettoyé, quand le plan n'exige rien de plus
- Grenaillage au degré Sa 2½ selon EN ISO 8501-1 en cabine à air comprimé, 8 000 x 5 000 x 3 000 mm
- Peinture liquide en cabine Polin, 7 900 x 5 000 x 4 890 mm, séchage à 75 à 80 °C
- Primaire et finition selon le système prescrit par le plan
- Galvanisation à chaud sur demande, chez un partenaire; il n'y a pas de bain dans cet atelier
- Le thermolaquage n'est pas proposé
Contrôle et documentation
Sur un capotage, ce qui compte est qu'il s'ajuste et qu'il ferme. Planéité des panneaux, jeux de porte, ligne de charnières et position de chaque découpe sont contrôlés par rapport au plan avant peinture, car une découpe mal placée ne se répare plus de façon invisible une fois le panneau revêtu.
- Contrôle visuel de chaque soudure selon EN ISO 17637, évalué selon EN ISO 5817
- Contrôle dimensionnel selon EN ISO 13920; la classe de tolérance est convenue sur le plan
- Mesure au bras FARO Arm Prime 10 lorsque le plan demande un rapport
- Descriptifs de mode opératoire de soudage et leurs procès-verbaux de qualification avec la livraison
- Qualifications de soudeurs selon EN ISO 9606-1
- Ultrasons, magnétoscopie et ressuage sur demande
- Rapports d'épaisseur de revêtement sur demande
Ce qui ne part pas avec la pièce, c'est une déclaration des performances EN 1090-1. TANAX TRUCKS a. s. ne publie aucun certificat de contrôle de production en usine EN 1090-1, ce site n'en revendique donc aucun; EN 1090-2 est la norme d'exécution selon laquelle travaille le système de soudage.
Ce dont nous avons besoin
Un capotage se chiffre à partir des plans de pièces pliées et de l'assemblage. Envoyez:
- Le plan en PDF et, si vous en disposez, en STEP, DXF ou DWG
- La spécification matière, nuance par nuance
- Le niveau de qualité des soudures ou la classe d'exécution, si le plan ne les porte pas
- La finition: brut de soudage, grenaillé, primaire, peint selon un système, ou galvanisé
- La quantité, et s'il s'agit d'une pièce unitaire, d'une série ou d'un appel récurrent
- La date de mise à disposition sur site et l'adresse de livraison
Un plan suffit pour chiffrer. Rien de tout cela n'exige un cahier des charges écrit au préalable.
Le parcours dans l'atelier
- 01
Découpe laser CNC
Tôle jusqu'à 20 mm sur une table de 2 000 x 4 000 mm, 3 200 W. Les imbrications sont découpées à partir du DXF du client ou de nos propres développés.
- 02
Pliage CNC
Presse plieuse de 400 t avec une table de 6 050 mm et une course de 365 mm. Longs plis en une passe ; cônes et caissons pour trémies et carters.
- 03
Soudage
MAG 135, manuel et robotisé. Une station robotisée double sur rail de 14 m et une seconde cellule robotisée à 2 008 mm de portée, sous un système EN ISO 3834-2 avec un coordinateur soudage IWE.
- 04
Grenaillage et peinture
Une cabine de grenaillage à air comprimé de 8 000 x 5 000 x 3 000 mm sur rails vers une cabine de peinture et de séchage de 7 900 x 5 000 x 4 890 mm, peinture liquide séchée à 75 à 80 °C.
- 05
Contrôle
Contrôle visuel des soudures sous le coordinateur soudage et mesure dimensionnelle avec un bras FARO Arm Prime 10 à six axes.
- 06
Assemblage
Sous-ensembles, composants et unités complètes assemblés et montés avant expédition.
Réalisations de l'atelier
Réalisations de l'atelier
Des structures sorties de cet atelier, présentées sous forme de modèles anonymes : la géométrie que nous avons soudée, son encombrement réel, et rien qui permette d'identifier l'auteur du plan.
19 modèles






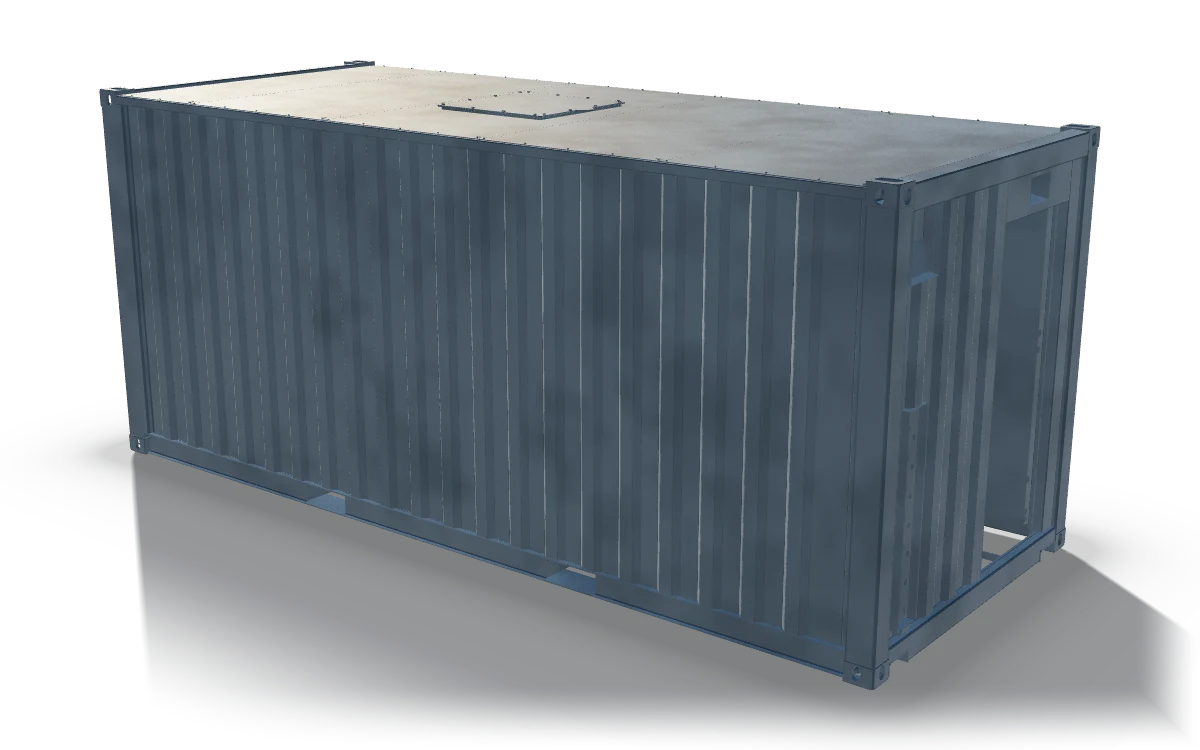

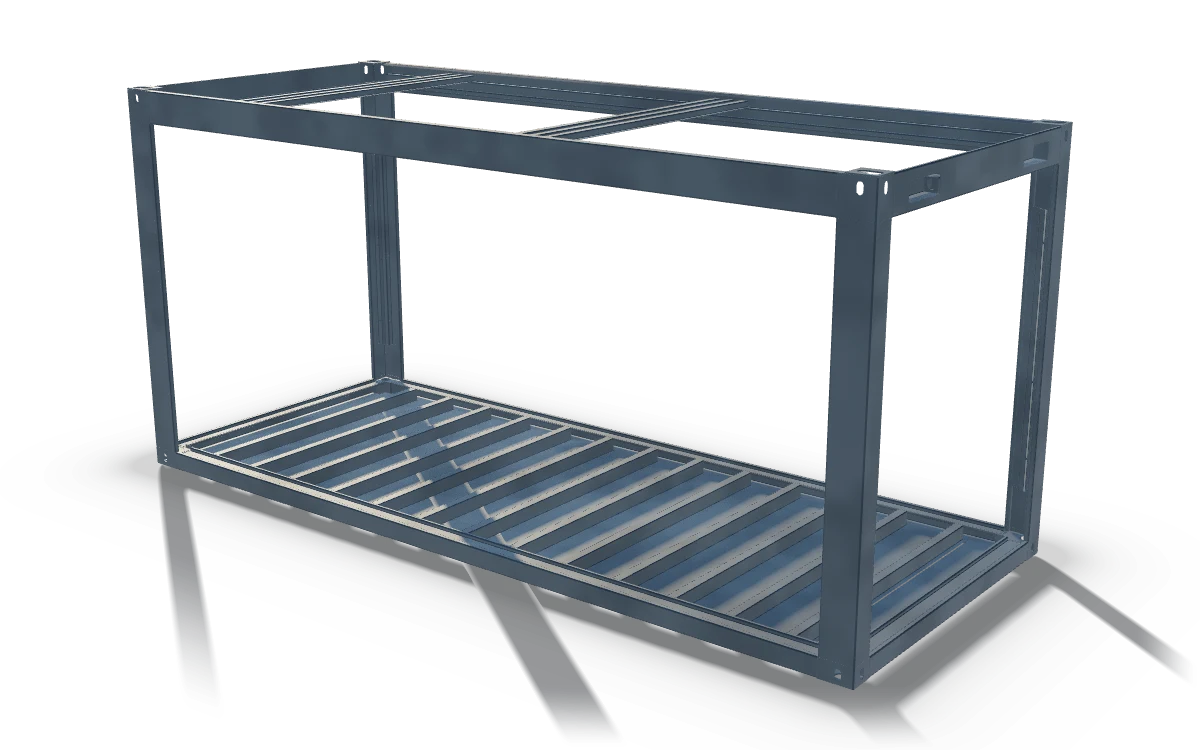
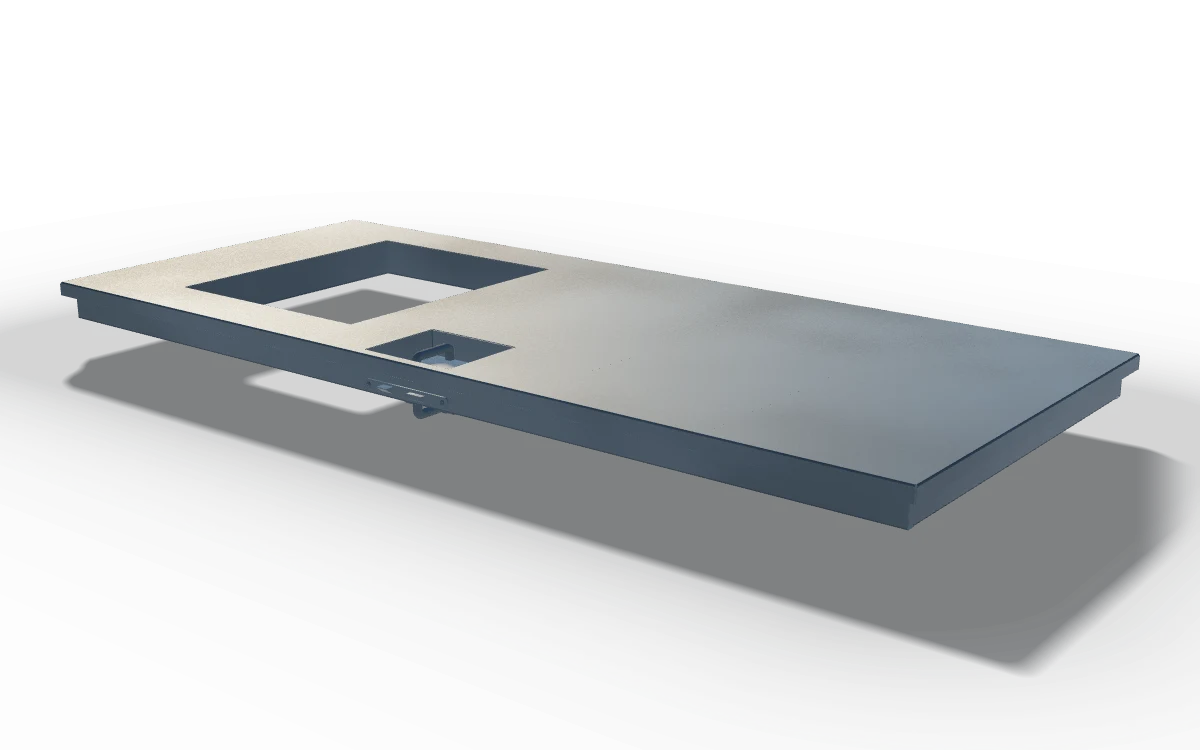
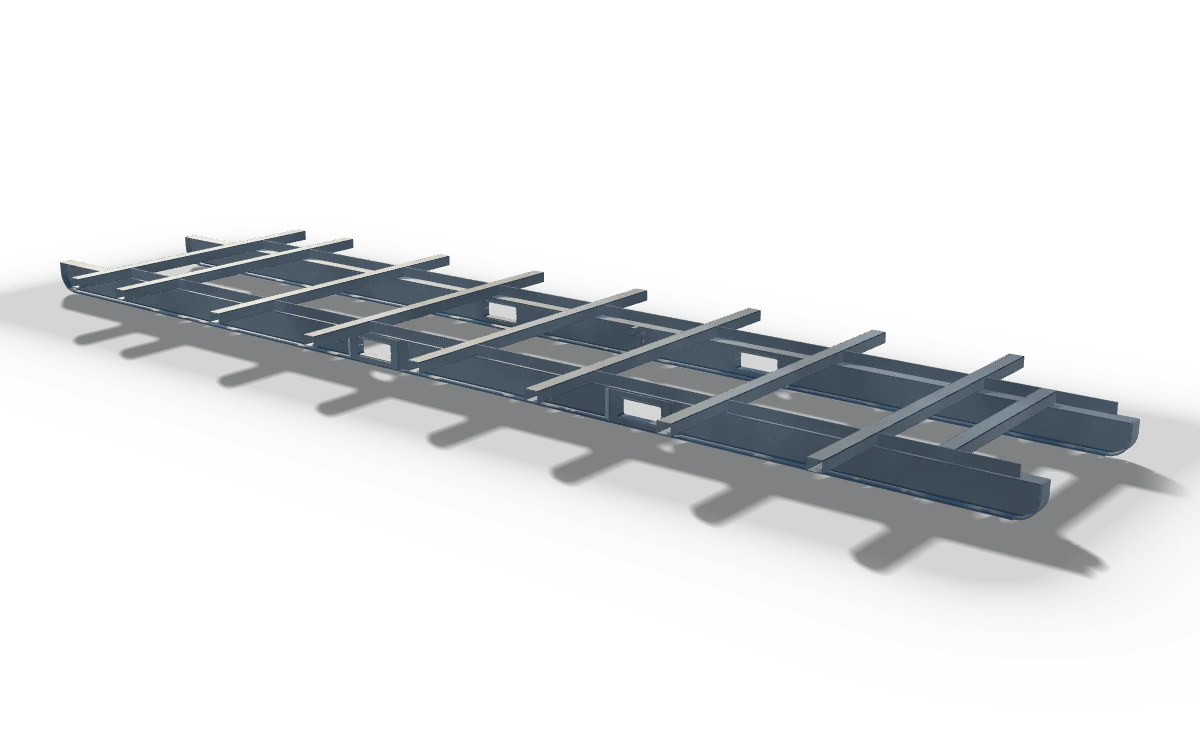
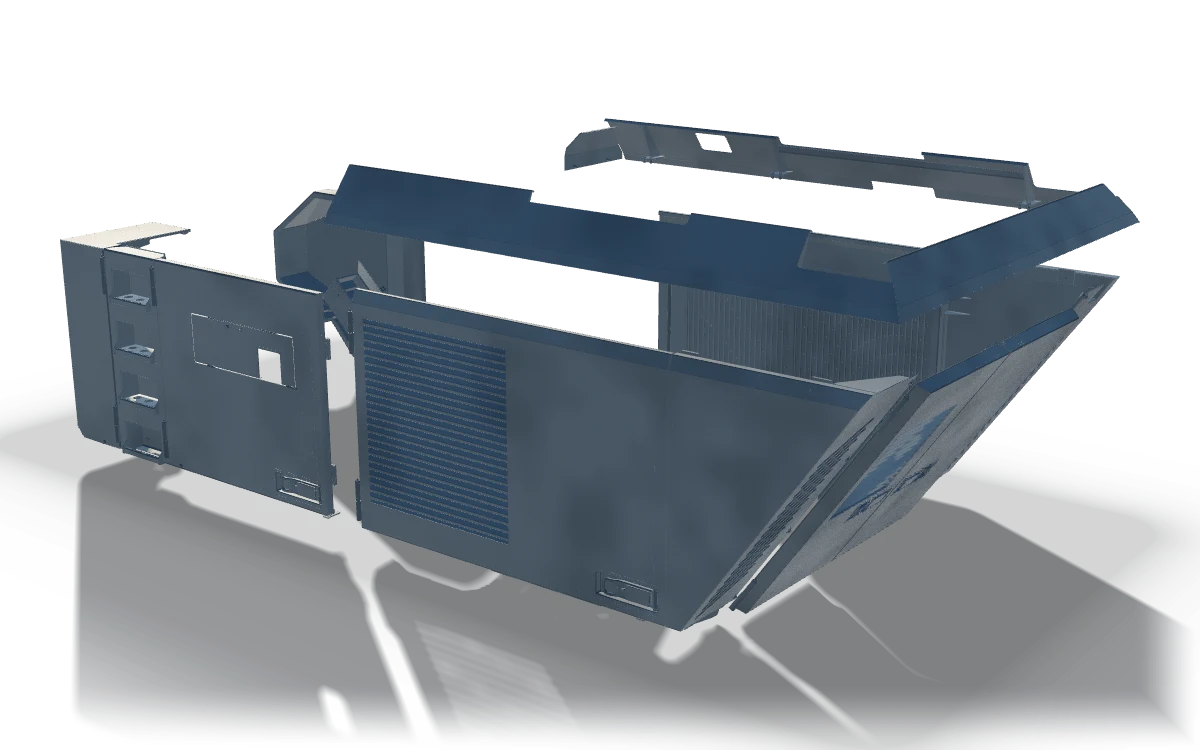
Chaque modèle est rendu à partir de la géométrie de production, en acier brut, sans peinture, et présenté sous forme d'image fixe. Les noms des clients, les désignations de machines et les numéros de plan ne sont pas publiés ; nomenclatures et fichiers ne sont pas fournis. Le modèle interactif au-dessus de cette section est un exemple paramétrique, pas l'un de ceux-ci.
Où cela se situe
Les capotages sont découpés, pliés, soudés et peints, et ils partent vers les systèmes modulaires et conteneurisés et vers les constructeurs de machines.
Questions posées avant une première commande
- Quels aciers soudez-vous ?
- Le domaine de soudage certifié est le groupe 1 de l'ISO/TR 15608, aciers de construction non alliés et à grains fins jusqu'à 40 mm, et le groupe 8, aciers inoxydables austénitiques de 3,0 à 16,0 mm. Nous travaillons surtout le S235 et le S355, tous deux en groupe 1. L'aluminium est hors du domaine certifié et n'est pas proposé.
- À quel niveau de qualité soudez-vous ?
- Classe d'exécution EXC2 selon EN 1090-2, qui attribue le niveau de qualité C selon EN ISO 5817, sous notre système qualité en soudage certifié EN ISO 3834-2. Le soudage est en MAG 135, manuel et robotisé. Si votre plan exige le niveau B, indiquez-le sur le plan et nous le chiffrerons.
- Pouvez-vous peindre ou galvaniser ?
- Peinture liquide, sur notre propre ligne : la cabine de grenaillage est reliée par rail à la cabine de peinture et de séchage, une pièce est donc grenaillée et peinte sans quitter le bâtiment. Le thermolaquage n'est pas proposé. La galvanisation est sur demande.
- Que vous faut-il pour chiffrer ?
- Le plan, en STEP, DWG, DXF, PDF ou ZIP ; la spécification matière ; le niveau de qualité des soudures s'il n'est pas le niveau usuel ; la finition ; la quantité ou la taille de série ; et la date souhaitée. Un plan 2D suffit pour commencer.
- Quelle taille de pièce acceptez-vous ?
- Les données machines publiées figurent dans le tableau de cette page et en entier sur la page des moyens : table du laser, presse plieuse, courses des aléseuses, cabines de grenaillage et de peinture. La capacité de levage, la taille et la masse maximales d'un ensemble soudé et les limites de transport ne sont pas publiées par la société mère : elles sont confirmées à la demande plutôt qu'estimées ici.
- Assurez-vous aussi l'aménagement du capotage ?
- Nous livrons l'ensemble soudé et sa finition : ossature, panneaux, portes, ouvertures et peinture. L'isolation, l'électricité et l'aménagement intérieur ne relèvent pas de ce groupe ; une unité aménagée est la marque soeur Tanax Containers, issue du même hall. Précisez dans la demande laquelle des deux vous voulez.
Ce qui n'est pas répondu ici l'est dans l'offre, et non estimé sur cette page.
Commencez ici
Envoyez le plan. Nous répondons par un prix et une date.
STEP, DWG, DXF, PDF ou ZIP, jusqu'à cinq fichiers. Vos plans restent confidentiels : ils sont stockés hors du serveur web et lus uniquement par nos ingénieurs.