
Förderer- und Handlingkonstruktionen
Fachwerkrahmen, Stützen, Übergabestationen.
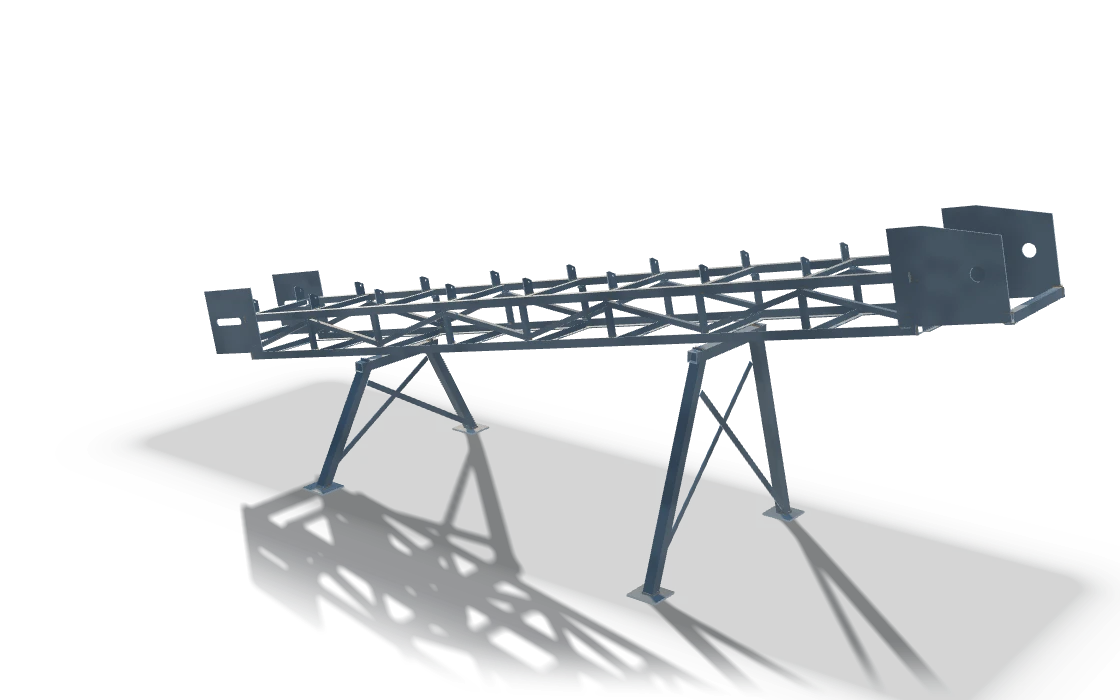
Parametrisches Modell eines typischen Teils. Ihre Konstruktion wird nach Ihrer Zeichnung gebaut, nicht nach dieser Form.
Was es ist
Der Stahl, auf dem ein Förderer läuft: Fachwerk- oder U-Profil-Längsträger, Antriebs- und Umlenkstationen, Stützen, Verbände, Übergabeschurren und die Laufstegkonsolen neben dem Gurt. Geschweißte Materialförderer sind ein auf unserem Zertifikat nach EN ISO 3834-2 benannter Produkttyp.
Wir fertigen die Konstruktion. Tragrollen, Gurte, Antriebe und Elektrik werden auf Wunsch montiert, wenn der Kunde sie beistellt oder spezifiziert; die Konstruktion wird so gebaut, dass sie passen.
Typische Teile
- Fachwerk- und U-Profil-Längsträgerabschnitte mit Tragrollenkonsolen
- Antriebs- und Umlenkstationen mit Spannschlitzen
- Stützen, Verbände und Fußplatten
- Übergabetürme, Schurren und Trichterrahmen
- Auslegerabschnitte für mobile Haldenförderer
Typische Anwendungen
Der Stahl, auf dem ein Gurt läuft, und der Stahl daneben, auf dem die Instandhaltung steht.
- Längsträger für Muldengurtförderer, mit Rollenkonsolen im Teilungsmaß des Gurtes
- Antriebs- und Umlenkstationsrahmen mit Spannschlitzen und Lageraufnahmen
- Stützen, Kreuzverbände und Fußplatten für aufgeständerte Strecken
- Übergabetürme, Schurren und Aufgabetrichterrahmen dort, wo zwei Gurte zusammentreffen
- Auslegerteile für mobile Halden- und Radialförderer
- Laufsteg- und Geländerkonsolen an den Längsträger geschweißt statt vor Ort verschraubt
Was wir fertigen
Förderstahl ist lang und gleichförmig und wird in Sektionen gebaut, die vor Ort verschraubt werden.
- Fachwerk- und U-Profil-Längsträger in transportfähigen Sektionen mit passenden Stoßverbindungen
- Rollenkonsolen und Trägerbohrungen lasergeschnitten, damit die Teilung aus der Zeichnung kommt und nicht vom Bandmaß
- Durchgehende Kehlnähte im Lastpfad, vom Roboter gelegt, wo das Profil es zulässt
- Auf Sa 2½ gestrahlt und lackiert, oder für die Feuerverzinkung mit Entlüftung und Ablauf konstruiert
- Probemontage benachbarter Sektionen vor dem Versand, wenn die Bestellung es verlangt
Gemessen an den 22 Teilen dieser Gruppe in der Galerie unten: 1.5 bis 14.6 m in der längsten Abmessung, die meisten zwischen 2.5 und 10.1 m. Das höchste misst 3.9 m, das breiteste 8.4 m.
Die Werte sind an den Teilen in der Galerie auf dieser Seite gemessen und sind keine Kapazitätsgrenze. Was die Maschinen aufnehmen, steht auf den Kapazitätsseiten; alles darüber hinaus wird pro Anfrage geklärt.
Ein Gewicht steht hier nicht. Es folgt aus den Blechdicken, die die Zeichnung festlegt, und wir schätzen es nicht aus einem Modell. Schicken Sie die Zeichnung, das Gewicht kommt mit dem Angebot zurück.
Was wir fertigen können
Lange, sich wiederholende Schweißbaugruppen passen auf die 14 m Roboterbahn. Abschnitte werden auf Strahlkammer und Lackierkabine dimensioniert, damit sie die Halle fertig beschichtet verlassen.
| Kennwert | Maschine | Wert |
|---|---|---|
| Lasertisch | TRUMPF TruLaser 3040 | 2 000 x 4 000 mm |
| Tischlänge Abkantpresse | DURMA AD-S 60400 | 6 050 mm |
| Presskraft Abkantpresse | DURMA AD-S 60400 | 400 t |
| Baustahl, zertifizierte Dicke (ISO/TR 15608 Gruppe 1) | EN ISO 3834-2 scope | up to 40 mm |
| Bewertungsgruppe der Schweißnähte (EN ISO 5817) | EN 1090-2, EN ISO 5817 | level C at EXC2 |
| Roboter-Schweißbahn | Dual robotic welding station, Daihen FD-B6L | 14 m |
| Strahlkammer | Compressed-air blasting chamber | 8 000 x 5 000 x 3 000 mm |
| Lackier- und Trocknungskabine | Polin AC spray and curing booth | 7 900 x 5 000 x 4 890 mm |
Oberfläche
Im Haus gestrahlt auf Sa 2½ und nass lackiert. Feuerverzinken für Außenkonstruktionen auf Anfrage, mit Entlüftungs- und Ablaufbohrungen in der Konstruktion berücksichtigt.
- Rohstahl, schweißroh · Standardausführung
- Nasslackierung, Grundierung und Deckschicht
- Feuerverzinkt
Werkstoffe
S235 und S355 für Längsträger, Stützen und Verbände, beide Werkstoffgruppe 1 nach ISO/TR 15608 und im Zertifikatsumfang bis 40 mm geschweißt. Verschleißauskleidungen in Schurren und Übergabekästen werden nach Zeichnung eingebaut; die Güte der Auskleidung bestimmt der Kunde und sie wird als beigestellter Werkstoff kalkuliert.
- Baustahl S235 und S355, Werkstoffgruppe 1 nach ISO/TR 15608, im Zertifikatsumfang bis 40 mm geschweißt
- Austenitischer nichtrostender Stahl, Werkstoffgruppe 8 nach ISO/TR 15608, 3 bis 16 mm geschweißt
- Blech, Hohlprofil, Winkel, U Profil und Flachstahl, im Haus geschnitten und umgeformt
- Werkstoffzeugnisse nach EN 10204 3.1, wenn die Bestellung sie verlangt
- Aluminium liegt außerhalb des zertifizierten Schweißumfangs und wird nicht angeboten
Schweißen
Geschweißte Materialförderer sind ein namentlich genannter Produkttyp auf dem EN ISO 3834-2 Zertifikat. Die Nähte sind lang und gleich, genau dafür ist die 14 m Roboterbahn da: ein Längsträger wird auf einer Seite geschweißt, umgesetzt und auf der anderen geschweißt, ohne die Station zu verlassen.
- MAG 135, manuell und robotergeführt; die Roboterstationen fahren auf einer 14 m Bahn
- Schweißtechnisches Qualitätssystem zertifiziert nach EN ISO 3834-2, Zertifikat W348721, PQM s.r.o.
- Ausführungsklasse EXC2 nach EN 1090-2, sofern die Zeichnung nicht mehr fordert
- Bewertungsgruppe C nach EN ISO 5817, die EN 1090-2 der EXC2 zuordnet
- Anweisungen nach EN ISO 15609-1, qualifiziert nach EN ISO 15614-1, Schweißer nach EN ISO 9606-1
- Schweißaufsicht durch einen International Welding Engineer
Oberflächenbehandlung
Förderstahl steht meist im Freien, also wird er auf Sa 2½ gestrahlt und im Haus lackiert oder konstruktiv vorbereitet und zur Feuerverzinkung gegeben. Verzinken ändert die Zeichnung und nicht nur die Oberfläche: Entlüftungs- und Ablaufbohrungen müssen in der Konstruktion stehen, bevor das Profil zugeschweißt wird.
- Im Schweißzustand, entschlackt und gereinigt, wenn die Zeichnung nicht mehr verlangt
- Strahlen auf Sa 2½ nach EN ISO 8501-1 in der Druckluftkammer, 8 000 x 5 000 x 3 000 mm
- Nasslackierung in der Polin Kabine, 7 900 x 5 000 x 4 890 mm, Trocknung bei 75 bis 80 °C
- Grundierung und Deckschicht nach dem System, das die Zeichnung vorschreibt
- Feuerverzinkung auf Anfrage über einen Partner; in dieser Halle steht kein Bad
- Pulverbeschichtung wird nicht angeboten
Prüfung und Dokumentation
Bei einer Fördersektion zählt, dass die nächste daran passt. Lochbilder der Stöße, Geradheit der Längsträger und die Rechtwinkligkeit der Antriebsrahmen werden vor dem Versand geprüft, nach EN ISO 13920 in der Klasse, die die Zeichnung setzt, und benachbarte Sektionen werden auf Wunsch probemontiert.
- Sichtprüfung jeder Naht nach EN ISO 17637, bewertet nach EN ISO 5817
- Maßprüfung nach EN ISO 13920; die Toleranzklasse wird auf der Zeichnung vereinbart
- Messung mit einem FARO Arm Prime 10, wo die Zeichnung ein Protokoll verlangt
- Schweißanweisungen und ihre Verfahrensprüfungen mit der Lieferung
- Schweißerqualifikationen nach EN ISO 9606-1
- Ultraschall, Magnetpulver und Eindringprüfung auf Anfrage
- Schichtdickenprotokolle auf Anfrage
Was nicht mitgeliefert wird, ist eine Leistungserklärung nach EN 1090-1. TANAX TRUCKS a. s. veröffentlicht kein Zertifikat der werkseigenen Produktionskontrolle nach EN 1090-1, deshalb behauptet diese Website keines; EN 1090-2 ist die Ausführungsnorm, nach der das Schweißsystem arbeitet.
Was wir von Ihnen brauchen
Eine Förderkonstruktion wird Sektion für Sektion kalkuliert. Schicken Sie je Sektion:
- Die Zeichnung als PDF und, wo vorhanden, als STEP, DXF oder DWG
- Die Werkstoffangabe, Güte für Güte
- Die Bewertungsgruppe oder die Ausführungsklasse, falls die Zeichnung sie nicht führt
- Die Oberfläche: im Schweißzustand, gestrahlt, grundiert, nach System lackiert oder verzinkt
- Die Stückzahl, und ob es ein Einzelstück, eine Serie oder ein wiederkehrender Abruf ist
- Den Termin vor Ort und die Lieferanschrift
Zum Kalkulieren genügt die Zeichnung. Nichts davon setzt ein vorher geschriebenes Lastenheft voraus.
Der Weg durch die Halle
- 01
CNC-Laserschneiden
Blech bis 20 mm auf einem Tisch von 2 000 x 4 000 mm, 3 200 W. Schachtelpläne aus der DXF des Kunden oder aus unseren eigenen Abwicklungen.
- 02
CNC-Abkanten
Abkantpresse mit 400 t, 6 050 mm Tischlänge und 365 mm Hub. Lange Kantungen in einem Hub; Konen und Kästen für Trichter und Gehäuse.
- 03
Schweißen
MAG 135, von Hand und mit Roboter. Eine Doppel-Roboterstation auf 14 m Bahn und eine zweite Roboterzelle mit 2 008 mm Reichweite, unter einem System nach EN ISO 3834-2 mit Schweißaufsicht (IWE).
- 04
Strahlen und Lackieren
Eine Druckluft-Strahlkammer von 8 000 x 5 000 x 3 000 mm auf Schienen in eine Lackier- und Trocknungskabine von 7 900 x 5 000 x 4 890 mm, Nasslack getrocknet bei 75 bis 80 °C.
- 05
Prüfung
Sichtprüfung der Schweißnähte unter der Schweißaufsicht und Maßkontrolle mit einem sechsachsigen FARO Arm Prime 10.
- 06
Montage
Unterbaugruppen, Komponenten und komplette Einheiten werden vor dem Versand montiert.
Aus der Halle
Aus der Halle
Konstruktionen, die diese Halle verlassen haben, als anonymisierte Modelle: die Geometrie, die wir geschweißt haben, ihre tatsächliche Gesamtgröße, und nichts, was verrät, wessen Zeichnung es war.
22 Modelle
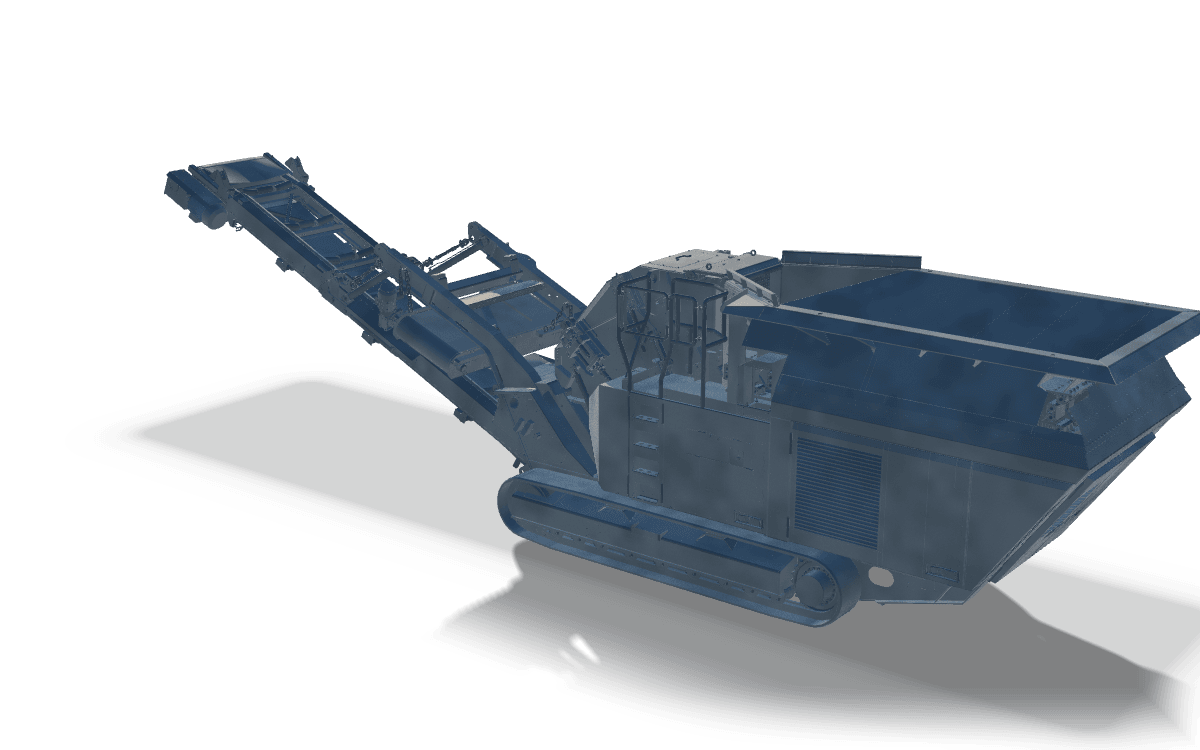
- Gesamtabmessungen, L x B x H
- 12 359 x 2 579 x 3 383 mm
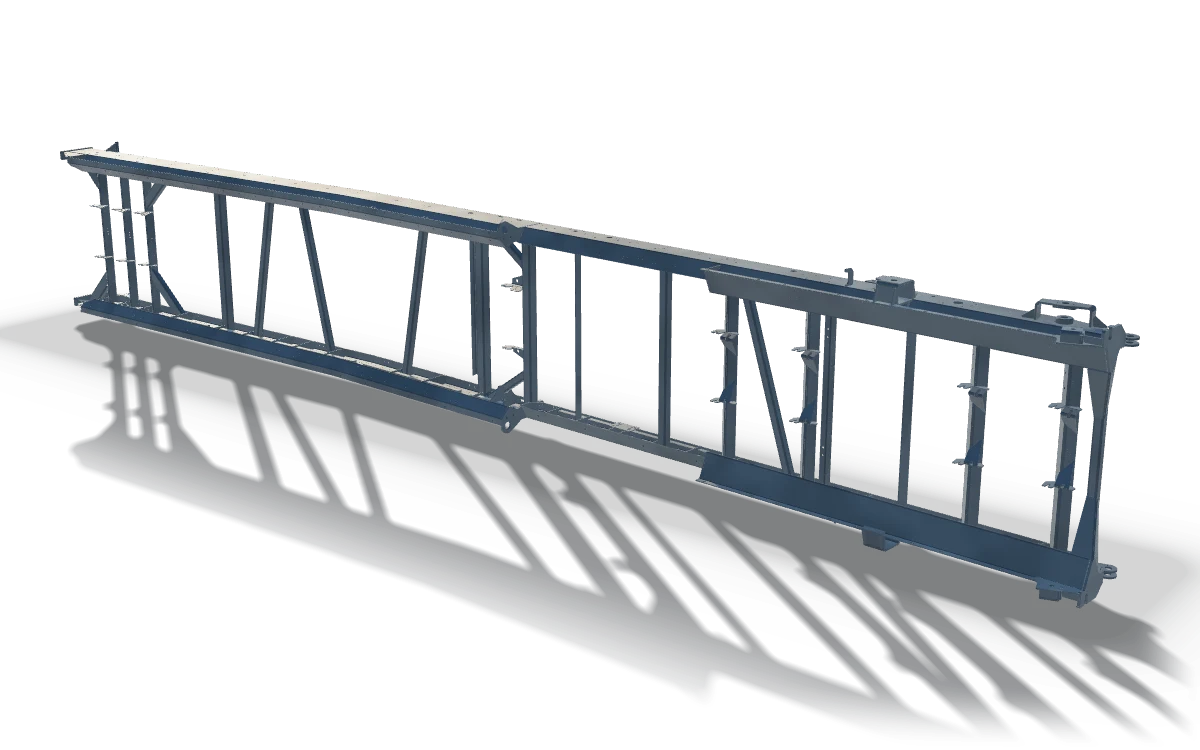
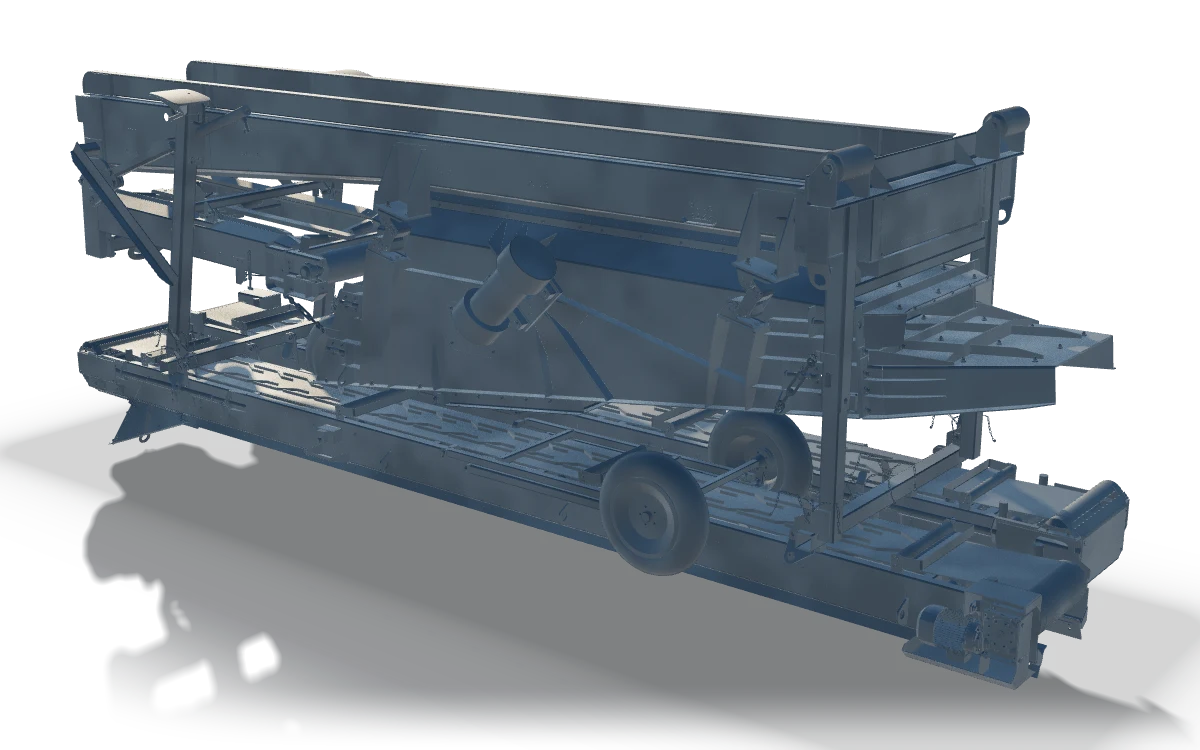
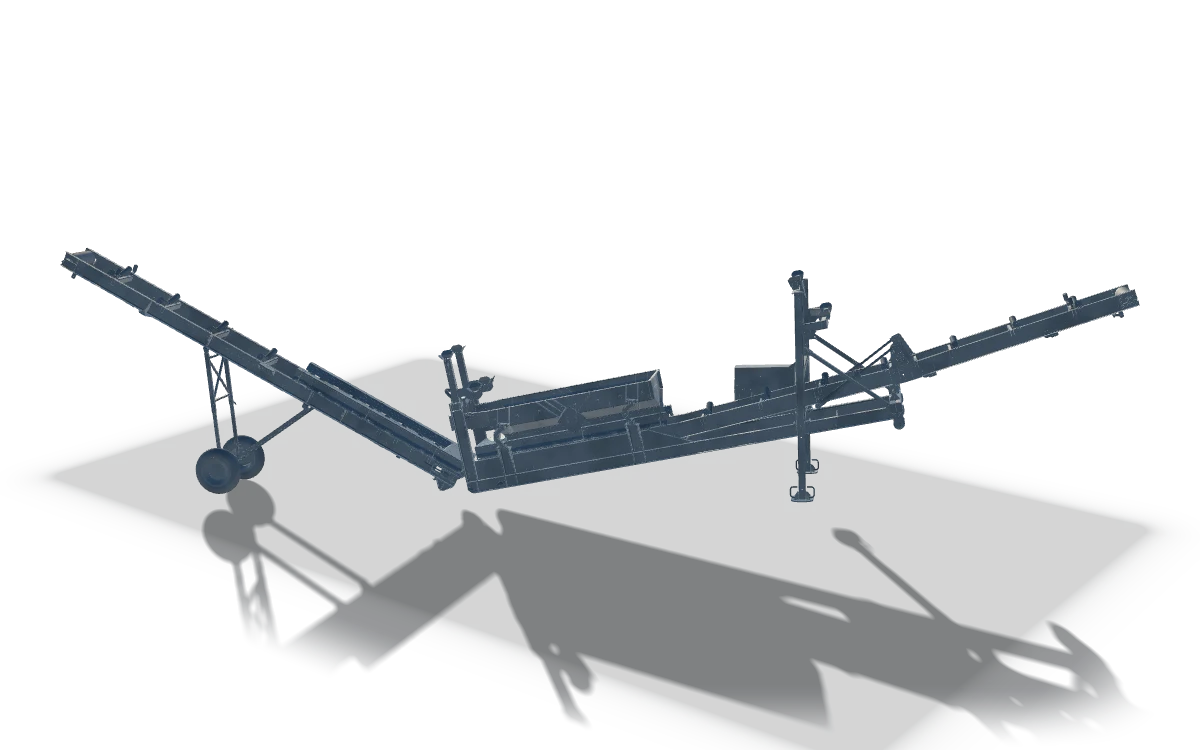
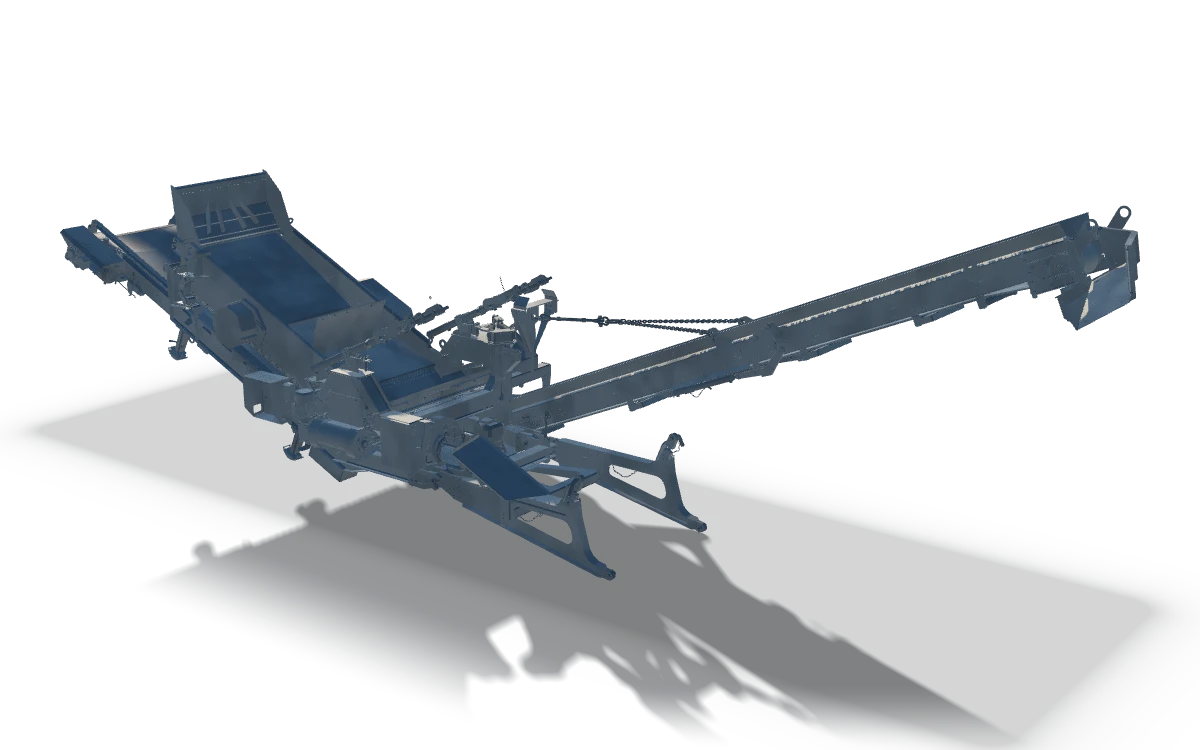


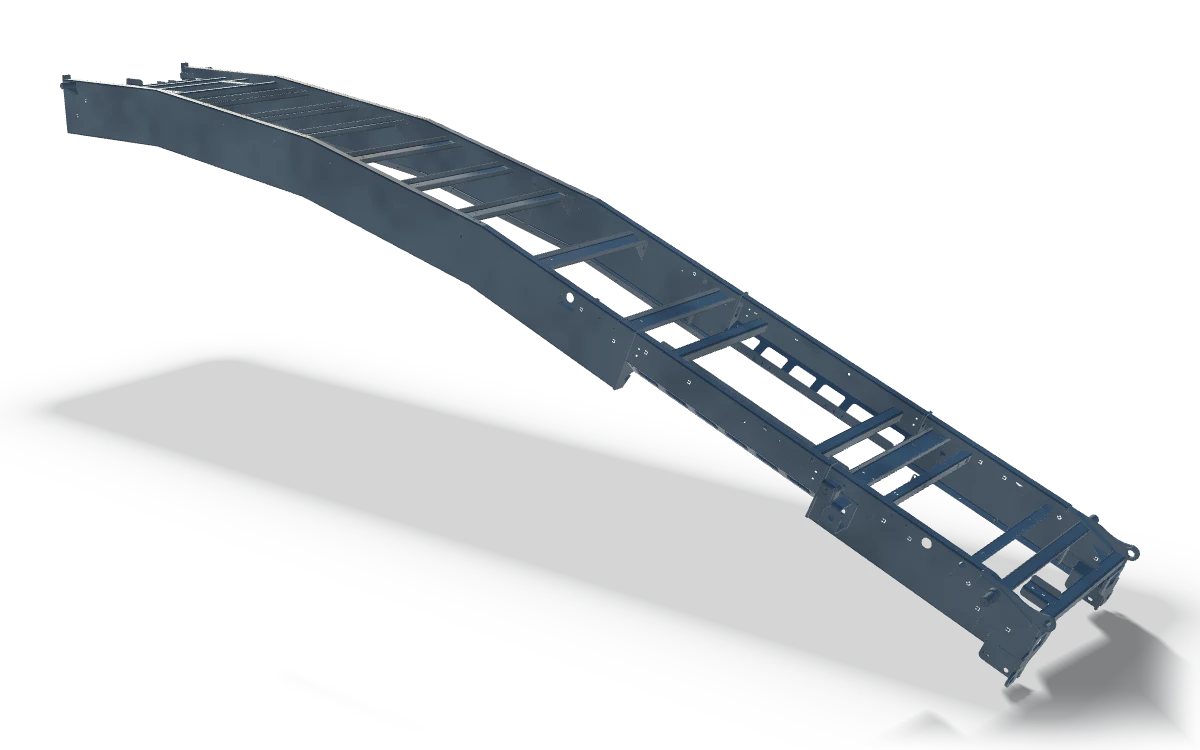
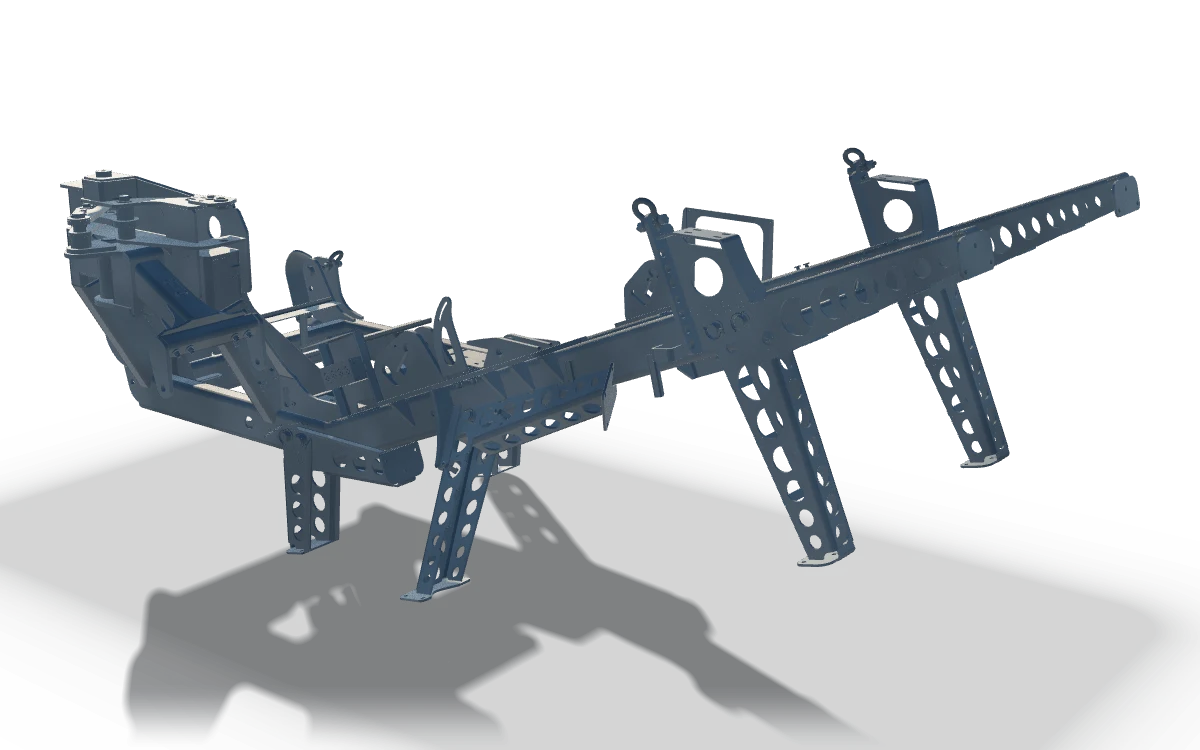
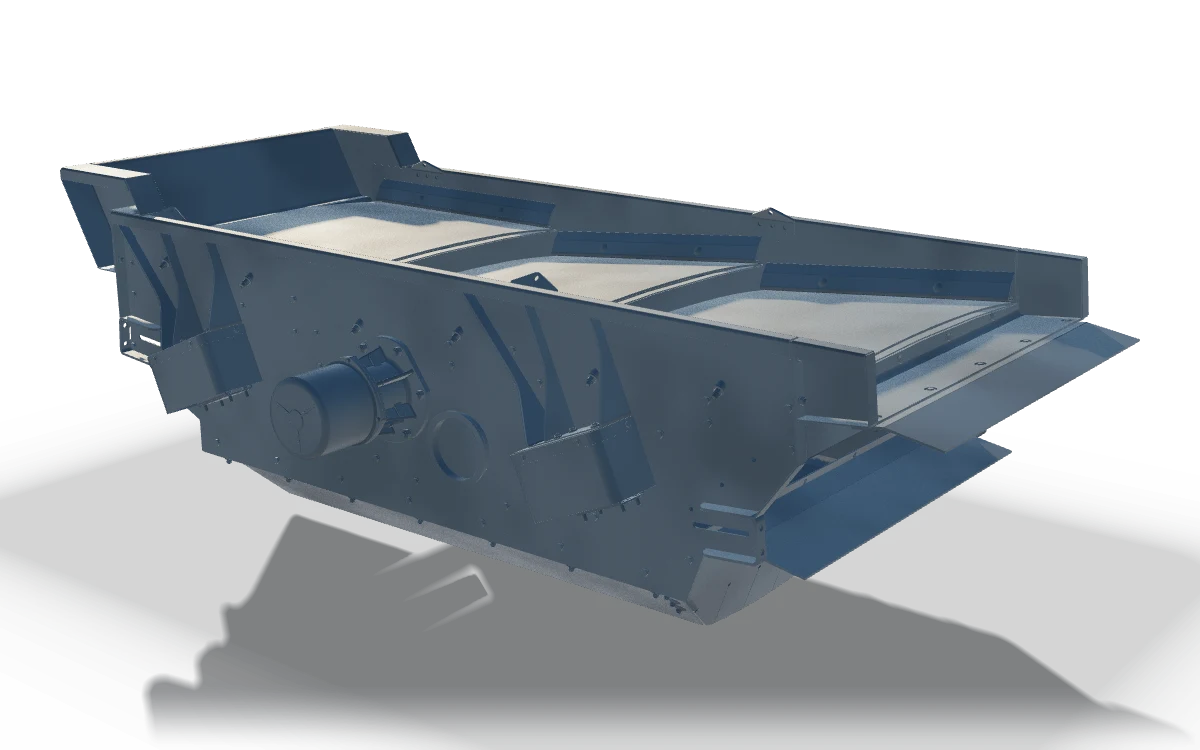
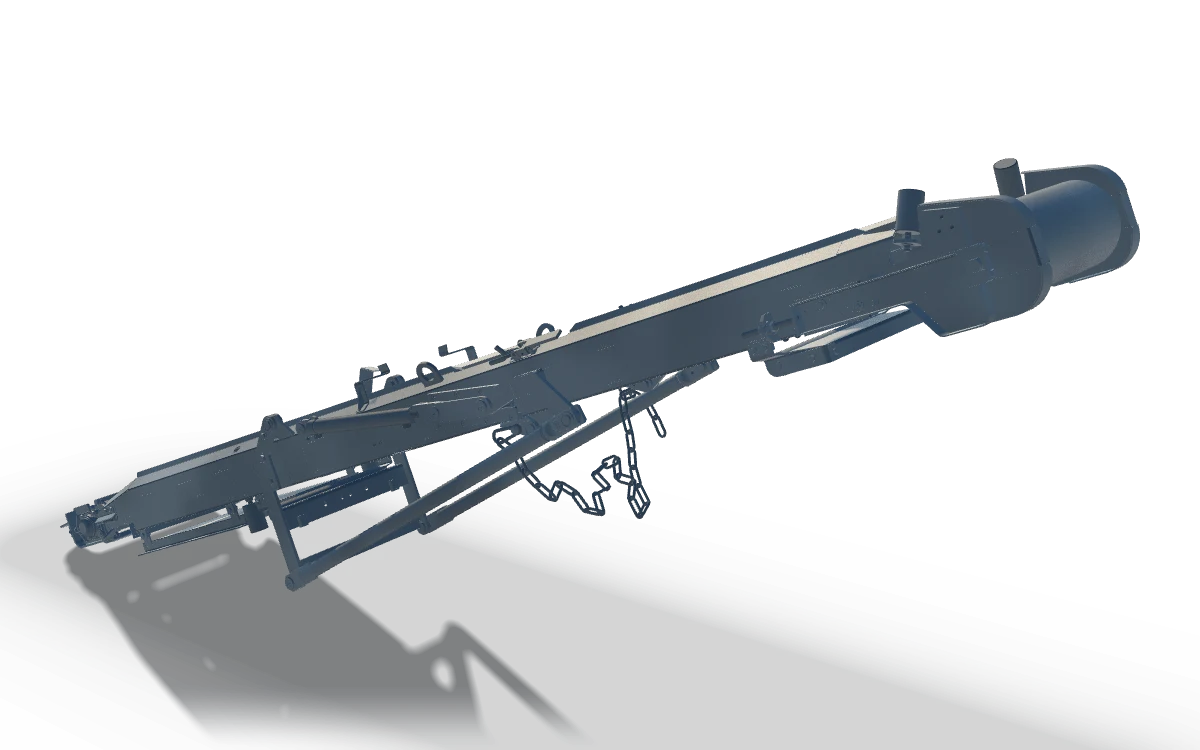
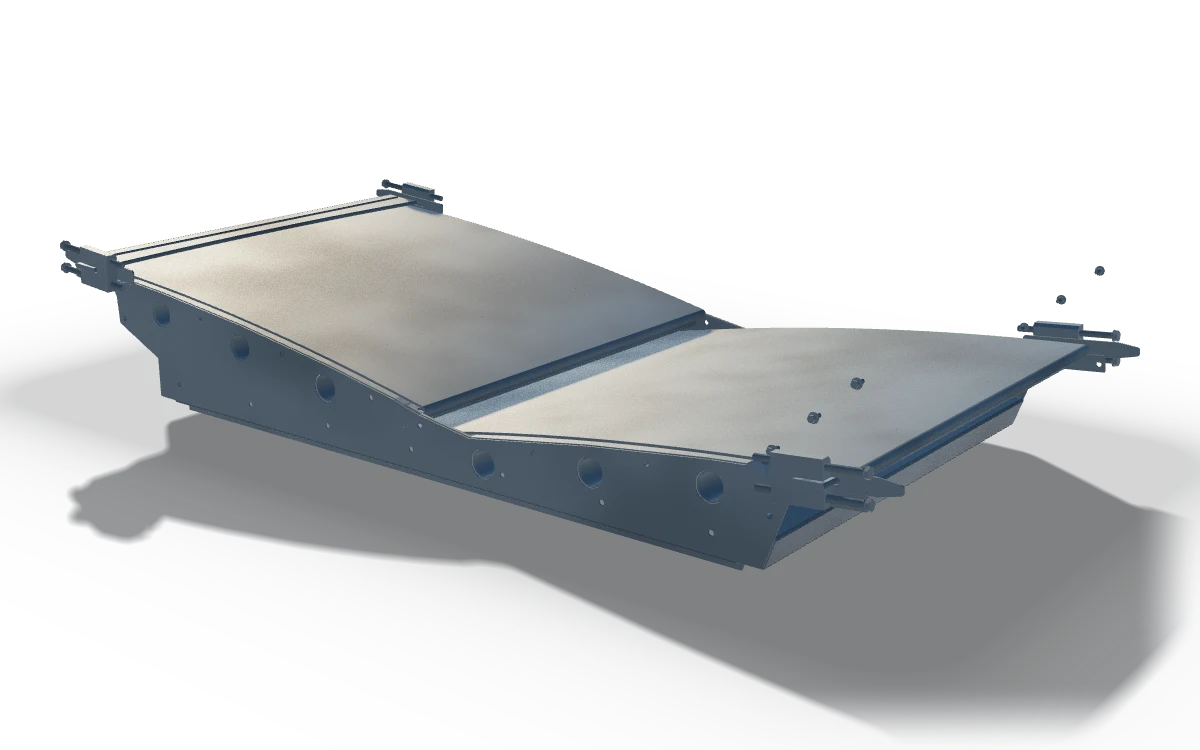
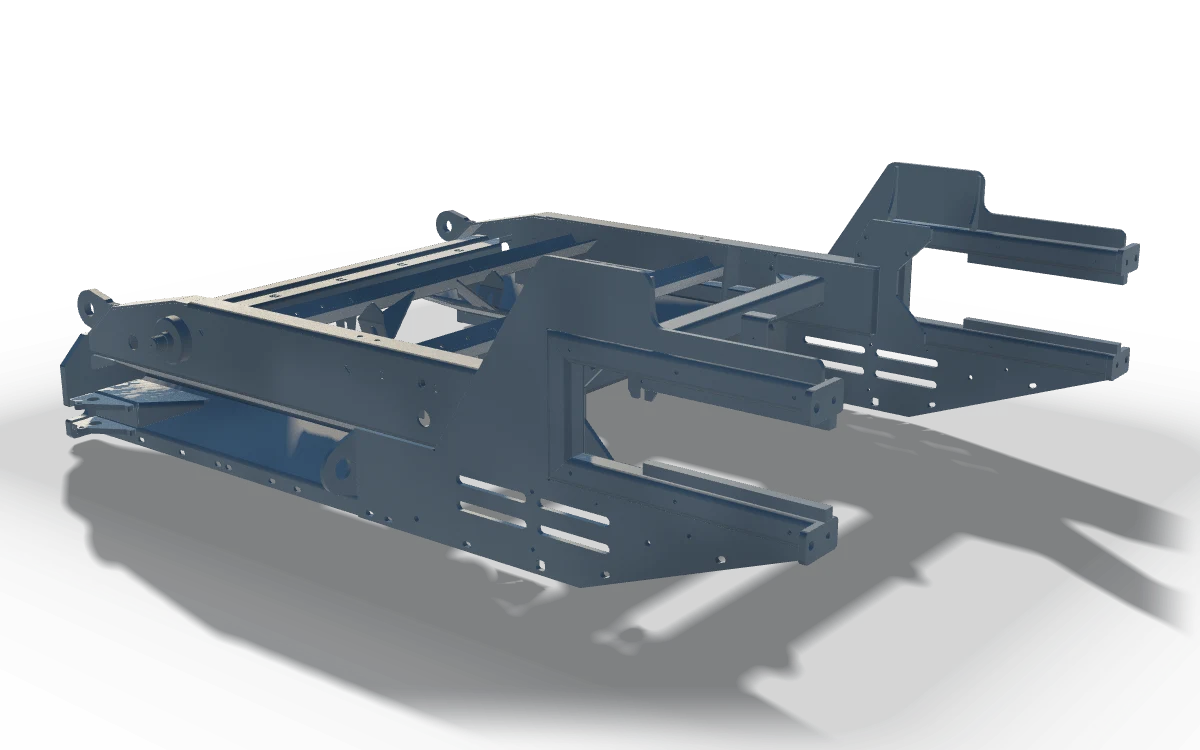
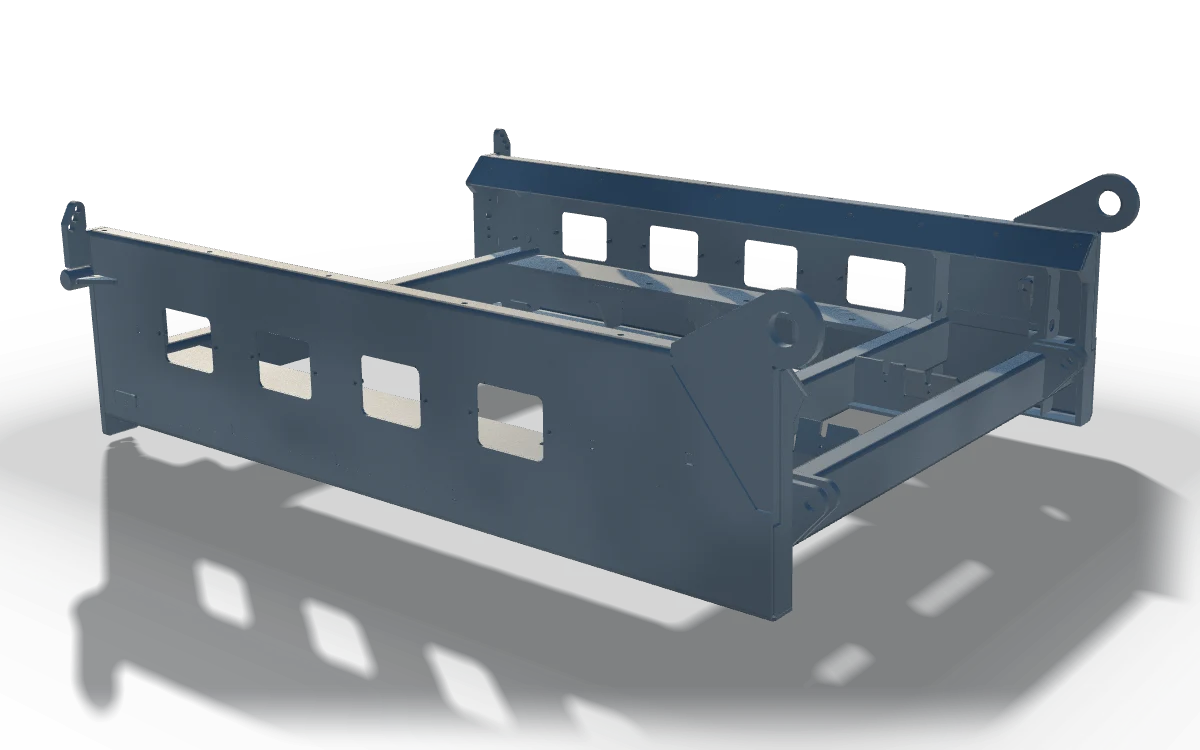
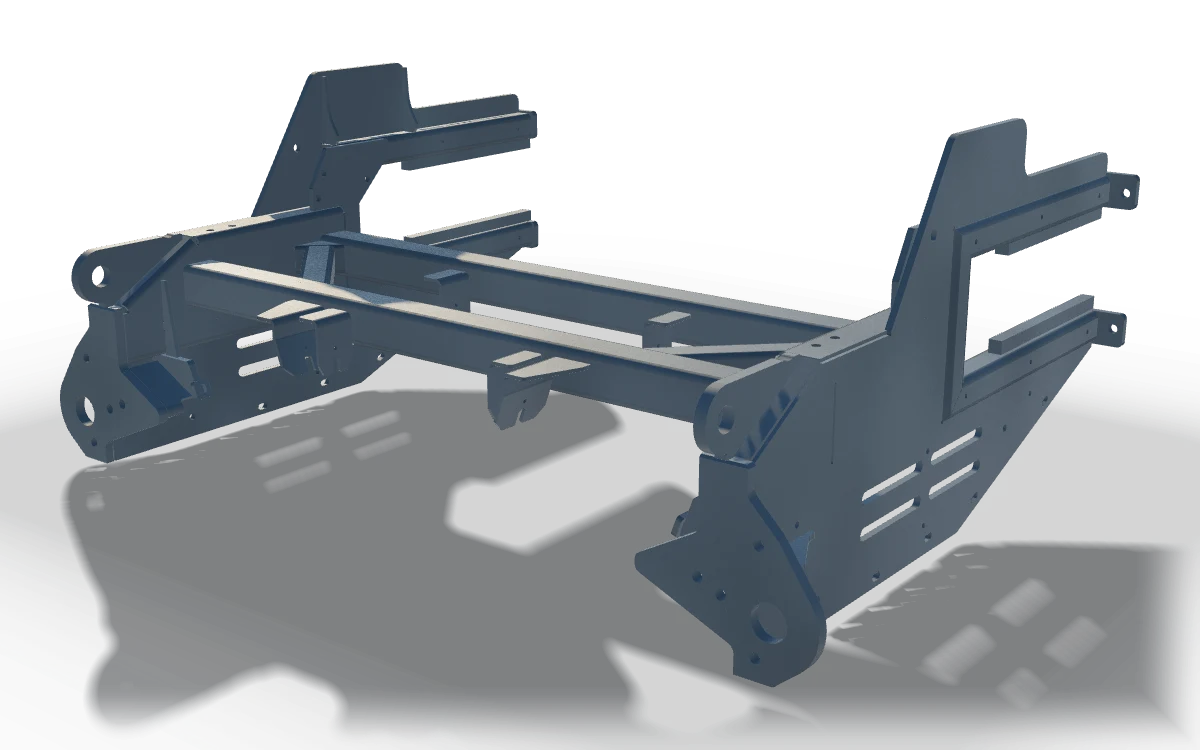
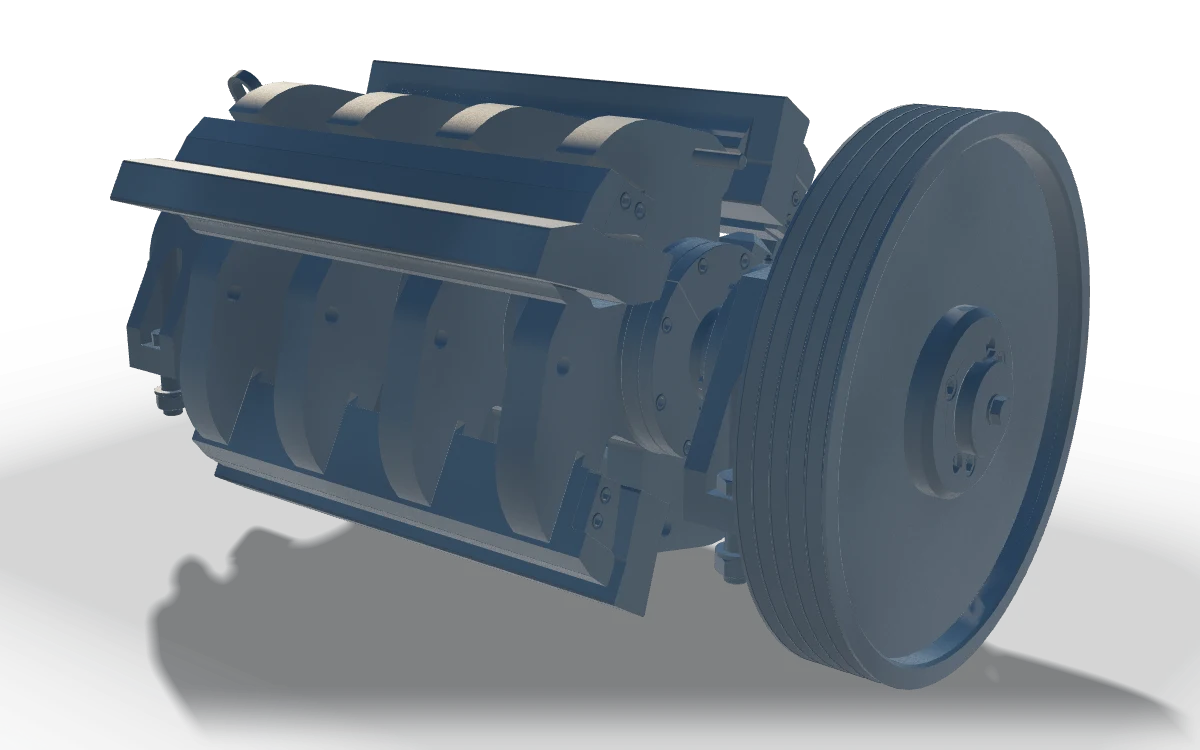
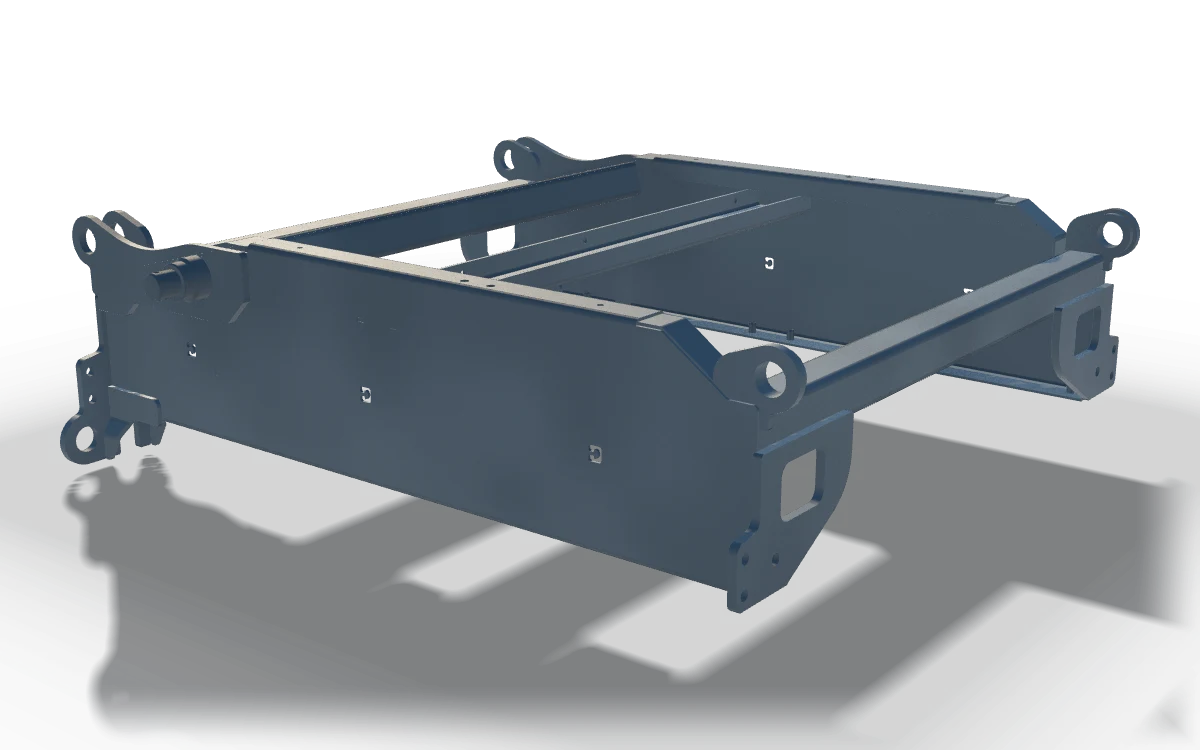
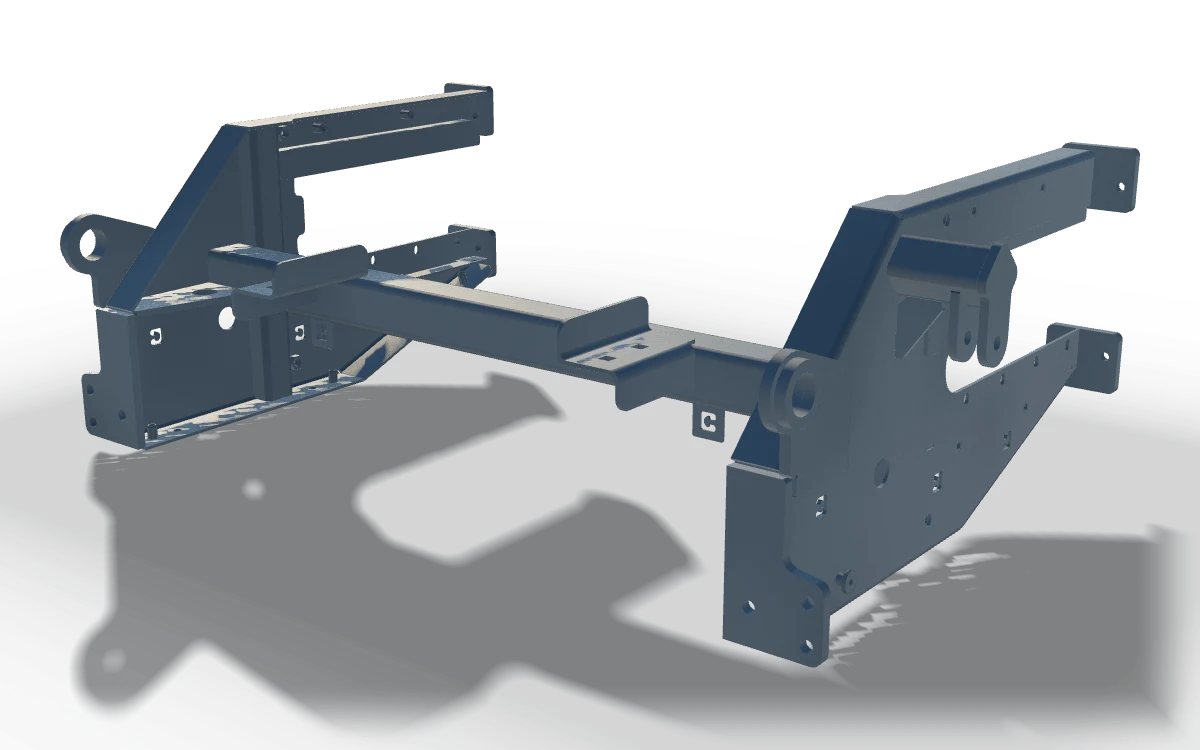
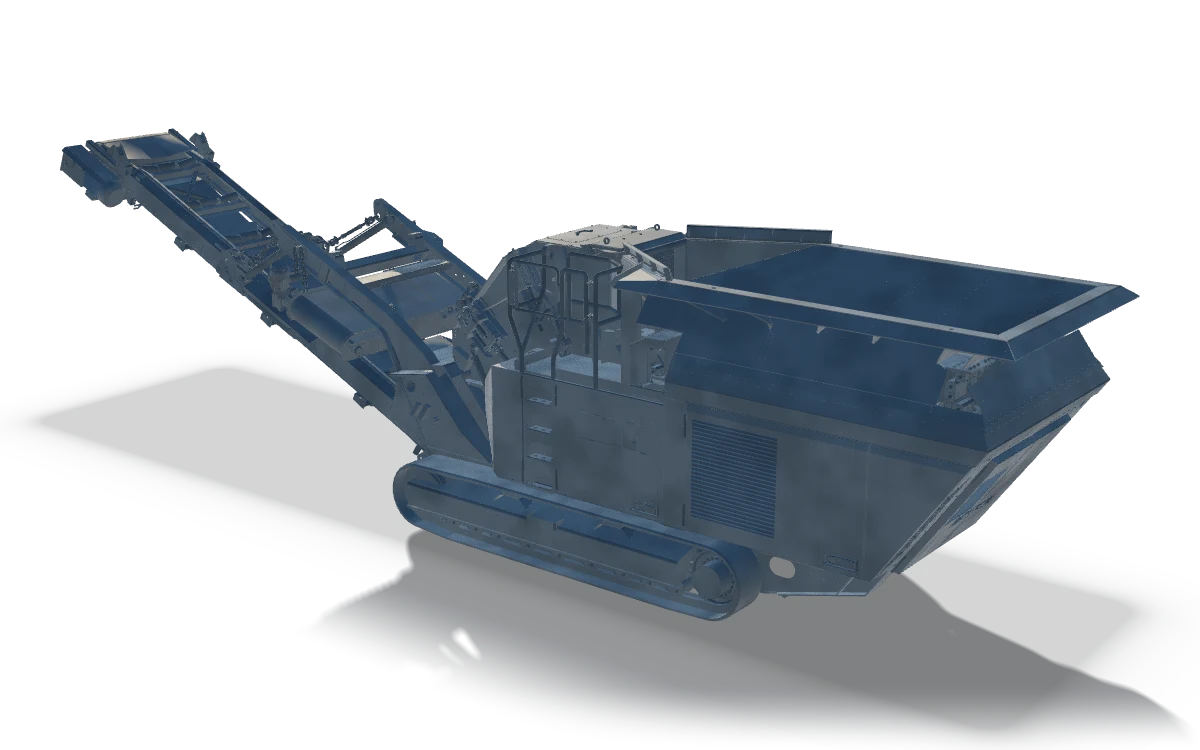
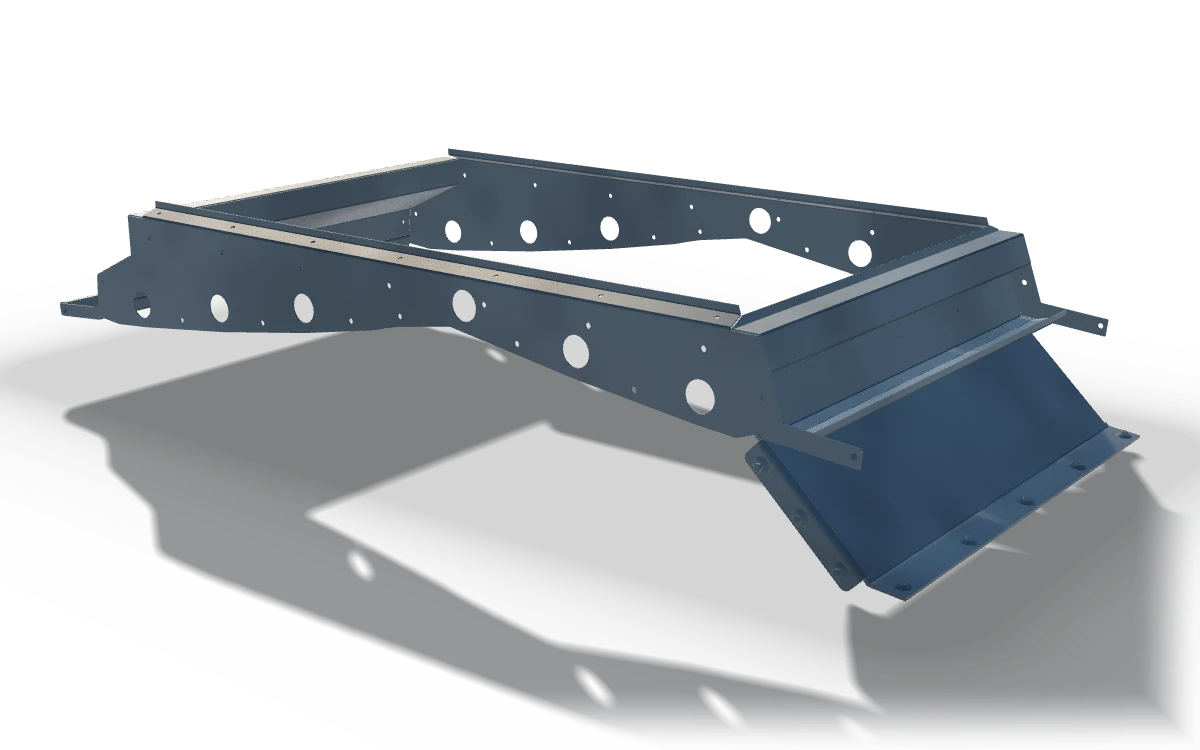
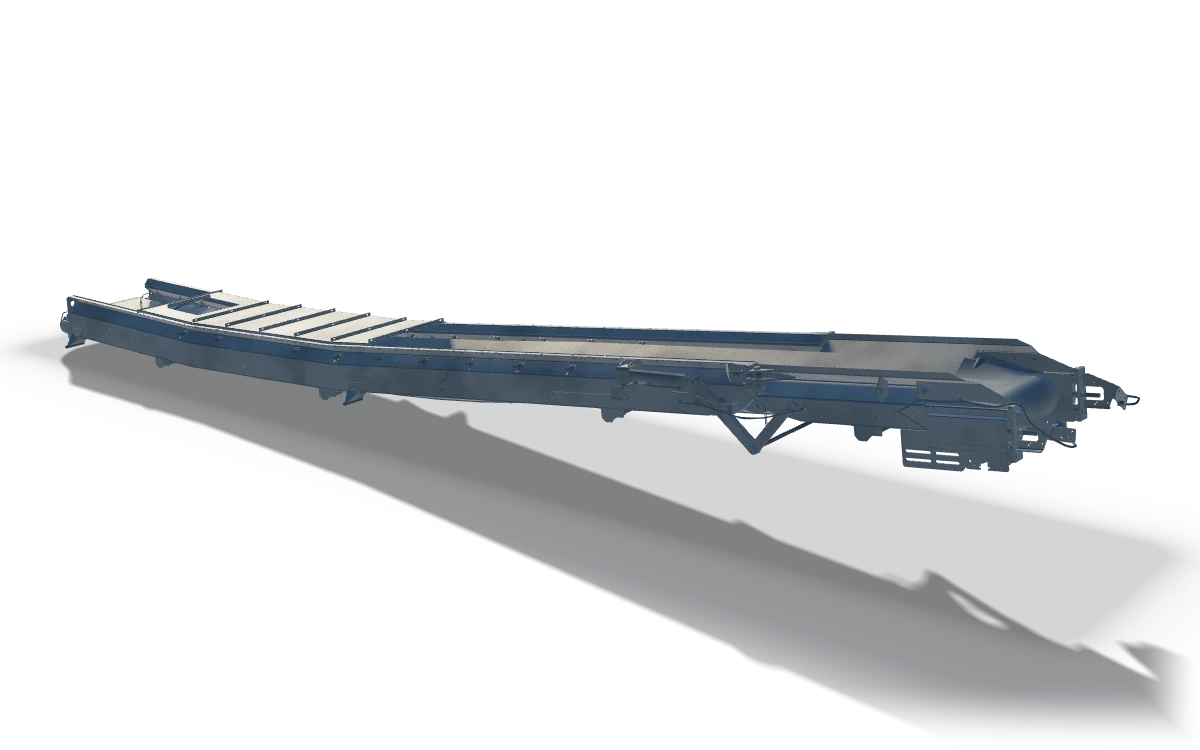
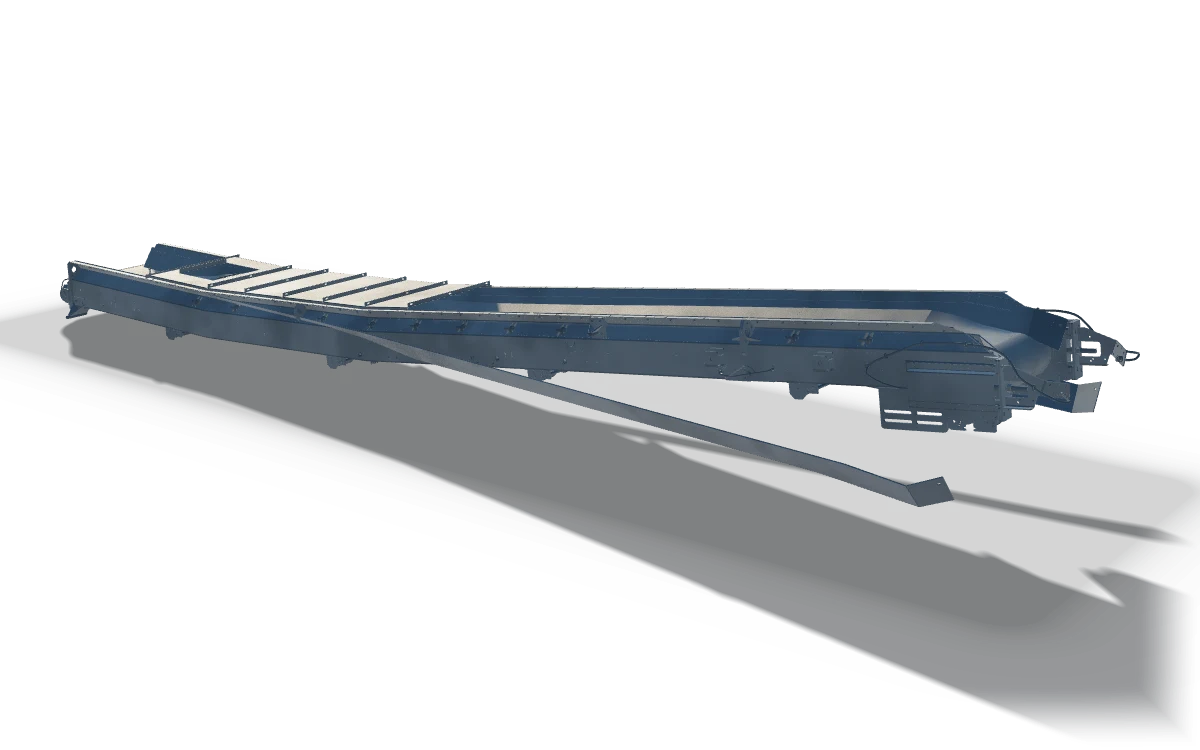

Jedes Modell ist aus der Fertigungsgeometrie in Rohstahl gerendert, ohne Lackierung, und wird als Standbild gezeigt. Kundennamen, Maschinenbezeichnungen und Zeichnungsnummern werden nicht veröffentlicht; Stücklisten und Dateien werden nicht angeboten. Das interaktive Modell über diesem Abschnitt ist ein parametrisches Beispiel, keines von diesen.
Wo das hingehört
Förderstahl wird geschnitten, gekantet, geschweißt und beschichtet; gekauft wird er von Herstellern von Bau- und Abbruchmaschinen und von Integratoren der Materialflusstechnik.
Fragen, die vor dem ersten Auftrag kommen
- Welche Stähle schweißen Sie?
- Der zertifizierte Schweißbereich ist ISO/TR 15608 Gruppe 1, unlegierte und feinkörnige Baustähle bis 40 mm, und Gruppe 8, austenitische nichtrostende Stähle von 3,0 bis 16,0 mm. Am häufigsten verarbeiten wir S235 und S355, beide in Gruppe 1. Aluminium liegt außerhalb des zertifizierten Bereichs und wird nicht angeboten.
- In welcher Nahtgüte wird geschweißt?
- Ausführungsklasse EXC2 nach EN 1090-2, die Bewertungsgruppe C nach EN ISO 5817 zuordnet, unter unserem zertifizierten Schweißqualitätssystem EN ISO 3834-2. Geschweißt wird MAG 135, manuell und robotergestützt. Verlangt Ihre Zeichnung Bewertungsgruppe B, vermerken Sie das in der Zeichnung und wir kalkulieren es.
- Können Sie lackieren oder verzinken?
- Nasslack auf eigener Linie: die Strahlkammer ist über Schienen mit der Spritz- und Trocknungskabine verbunden, ein Teil wird also gestrahlt und lackiert, ohne das Gebäude zu verlassen. Pulverbeschichtung wird nicht angeboten. Verzinken auf Anfrage.
- Was brauchen Sie von uns für ein Angebot?
- Die Zeichnung als STEP, DWG, DXF, PDF oder ZIP; die Werkstoffspezifikation; die Bewertungsgruppe, wenn sie von der üblichen abweicht; die Oberfläche; Stückzahl oder Seriengröße; und den Termin. Eine 2D-Zeichnung genügt für den Anfang.
- Wie groß darf das Teil sein?
- Die veröffentlichten Maschinendaten stehen in der Tabelle auf dieser Seite und vollständig auf der Leistungsseite: Lasertisch, Abkantpresse, Bohrwerksverfahrwege, Strahl- und Lackierkabine. Krantragfähigkeit, maximale Schweißteilgröße und Masse sowie Transportgrenzen veröffentlicht die Muttergesellschaft nicht; sie werden je Anfrage bestätigt statt hier geschätzt.
- Kann ein Fördererrahmen verzinkt werden?
- Auf Anfrage. Diese Gruppe wird roh, lackiert oder verzinkt geliefert: lackiert wird auf eigener Strahl- und Spritzlinie, verzinkt wird auf Anfrage veranlasst und nicht in der Halle. Geben Sie es in der Anfrage an, denn ein verzinkter Rahmen braucht seine Entlüftungs- und Ablauflöcher konstruktiv vorgesehen, nicht nachträglich gebohrt.
Was hier nicht beantwortet ist, beantworten wir im Angebot und schätzen es nicht auf dieser Seite.
Hier beginnen
Senden Sie die Zeichnung. Wir antworten mit Preis und Termin.
STEP, DWG, DXF, PDF oder ZIP, bis zu fünf Dateien. Ihre Zeichnungen bleiben vertraulich: Sie werden außerhalb des Webservers gespeichert und nur von unseren Ingenieuren gelesen.