
· čítanie 6 min
6 200 x 3 000 x 1 600 mm pojazdu: obrábanie rámu po zvarení
Zmrštenie po zváraní posúva každú plochu v blízkosti zvaru, preto sa ložiskové sedlá a upevňovacie plochy obrábajú až po zvarení. Pojazd, nosnosť stola a priemer vretena určujú, ktorá vyvrtávačka prevezme Váš rám.
Ložiskové sedlo privarené k rámu sa pri chladnutí zvaru posunie. Zvar sa zmršťuje, plech sa k nemu priťahuje, a plocha, ktorá bola pred zváraním rovinná, už rovinná nie je. Preto sa plochy, ktoré nesú hriadeľ, prevodovku alebo koľajnicu, obrábajú až po zvarení. Rám sa upína na horizontálnu vyvrtávačku ako jeden celok.
Obrábať plochy pred zváraním alebo až po ňom
Až po zvarení. Plocha dokončená pred zváraním sa posúva spolu so zmršťujúcimi sa zvarmi a s ňou sa posúva aj tolerancia z výkresu.
Tu vyrábané zvárané strojné rámy nesú ložiskové sedlá, dosadacie plochy prevodoviek a plochy pre koľajnice, ktoré sa všetky obrábajú až po poslednom zvare. Dielňa zvára ocele S235 a S355 zo skupiny 1 podľa ISO/TR 15608, do hrúbky 40 mm. Pre Vás to znamená, že plech nesúci záťaž aj vývrt nesúci hriadeľ vznikajú v jednej hale, pod certifikátom EN 10204 3.1.
Dobrý návrh znižuje, ako ďaleko sa oceľ posunie. Článok o ako zabrániť deformácii zvareného rámu sa venuje poradiu zvarov a umiestneniu výstuh. Obrábanie po zvarení odstráni akýkoľvek zvyšný posun. Zvar určuje tvar; vyvrtávačka určuje rozmery.
Na akú vyvrtávačku rám ide
Vyvrtávačku určujú tri hodnoty na Vašom výkrese: obrys rámu, jeho finálna hmotnosť a najväčší priemer vývrtu. Rozsah pokrývajú dve vyvrtávačky TOS Varnsdorf a jedna dlhá vyvrtávačka W200 HINR.
| Stroj | Pojazd | Stôl | Nosnosť stola | Vreteno |
|---|---|---|---|---|
| TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm | 1 800 x 2 500 mm | 16 000 kg | 160 mm |
| TOS Varnsdorf WHQ13 | 3 500 x 2 500 x 1 600 mm | 1 800 x 2 500 mm | 12 000 kg | 130 mm |
| W200 HINR | 8 000 x 3 000 x 1 500 mm | neuvedené | neuvedené | neuvedené |
Pojazd WRD15 6 200 x 3 000 x 1 600 mm rozhoduje o tom, koľko plôch sa obrobí na jedno upnutie. Dve ložiskové sedlá na opačných koncoch rámu sa vyvŕtajú z rovnakej základne, ak obe ležia v tomto pojazde. Jedna základňa znamená, že sa oba vývrty zosúladia bez druhého upnutia a chyby, ktorú by prinieslo.
WHQ13 s pojazdom 3 500 x 2 500 x 1 600 mm preberá kratšie rámy. Vďaka tomu zostáva WRD15 voľná pre dlhé rámy a skracuje sa rad pri oboch strojoch.
Druhým kritériom je nosnosť stola. Stôl WRD15 unesie 16 000 kg a stôl WHQ13 unesie 12 000 kg. Rám do 12 000 kg môže ísť na ktorýkoľvek z oboch strojov, čo dáva plánovačovi dve možnosti namiesto jednej. Finálnu hmotnosť uveďte na výkrese, aby bola táto voľba jasná ešte pred príchodom rámu.
Oba stoly majú rozmer 1 800 x 2 500 mm. Rám s väčším pôdorysom presahuje stôl a potrebuje ďalšie podpery, ktoré plánovač pripraví vopred.
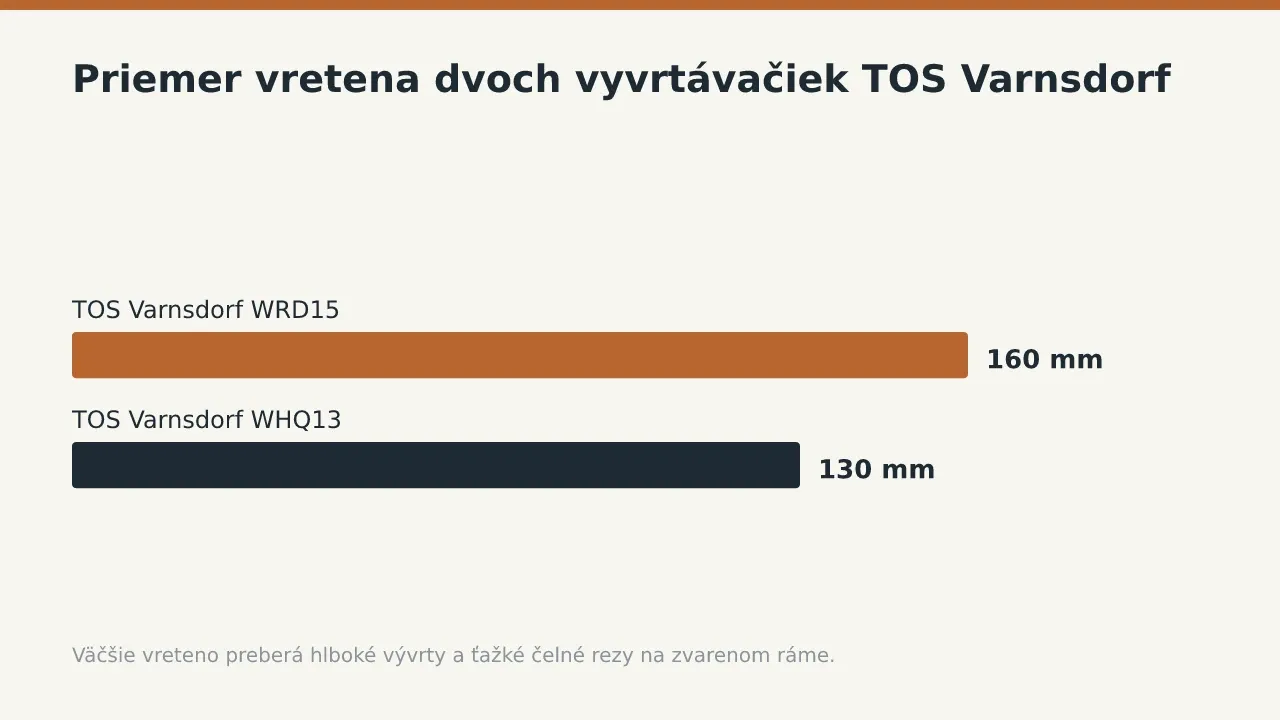
Tretím kritériom je vreteno. Vreteno WRD15 s priemerom 160 mm je tuhšie než vreteno WHQ13 s priemerom 130 mm. Hlboké vývrty a ťažké čelné rezy preto smerujú na väčší stroj, kde vývrt udrží os po celej hĺbke.
Rámy dlhšie, než je pojazd WRD15, idú na W200 HINR s pojazdom 8 000 x 3 000 x 1 500 mm. Táto dĺžka udrží dlhý dopravník alebo strojové lôžko v jednom upnutí namiesto dvoch. Stránka o možnostiach obrábania uvádza sústruhy a stroj na odvaľovacie frézovanie ozubenia, ktoré pre ten istý rám dokončujú hriadele a ozubené kolesá.
Od zváracieho prípravku po hotový vývrt
Poradie nižšie je to, ktoré rám prechádza v hale. Je to obrábacia časť z ôsmich krokov od výkresu k zvarencu, rozpísaná podrobnejšie.
- Rám sa celý zvarí skôr, než sa obrobí čo i len jedna plocha. Dlhé zvary sa robia na dvojitej robotickej stanici, ktorej 14 m dráha pokryje celú dĺžku dlhého rámu, takže sa zvar urobí bez posunu dielu.
- Zvarený rám sa premeria meracím ramenom FARO Arm Prime 10. Kontrolór zaznamená, kde sa každá plocha skutočne nachádza a koľko prídavku na nej ešte zostáva.
- Rám sa zdvihne na stôl vyvrtávačky a upne sa podľa základne z výkresu. Žeriavnik ho uloží na stôl WRD15 s nosnosťou 16 000 kg.
- Ložiskové sedlá sa vyvŕtajú a upevňovacie plochy sa obrobia na jedno upnutie. Obrábač pracuje z jednej základne, pri ťažkých rezoch s vretenom 160 mm.
- Obrobené plochy sa znovu premerajú ešte pred uvoľnením rámu. Plocha mimo tolerancie sa opraví na stroji, nie až po lakovaní.
- Obrobené plochy sa zakryjú, potom sa rám otryská a nalakuje. Kabína Polin AC vytvrdzuje náter pri 75 až 80 °C, takže je pred zdvihnutím na expedíciu už tvrdý.
Čo musí výkres oznámiť vyvrtávačke
Označte každú obrábanú plochu a pridajte na ňu prídavok. Plocha nakreslená vo finálnom rozmere neponecháva stroju nič na odobratie po tom, čo ju posunul zvar.
Určte jednu základňu. Obrábač sa podľa nej upína a kontrolór podľa nej meria, takže obaja pracujú s rovnakým nulovým bodom.
Do popisového poľa uveďte finálnu hmotnosť a najväčší priemer vývrtu. Tieto dve hodnoty určia stroj skôr, než niekto otvorí model.
Uveďte celé označenie triedy, pretože písmená za S235 a S355 menia, čo hutný podnik certifikuje. Zvyšok zoznamu, od materiálových certifikátov po lakovací systém, je v článku o tom, čo musí obsahovať výkres pred cenovou ponukou.
Ako viete, že vývrty sú tam, kam ich umiestnil výkres
Vyžiadajte si spolu s rámom protokol o meraní. Kontrolór premeria každú obrobenú plochu a vývrt voči základni a hodnoty sa zapíšu na papier vedľa rozmerov z výkresu.
Meracie rameno prichádza k rámu, takže kontrola prebieha priamo na stole vyvrtávačky, kým je rám ešte upnutý. Odchýlka zistená tam stojí jeden ďalší rez. Rovnaká odchýlka zistená až na Vašej montážnej linke stojí cestu späť.
Formát protokolu a ostatné kontroly rámu sú popísané pod montážou a kontrolou na stránkach s kapacitami.
Pošlite výkres s vyznačenými obrábanými plochami, pomenovanou základňou, uvedeným prídavkom a finálnou hmotnosťou v popisovom poli. Plánovač potom určí stroj, ktorý rám prevezme, a potvrdí, či ho obrobí na jedno upnutie.
Časté otázky
Aký najväčší zvarený rám dokážete obrobiť na jedno upnutie?
TOS Varnsdorf WRD15 má pojazd 6 200 x 3 000 x 1 600 mm a stôl s nosnosťou 16 000 kg. Dlhšie rámy idú na W200 HINR s pojazdom 8 000 x 3 000 x 1 500 mm.
Prečo sa diely neobrábajú ešte pred zváraním?
Zmrštenie po zváraní posúva pri chladnutí rámu každú plochu v blízkosti zvaru. Plocha obrobená až po zvarení zostáva tam, kam ju umiestnil výkres.
Akú hmotnosť môže mať rám?
Stôl WRD15 unesie 16 000 kg a stôl WHQ13 unesie 12 000 kg. Finálnu hmotnosť uveďte na výkrese, aby plánovač mohol vybrať stroj.
Ako sa kontrolujú obrobené vývrty?
Kontrolór premeria každý vývrt a plochu meracím ramenom FARO Arm Prime 10 ešte pred uvoľnením rámu. Hodnoty sa zapíšu do protokolu, ktorý cestuje spolu s rámom.
Akú hrúbku plechu možno zvárať pred obrábaním?
Ocele S235 a S355 sa zvárajú do hrúbky 40 mm a austenitická nehrdzavejúca oceľ v rozsahu 3 až 16 mm.
Pošlite svoj výkres s vyznačenými obrábanými plochami cez stránku pre cenovú ponuku a plánovač určí stroj, ktorý ho prevezme.