
· čítanie 6 min
EN 10204 3.1: sledovanie plechu od valcovne po hotový zvarenec
Rezanie, otryskávanie a lakovanie postupne odstraňujú alebo prekrývajú číslo tavby na oceľovom plechu. Tento text vysvetľuje, ako inšpekčný certifikát zostáva priradený ku každému dielu zvarenca, a kedy oň požiadať.
Plech opúšťa valcovňu s číslom vyrazeným alebo namaľovaným na povrchu. Toto číslo sa nazýva číslo tavby a označuje várku ocele, z ktorej bol plech vyvalcovaný. Inšpekčný certifikát spája túto tavbu s nameranými výsledkami: chemickým rozborom a mechanickými skúškami. Podpisuje ho inšpektor vo valcovni, ktorý je nezávislý od výrobného oddelenia. Každé neskoršie tvrdenie o materiáli v ráme závisí od toho, či plech a jeho doklad zostanú spolu.
Aký doklad prijať: inšpekčný certifikát alebo skúšobný protokol
Inšpekčný certifikát treba prijať vtedy, keď výkres, zmluva alebo audítor vyžadujú vysledovateľný materiál. Bežný skúšobný protokol uvádza výsledky z výroby daného produktu vo valcovni, nie výsledky namerané priamo na dodávke.
Certifikát uvádza číslo tavby, akosť, produkt a jeho rozmery. Pre akosti S235 a S355 ďalej udáva chemické zloženie, medzu klzu, medzu pevnosti, ťažnosť a skúšku vrubovej húževnatosti predpísanú danou akosťou. O tom, ktorú skúšku vrubovej húževnatosti valcovňa uvádza, rozhodujú písmená za označením akosti, ako vysvetľuje článok o výbere medzi S235 a S355.
Certifikát končí bránou valcovne. Nehovorí nič o rezaní, zváraní ani lakovaní. Túto časť záznamu vedie spracovateľ a práve o ňu musí kupujúci požiadať.
Kedy o certifikát požiadať
O certifikát treba požiadať už pri dopyte, nie až po dodaní. Keď je plech narezaný a nalakovaný, certifikát už nemožno priradiť k dielu, pokiaľ sa číslo tavby neprenášalo pri každom kroku.
Rámy vyrobené podľa triedy vyhotovenia majú vlastné pravidlá pre materiálové doklady, opísané v článku o požiadavkách triedy vyhotovenia na dodávateľa. Rám bez konštrukčnej triedy nemusí certifikát potrebovať vôbec. Certifikát treba žiadať tam, kde zaťaženie, tlak alebo audit neskôr vyžadujú preukázanie materiálu. Rovnaké pravidlo platí pre zvárané strojné rámy aj pre zásobník alebo plošinu, a platí aj pre ohýbanie dlhých oceľových dielov.
Požiadavku treba uviesť na výkrese, hneď vedľa akosti. Kde takéto poznámky patria, ukazuje článok o náležitostiach výkresu pre cenovú ponuku.
Ako skontrolovať, či číslo tavby prežilo výrobu
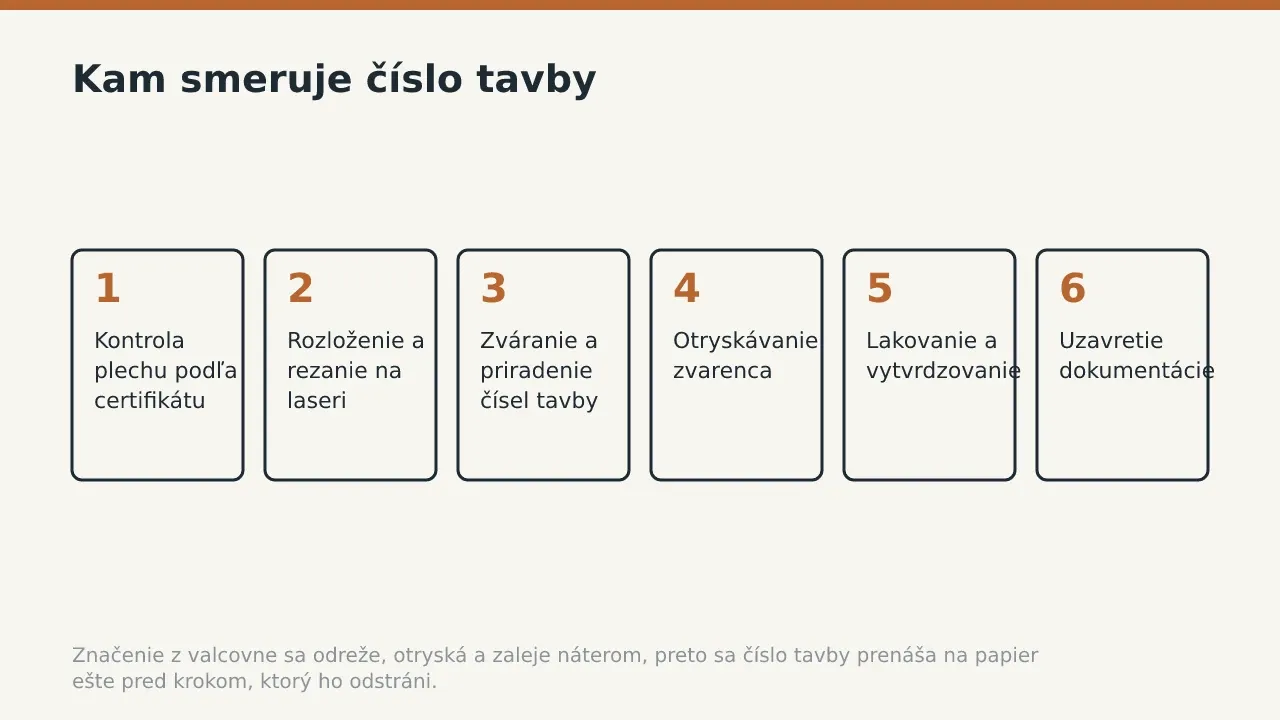
Kontroluje sa záznam, nie samotná oceľ. Laser ponechá značenie z valcovne len na jednom diele a otryskávanie s lakovaním zvyšok odstránia alebo prekryjú. Pri vysledovateľnej zákazke sa číslo tavby prenesie na papier ešte pred krokom, ktorý ho zotrie.
- Skontrolovať dodávku podľa certifikátu. Preberajúci inšpektor porovná číslo tavby na každom plechu s dokladom a certifikát založí k zákazke.
- Preniesť číslo tavby do programu na rezanie. Stôl lasera pojme tabuľu s rozmerom 2 000 x 4 000 mm, takže všetky diely rozvrhnuté na tejto tabuli majú spoločné číslo tavby a jeden certifikát.
- Rezať a označiť diely. Skôr než sa diely z rôznych tabúľ stretnú na jednej palete, operátor označí každý z nich číslom tavby alebo kódom dielu.
- Zvárať a zaznamenávať. Predtým, než zvárač uzavrie spoje, zámočník zaznamená, ktoré čísla tavby vstúpili do ktorého zvarenca. Rozsah zvárania sa riadi normou EN ISO 3834-2 pre požiadavky na kvalitu pri tavnom zváraní. Pokrýva skupinu 1 podľa ISO/TR 15608 do hrúbky 40 mm, kam patria aj S235 a S355. Pokrýva tiež skupinu 8 podľa ISO/TR 15608 s hrúbkou 3 až 16 mm. To, či plech patrí do tohto rozsahu, určuje akosť uvedená v certifikáte.
- Otryskávať zvarenec. Komora pojme diely s rozmerom až 8 000 x 5 000 x 3 000 mm a otryskávanie odstráni značenie farbou z celého povrchu na jeden priechod. Pred vložením rámu musí byť mapa zvarov kompletná.
- Lakovať a uzavrieť dokumentáciu. Po vytvrdnutí náteru pri teplote 75 až 80 °C zakryje akékoľvek razítko, ktoré prežilo otryskávanie. Odvtedy číslo tavby existuje už len v dokladoch, ktoré sprevádzajú rám.
Ktoré fázy sledovať pri návšteve prevádzky
Treba sledovať fázy, ktoré značenie zotrú: rezanie, otryskávanie a lakovanie. Pri každej z nich treba žiadať vidieť, kam sa číslo tavby presunulo predtým, než ho oceľ stratila.
| Fáza | Meraný limit | Čo to znamená pre záznam |
|---|---|---|
| Rezanie laserom | Stôl 2 000 x 4 000 mm | Všetky diely rozvrhnuté na jednej tabuli majú spoločné číslo tavby |
| Zváranie | Skupina 1 podľa ISO/TR 15608 do 40 mm; skupina 8 podľa ISO/TR 15608 s hrúbkou 3 až 16 mm | Akosť uvedená v certifikáte musí spadať do tohto rozsahu |
| Otryskávanie | Komora 8 000 x 5 000 x 3 000 mm | Značenie farbou sa odstráni z celého zvarenca na jeden priechod |
| Vytvrdzovanie náteru | 75 až 80 °C | Akékoľvek zostávajúce razítko zmizne pod náterom |
Štvrtým miestom na kontrolu je obrábanie po zváraní, pretože nástroj odstráni každé razítko na obrobenej ploche. Kde tento krok zapadá do postupu, ukazuje článok o obrábaní rámu po zváraní. Na linke otryskávania a lakovania treba overiť, či je mapa zvarov uzavretá pred vložením rámu.
Čo uviesť v dopyte
Na výkres treba uviesť akosť, certifikát a úroveň priraďovania. Zoznam čísel tavby pre rám ukazuje, aká oceľ bola použitá, a mapa pre jednotlivé diely ukazuje, kde sa každá tavba nachádza.
Mapa pre jednotlivé diely pridáva záznamy pri každom kroku. Treba ju žiadať len tam, kde ju bude potrebovať audítor alebo konštruktér. Pred odoslaním výkresu treba overiť akosť voči rozsahu zvárania pre konštrukčnú oceľ. Vyššie uvedené kroky vysledovateľnosti sú len časťou cesty od výkresu k dodanému rámu a každý ďalší krok udržiava rovnaký záznam.
Výkres treba odoslať s akosťou, certifikátom a spôsobom priraďovania uvedenými v popisovom poli. Cenová ponuka potom oceňuje vysledovateľnosť spolu s oceľou, nie ako doplnok po dodaní.
Časté otázky
Stačí namiesto inšpekčného certifikátu skúšobný protokol?
Skúšobný protokol uvádza výsledky z výroby vo valcovni, nie z tavby, ktorá je vo Vašom ráme. Tam, kde výkres alebo audit vyžadujú vysledovateľný materiál, túto požiadavku spĺňa iba inšpekčný certifikát.
Prežije číslo tavby otryskávanie a lakovanie?
Značenie farbou neprežije v otryskávacej komore s rozmerom 8 000 x 5 000 x 3 000 mm a náter sa následne vytvrdí nad akýmkoľvek razítkom pri teplote 75 až 80 °C. Číslo tavby prežíva v mape zvarov a v dokladoch, nie na oceli.
Majú všetky diely vyrezané z jednej tabule spoločný certifikát?
Diely rozvrhnuté na jednej tabuli s rozmerom do 2 000 x 4 000 mm pochádzajú z jednej tavby a majú spoločný certifikát. Značenie alebo kód dielu na každom kuse odkazuje späť naň.
Platí rovnaká vysledovateľnosť aj pre nerezové diely?
Áno, austenitická nehrdzavejúca oceľ patrí do skupiny 8 podľa ISO/TR 15608 a zvára sa s hrúbkou 3 až 16 mm. Akosť uvedená v certifikáte potvrdzuje, že každý plech spadá do tohto rozsahu.
Kedy treba o certifikát požiadať?
Certifikát treba žiadať už pri dopyte, s akosťou uvedenou na výkrese. Po rezaní a lakovaní už nemožno certifikát priradiť k dielu, ktorý nikdy nebol označený.
Výkres treba odoslať s uvedenou akosťou a certifikátom a vyžiadať cenovú ponuku na vysledovateľný zvarenec.