
· 6 Min. Lesezeit
Lange Stahlteile auf einer Abkantpresse biegen: 400 t über 6 050 mm
Ein langes Profil oder eine Abdeckung wird auf einer Abkantpresse von DURMA gebogen: 400 t Kraft über 6 050 mm, mit 365 mm Hub. Das prüft der Bediener zwischen den Biegungen, und das muss Ihre Zeichnung zeigen.
Länge: eine Biegung bis 6 050 mm
Die Abkantpresse von DURMA in der Halle biegt Stahl bis 6 050 mm Länge in einem einzigen Hub. Ein Profil oder eine Abdeckung innerhalb dieser Länge verlässt die Presse als ein Stück, ohne Naht zum Schweißen und ohne Naht zum Schleifen. Messen Sie die längste Biegelinie auf Ihrer Zeichnung, nicht die Gesamtlänge des Teils. Diese Linie muss die Presse halten können.
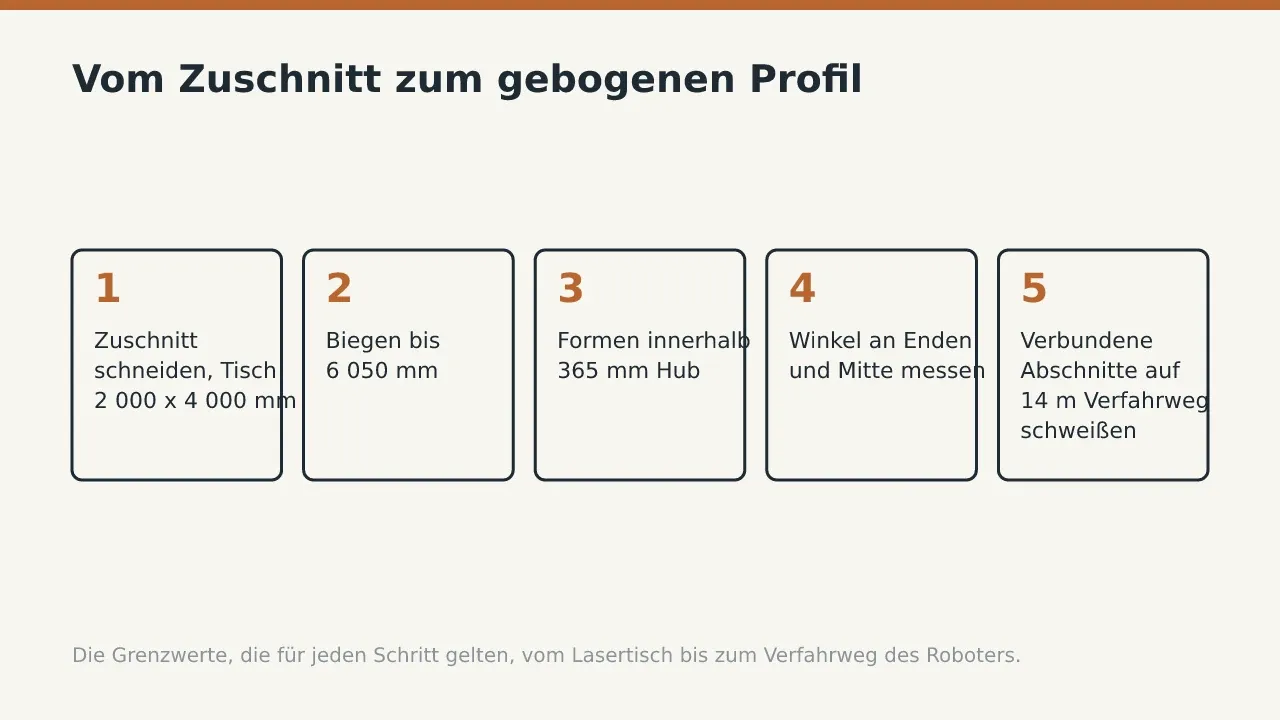
Zuerst kommt der Zuschnitt. Der Laser von TRUMPF hat einen Tisch von 2 000 x 4 000 mm. Ein Zuschnitt, der auf die längere Seite dieses Tisches passt, wird in einem Stück geschnitten, mit seinen Bohrungen und Aussparungen bereits an ihrem Platz. Eine Biegung, die länger ist als der Lasertisch, braucht einen anders vorbereiteten Zuschnitt, daher fragen Sie, welchen Weg der Zuschnitt nimmt, wenn Sie einen Preis anfragen.
| Maschine | Grenzwert | Was das für Ihr Teil festlegt |
|---|---|---|
| Laser von TRUMPF, Tisch | 2 000 x 4 000 mm | Der größte flache Zuschnitt in einem Stück |
| Laser von TRUMPF, Dicke | 20 mm | Die dickste Platte, die der Laser schneidet |
| Abkantpresse von DURMA, Länge | 6 050 mm | Die längste einzelne Biegelinie |
| Abkantpresse von DURMA, Kraft | 400 t | Die Kraft, verteilt über die gesamte Biegung |
| Abkantpresse von DURMA, Hub | 365 mm | Der Raum, um ein Profil zu formen und herauszuheben |
| Roboterschweißstation, Verfahrweg | 14 m | Das längste zusammengesetzte Profil, geschweißt in einer Aufspannung |
Kraft: was 400 t bei einer langen Biegung bedeuten
Die Presse presst mit bis zu 400 t. Diese Kraft verteilt sich über die gesamte Biegelinie, sodass eine lange Biegung in dicker Platte sie schneller ausschöpft als eine kurze. Dicke, Biegelänge, Matrizenöffnung und Güte erhöhen alle die Kraft, die eine Biegung braucht.
S355 braucht bei gleicher Dicke mehr Kraft als S235. Es federt nach dem Anheben des Stempels auch stärker zurück, sodass der Bediener über den gezeichneten Winkel hinaus biegt. Der Unterschied zwischen den beiden Güten reicht über die Presse hinaus, und die Wahl zwischen S235 und S355 erklärt, was die Buchstaben danach bedeuten.
Der Laser schneidet Platten bis 20 mm. Das bedeutet nicht, dass jeder Zuschnitt dieser Dicke über die volle Länge der Presse gebogen werden kann. Ob eine bestimmte Dicke über eine bestimmte Länge gebogen werden kann, wird anhand Ihrer Zeichnung berechnet. Es ist keine einzelne Zahl auf einem Datenblatt.
Hub: 365 mm und die Tiefe eines Profils
Der obere Balken fährt 365 mm. Dieser Weg bestimmt den Raum zwischen Stempel und Matrize und damit die Form des Profils, das geformt und herausgehoben werden kann.
Eine flache Abdeckung mit kurzen Schenkeln kommt problemlos frei. Ein schmales Profil mit hohen Rückschenkeln ist die Form, die zuerst geprüft wird. Nach der letzten Biegung muss das Teil vom Stempel kommen, ohne ihn zu berühren. Ist das Profil eng, ändert sich die Biegefolge, oder der Querschnitt wird in zwei gebogene Teile geteilt, die anschließend verschweißt werden.
Geben Sie die Schenkelhöhen und die Innenbreite als Maße an, nicht nur als Skizze. Die Biegefolge lässt sich dann planen, bevor der Stahl geschnitten wird.
Wie ein langes Profil auf der Presse gebogen wird
Ein langes Profil durchläuft jedes Mal dieselben Hände in derselben Reihenfolge.
- Schneiden Sie den Zuschnitt auf dem Laser von TRUMPF, innerhalb seines Tisches von 2 000 x 4 000 mm. Bohrungen nahe einer Biegelinie werden jetzt geschnitten, daher müssen sie weit genug von der Biegung entfernt liegen, um ihre Form zu behalten.
- Legen Sie den Zuschnitt gegen den Hinteranschlag. Der Bediener richtet ihn über die gesamte Länge aus, bevor der erste Hub erfolgt. Ein schief liegender Zuschnitt ergibt einen Schenkel, der von einem Ende zum anderen ausläuft.
- Biegen Sie den ersten Schenkel. Der Stempel presst den Zuschnitt innerhalb des 365 mm Hubs des Balkens in die Matrize.
- Messen Sie den Winkel an beiden Enden und in der Mitte. Unter Last biegt sich ein langer Balken durch, sodass die Mitte offener sein kann, während die Enden korrekt sind. Der Bediener korrigiert die Einstellung vor der nächsten Biegung.
- Drehen Sie das Teil und biegen Sie den zweiten Schenkel. Bei einem schmalen Profil achtet der Bediener darauf, dass der erste Schenkel am Stempel frei bleibt.
- Prüfen Sie die Schenkelbreiten und die Geradheit über die gesamte Länge gegen die Zeichnung. Erst dann geht das Profil weiter zum Schweißen oder zum Messarm.
Laserschneiden und Abkanten listet beide Maschinen mit ihren Arbeitsgrenzen an einem Ort auf. Nach dem Formen erfasst der Messarm das Teil gegen die Zeichnung, und Prüfung gefalteter und geschweißter Teile beschreibt, was diese Prüfung meldet.
Teile länger als die Presse
Ein Teil, das länger als 6 050 mm ist, wird in Abschnitten gebogen und durch Schweißen verbunden. Legen Sie auf der Zeichnung fest, wo diese Verbindungen liegen, bevor der Stahl geschnitten wird.
Die Förderanlagen in der Galerie reichen von 1,5 bis 14,6 m. Ein langes Seitenprofil an einer Förderanlage kann daher eine einzelne Biegung überschreiten. Die doppelte Roboterschweißstation hat einen Verfahrweg von 14 m. Ein aus gebogenen Abschnitten bis 14 m zusammengesetztes Profil liegt in einer Aufspannung auf der Bahn, sodass jede Verbindung nach demselben Programm geschweißt wird. Wo die Verbindungen liegen, ist eine Konstruktionsentscheidung, und Roboterschweißen langer Stahlteile zeigt die Station, die sie ausführt.
Wärme aus diesen Verbindungen zieht ein dünnes Profil aus der Flucht. Die Position der Verbindungen und die Schweißreihenfolge, die es gerade halten, behandelt Verzugskontrolle bei einem geschweißten Rahmen.
Was Sie mit der Zeichnung senden
Ein langes gebogenes Teil wird anhand der Zeichnung bepreist, daher trägt die Zeichnung die Biegedaten. Geben Sie die Güte, die Dicke, den inneren Biegeradius, die Schenkelhöhen und die Toleranz für Winkel und Geradheit an.
Eine Zeichnung, die dies offen lässt, wird auf Annahmen bepreist, und was eine Zeichnung für ein Angebot braucht listet die weiteren Angaben auf. Der Weg des Teils nach der Presse, über Schweißen, Strahlen und Lackieren, beschreibt die Schritte von der Zeichnung zum gelieferten Schweißteil.
Markieren Sie die längste Biegelinie auf der Zeichnung und prüfen Sie sie gegen 6 050 mm. Ist sie länger, zeigen Sie, wo eine Verbindung liegen kann. Senden Sie dann die Zeichnung mit der Güte und der Menge.
Häufige Fragen
Wie lang kann ein Teil sein, das die Abkantpresse in einem Stück biegt?
Bis 6 050 mm entlang der Biegelinie. Ein längeres Teil wird in Abschnitten gebogen und durch Schweißen verbunden.
Welche Dicke lässt sich über die volle Länge biegen?
Das hängt von Güte, Matrizenöffnung und Biegelänge ab, die sich alle die 400 t Kraft teilen. Es wird anhand Ihrer Zeichnung berechnet, nicht von einer einzelnen Zahl abgelesen.
Lässt sich ein schmales Profil mit hohen Schenkeln formen?
Der Balken fährt 365 mm, was begrenzt, wie hoch die Schenkel eines schmalen Profils sein können, bevor das Teil nicht mehr frei vom Stempel kommt. Senden Sie die Profilmaße, und die Biegefolge wird vor dem Angebot geprüft.
Wie groß kann ein Zuschnitt sein, den der Laser schneidet?
Der Lasertisch ist 2 000 x 4 000 mm groß, und er schneidet Platten bis 20 mm Dicke.
Senden Sie Ihre Zeichnung über die Seite ein Angebot für ein gefaltetes Teil anfragen, dann wird die längste Biegung vor der Preisangabe gegen die Presse geprüft.