· 6 Min. Lesezeit
Zulieferer für Schweißkonstruktionen in der Slowakei: 40 mm oder 3 bis 16 mm Schweißbereich
Ein Einkäufer in Deutschland oder Österreich prüft mit der Zeichnung zuerst den Schweißbereich nach EN ISO 3834-2. Danach folgen die Nahtgüte und die Maschinenmaße.
Eine Zeichnung für Schweißkonstruktionen mit S355 liest sich in einer slowakischen Schweißhalle genauso wie in Deutschland oder Österreich. Die genannten Normen sind europäisch, daher hängt der Erstauftrag nicht an einer Übersetzung. Entscheidend ist, ob der Schweißbereich Ihren Werkstoff abdeckt und ob die Maschinen Ihr Teil aufnehmen.
Schweißbereich mit Ihrem Werkstoff abgleichen
Der Schweißbereich umfasst ISO/TR 15608 Gruppe 1 bis 40 mm und Gruppe 8 von 3 bis 16 mm. Liegen Ihr Werkstoff und das dickste geschweißte Blech innerhalb dieser Grenzen, ist die erste Prüfung bestanden. Der Bereich gehört zu EN ISO 3834-2, den umfassenden Qualitätsanforderungen für das Schmelzschweißen. Fordern Sie das Zertifikat an und lesen Sie die Bereichszeile gegen den Werkstoffblock Ihrer Zeichnung.
Gruppe 1 enthält die unlegierten Baustähle, zu denen S235 und S355 gehören. Ein Gestell in beiden Güten ist bis 40 mm abgedeckt. Ein Flansch über 40 mm liegt außerhalb des Bereichs, ändern Sie daher das Detail oder fragen Sie vor der Bestellung an. Ist die Güte noch offen, klären Sie zuerst S235 oder S355 für das Gestell, bevor Sie den Bereich prüfen.
Gruppe 8 ist austenitischer Edelstahl, abgedeckt von 3 bis 16 mm. Dünnblech aus Edelstahl unter 3 mm liegt außerhalb dieses Bereichs, ebenso Edelstahlplatten über 16 mm. Prüfen Sie das dünnste Blech ebenso wie die dickste Platte. Jede Grenze ist unter Schweißmöglichkeiten aufgeführt, zusammen mit den Roboterstationen.
Die in der Zeichnung geforderte Bewertungsgruppe der Nähte lesen
Ein Gestell nach EXC2 gemäß EN 1090-2 erfordert an den Nähten in der Regel die Bewertungsgruppe C nach EN ISO 5817. Prüfen Sie vor dem Anbietervergleich, ob die Zeichnung dies angibt. EXC2 nach EN 1090-2 ist die Ausführungsklasse, die festlegt, wie Schweißnähte an einem tragenden Gestell hergestellt und geprüft werden. Bewertungsgruppe C ist die mittlere Stufe der EN ISO 5817 und legt fest, wie viele Einbrandkerben und Poren eine Naht zeigen darf.
Nennt die Schweißnotiz keine Bewertungsgruppe, fragen Sie den Konstrukteur, bevor die Anfrage hinausgeht, denn ein Lieferant kann sie nicht erraten. Der Prüfer beurteilt jede Naht nach EN ISO 5817 Bewertungsgruppe C und hält das Ergebnis fest. Fordern Sie das Zertifikat nach EN 1090-2 und die dort genannte Ausführungsklasse an. Vergleichen Sie danach die Protokolle, die Sie erhalten, mit den Prüfanforderungen für EXC2 nach EN 1090-2.
Bauteil mit den Maschinenmaßen abgleichen
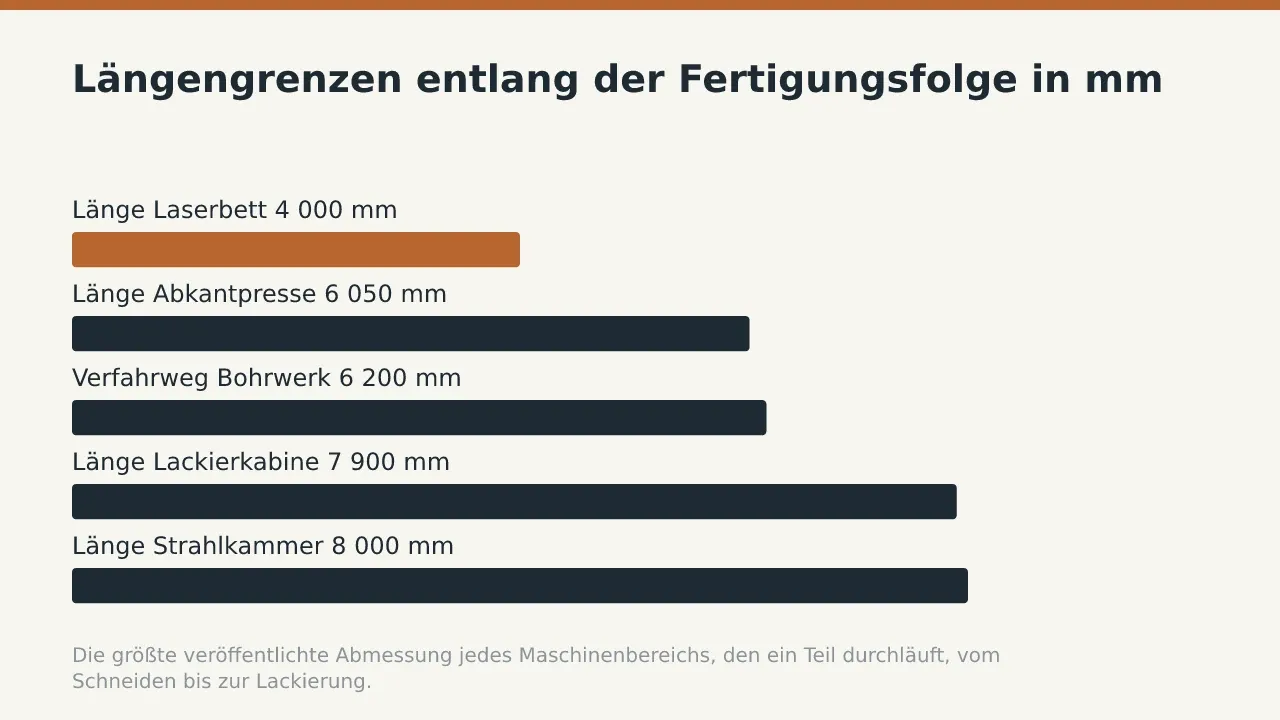
Jede Maschine der Fertigungsfolge veröffentlicht ihr Arbeitsmaß. Liegt jede Abmessung Ihres Teils innerhalb der Werte unten, folgt das Teil der Fertigungsfolge wie gezeichnet.
| Schritt | Arbeitsbereich | Was er bestimmt |
|---|---|---|
| Laserschneiden | Tisch 2 000 x 4 000 mm, Blech 20 mm | Der größte einzelne Zuschnitt |
| Abkanten | 400 t auf 6 050 mm | Die längste einzelne Abkantung |
| Bearbeitung | Verfahrweg 6 200 x 3 000 x 1 600 mm | Das größte Gestell, das nach dem Schweißen bearbeitet wird |
| Bearbeitung, lange Gestelle | Verfahrweg 8 000 x 3 000 x 1 500 mm | Gestelle länger als 6 200 mm |
| Strahlen | 8 000 x 5 000 x 3 000 mm | Das größte Teil, das im Ganzen gestrahlt wird |
| Lackieren | 7 900 x 5 000 x 4 890 mm | Das größte Teil, das im Ganzen lackiert wird |
Blech zwischen 20 mm und 40 mm ist hier schweißbar, liegt aber über der Dickengrenze beim Laserschneiden. Fragen Sie nach, wie solches Blech geschnitten wird. Ein abgekantetes Profil über 6 050 mm lässt sich nicht als einzelnes Teil abkanten, daher muss die Zeichnung einen Stoß zeigen.
Die Lackierkabine ist mit 7 900 mm kürzer als die Strahlkammer mit 8 000 mm. Ein Gestell, das in die Kammer passt, kann die Kabine dennoch verfehlen, messen Sie daher die fertige Länge gegen 7 900 mm. Die Kammer ist zudem niedriger als die Kabine, mit 3 000 mm gegenüber 4 890 mm. Ein hohes Gestell stößt zuerst an die Kammerhöhe. Für Gestelle nahe einer der beiden Grenzen lesen Sie Größe der Lackierkabine für große Schweißbaugruppen, bevor Sie die Länge festlegen.
Der Weg Ihres Teils durch die Halle
Wählen Sie Ihren Prüfpunkt vor der Bestellung anhand dieser Fertigungsfolge. Die Messung vor der Bearbeitung ist die naheliegende Wahl, denn ein dort korrigiertes Gestell verliert keine bearbeitete Fläche.
- Die Zuschnitte auf dem TRUMPF Laser aus Blech bis 20 mm schneiden, innerhalb des Tisches von 2 000 x 4 000 mm.
- Die langen Profile auf der DURMA Abkantpresse abkanten, die 400 t auf 6 050 mm presst.
- Das eingepasste Gestell mit einem Verfahren schweißen, das für seine Werkstoffgruppe im Bereich der EN ISO 3834-2 liegt.
- Das geschweißte Gestell mit dem FARO Messarm gegen die Zeichnung messen.
- Bohrungen und Flächen auf einem Horizontalbohrwerk bearbeiten, sobald das Gestell rechtwinklig ist.
- Das Gestell in der Kammer von 8 000 x 5 000 x 3 000 mm bis auf blanken Stahl strahlen.
- Das Gestell in der Polin Kabine lackieren und die Beschichtung dann bei 75 bis 80 °C aushärten.
Fordern Sie den Bericht aus dem Messschritt an, Ihren Nachweis der Maßkontrolle vor der Lackierung gegen Ihre eigene Zeichnung. Bohrungen, die über das Gestell fluchten müssen, werden nach dem Schweißen bearbeitet, wie unter Bearbeitung nach dem Schweißen beschrieben. Nennt Ihre Zeichnung ein Lacksystem, prüfen Sie dessen Datenblatt gegen 75 bis 80 °C.
Unveröffentlichte Angaben der Halle erfragen
Einige Grenzen sind nicht veröffentlicht, fragen Sie daher vor dem ersten Auftrag schriftlich danach. Die Krankapazität steht an erster Stelle, denn sie bestimmt das schwerste Gestell, das gehoben und gedreht werden kann. Auch die Hallengröße und die größte aufnehmbare Schweißbaugruppe sind nicht veröffentlicht.
Der Transport nach Deutschland oder Österreich ist eine eigene Frage. Klären Sie, wer den Lkw bucht, und vereinbaren Sie, wer den Lieferschein an Ihrem Standort unterzeichnet. Fragen Sie auch, in welcher Sprache die Hinweise Ihrer Zeichnung gehalten sein sollen.
Die Galerie enthält 191 Modelle, jeweils hier gebaut oder angeboten. Suchen Sie unter Stahlkonstruktionen nach Kundenzeichnung ein Modell, das Ihrem Teil nahekommt. Ein solches Modell zeigt eine Größenklasse, keine Grenze.
Zeichnung senden, sobald die Schweißnotiz ausgefüllt ist
Senden Sie die Zeichnung, sobald Werkstoffgüte und Schweißnotiz darauf stehen. Markieren Sie das dickste geschweißte Blech und das längste abgekantete Profil. Ergänzen Sie das Fertiggewicht, denn der größere Bohrwerkstisch trägt 16 000 kg und der kleinere 12 000 kg. Dieses Gewicht entscheidet, welches Bohrwerk das Gestell aufnimmt. Den übrigen Inhalt des Schriftfelds entnehmen Sie dem Beitrag Was eine Zeichnung für ein Angebot braucht.
Senden Sie die Zeichnung dann als PDF mit ihrer Modelldatei. Legen Sie Ihre Fragen zu Krankapazität und Transport in dieselbe Nachricht.
Häufige Fragen
Deckt der Schweißbereich S355 Blech ab?
Ja. S235 und S355 gehören zu ISO/TR 15608 Gruppe 1, die der Bereich nach EN ISO 3834-2 bis 40 mm abdeckt.
Lässt sich auch austenitischer Edelstahl schweißen?
Er gehört zu ISO/TR 15608 Gruppe 8 und ist von 3 bis 16 mm abgedeckt. Bei Blech unter 3 mm oder Platten über 16 mm ist zuerst eine Rückfrage nötig.
Welche Länge entscheidet, ob ein Gestell im Ganzen gestrahlt und lackiert werden kann?
Die Lackierkabine ist 7 900 mm lang, die Strahlkammer 8 000 mm. Prüfen Sie die fertige Länge gegen 7 900 mm.
Was gilt, wenn die Zeichnung keine Bewertungsgruppe nennt?
Fragen Sie vor dem Versand den Konstrukteur. Ein Gestell nach EXC2 gemäß EN 1090-2 verlangt in der Regel die Bewertungsgruppe C nach EN ISO 5817.
Senden Sie die Zeichnung mit Werkstoff und Schweißnotiz über die Angebotsanfrage.