· 7 Min. Lesezeit
Schweißkonstruktionen lackieren: Flächen abdecken oder nach dem Aushärten bearbeiten
Ein bearbeiteter Lagersitz und ein gestrahltes Gestell brauchen gegensätzliche Oberflächen. Der Verfahrweg des Bohrwerks und die Aushärtetemperatur entscheiden, ob die Flächen abgedeckt oder zuletzt bearbeitet werden.
Eine Schweißkonstruktion mit bearbeiteten Lagersitzen erreicht die Strahlkabine mit Flächen, die eine gegensätzliche Behandlung verlangen. Der Baustahl braucht ein sauberes, raues Profil, damit die Farbe haftet. Der Lagersitz braucht die Oberfläche, die der Fräser hinterlassen hat, mit der Toleranz aus der Zeichnung. Die Bearbeitungsfolge entscheidet, welche Fläche den Vorrang hat.
Abdecken oder nach dem Aushärten bearbeiten: Welcher Weg zu Ihrem Maschinengestell passt
Nach dem Aushärten bearbeiten Sie, wenn die Flächen wenige sind, für die Spindel offen liegen und innerhalb des Verfahrwegs des Bohrwerks bleiben. Vor dem Strahlen decken Sie ab, wenn die Flächen zahlreich und verstreut sind oder wenn das Gestell die Lackierkabine ohne blanken Stahl verlassen muss. Die Wahl verschiebt auch die Prüfung. Beim Abdecken misst der Prüfer blanken Stahl, bevor eine Beschichtung aufgebracht wird. Der Beitrag Maßprüfung vor dem Lackieren zeigt, wie ein Gestell in dieser Phase gegen die Zeichnung geprüft wird. Beim Bearbeiten nach dem Aushärten findet die letzte Messung auf dem Bohrwerkstisch nach dem letzten Schnitt statt.
Aufmaß lassen oder Fläche schützen: Was Strahlen und Aushärten verlangen
Eine bearbeitete Fläche darf dem Strahlen nicht blank begegnen. Sie trägt entweder Aufmaß, das der Fräser später abträgt, oder eine Abdeckung, die Strahlmittel und Aushärtung übersteht. Strahlen mit vollem Druck hinterlässt Narben auf einem Lagersitz, schneidet durch Klebeband und presst Strahlmittel in ein Gewinde.
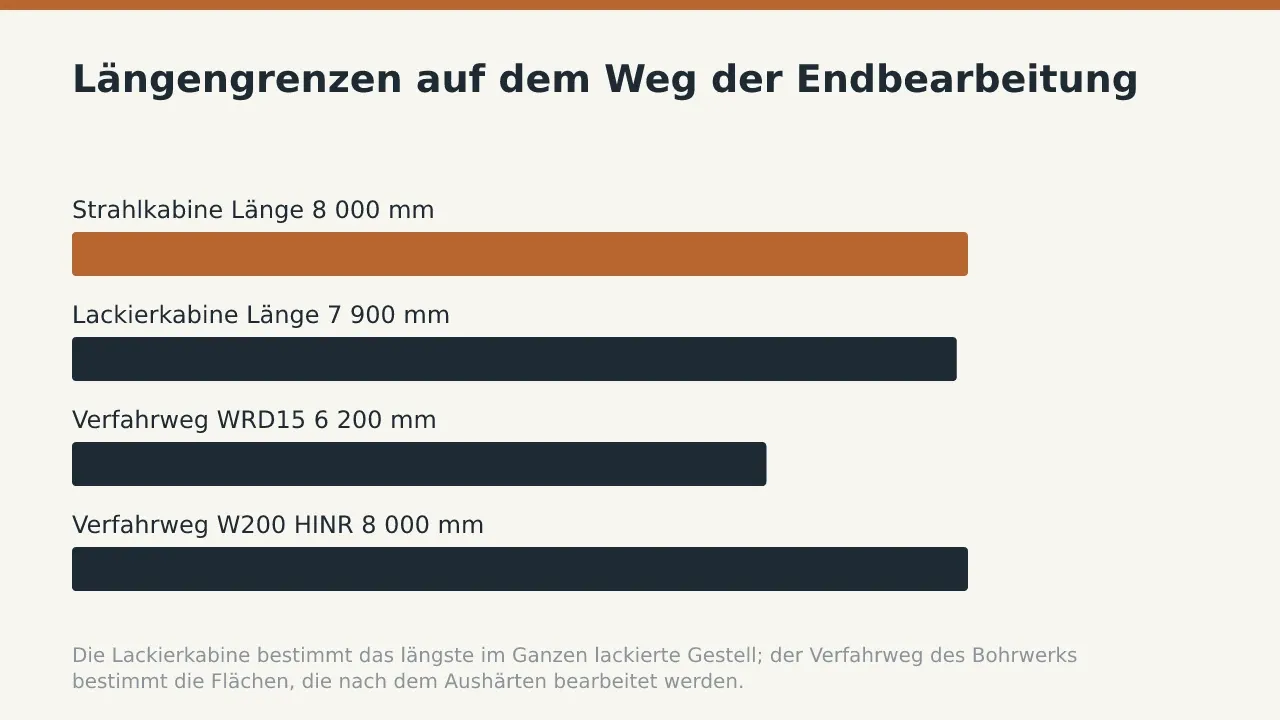
Die Strahlkabine mit Druckluft misst 8 000 x 5 000 x 3 000 mm. Ein Gestell bis 8 000 mm Länge geht im Ganzen hinein, sodass der Bediener alle Flächen in einem Durchgang strahlt. Die Höhe von 3 000 mm ist die niedrigere Grenze auf diesem Weg, daher wird ein höheres Gestell auf der Seite liegend gestrahlt.
Die Lackier und Aushärtekabine Polin AC misst 7 900 x 5 000 x 4 890 mm. Ihre Länge von 7 900 mm, nicht die der Strahlkabine, bestimmt das längste Gestell, das in einem Stück lackiert wird. Der Vergleich Größe der Lackierkabine für große Schweißbaugruppen stellt die beiden Räume nebeneinander. Die Beschichtung härtet bei 75 bis 80 °C aus. Jede Abdeckung, die durch die Kabine auf dem Gestell bleibt, muss diese Temperatur halten, ohne sich zu lösen oder Rückstände auf der Fläche zu hinterlassen.
Die Abfolge, wenn die Flächen zuletzt bearbeitet werden
Auf diesem Weg verlassen die Flächen die Schweißhalle noch mit Aufmaß. Das Strahlen beschädigt dieses Aufmaß, und der Fräser trägt es nach dem Aushärten des Lacks ab.
- Schweißen Sie das Gestell und lassen Sie es auf Hallentemperatur abkühlen.
- Messen Sie es mit dem Messarm und notieren Sie das verbleibende Aufmaß an jeder zu bearbeitenden Fläche.
- Strahlen Sie das ganze Gestell samt Aufmaß in der Kabine mit 8 000 x 5 000 x 3 000 mm.
- Lackieren Sie es in der Kabine mit 7 900 x 5 000 x 4 890 mm, solange die gestrahlte Oberfläche sauber ist.
- Lassen Sie die Beschichtung bei 75 bis 80 °C aushärten und das Gestell abkühlen, bevor der Kran es hebt.
- Heben Sie es auf gepolsterten Gurten auf den Tisch des Bohrwerks und spannen Sie es über weiche Auflagen, die den Lack unversehrt lassen.
- Bearbeiten Sie Bohrungen und Flächen und beschichten Sie das blanke Metall mit dem Konservierungsmittel, das die Zeichnung nennt.
Auf dem Weg mit Abdeckung rückt die Bearbeitung vor das Strahlen. Der Monteur setzt in jede Bohrung einen Stopfen und deckt jede Fläche mit einer Kappe ab, bevor das Gestell in die Kabine fährt. Die Schritte in der Kabine beschreibt der Beitrag Schweißstahl vor dem Lackieren strahlen.
Wenn das Gestell auf die WRD15 passt: nach dem Aushärten bearbeiten
Bearbeiten Sie nach dem Aushärten, wenn jede bearbeitete Fläche innerhalb des Verfahrwegs von 6 200 x 3 000 x 1 600 mm des TOS Varnsdorf WRD15 liegt. Flächen, die entlang des Gestells höchstens 6 200 mm auseinanderliegen, entstehen in einer Aufspannung, sodass ihre Lagen eine gemeinsame Bezugsbasis teilen. Der Tisch misst 1 800 x 2 500 mm und trägt 16 000 kg, was das schwerste lackierte Gestell bestimmt, das er aufnimmt. Die 160 mm Spindel gibt die Steifigkeit, um tiefe Lagersitze durch eine kräftige Wand zu bohren.
Ein Gestell unter 12 000 kg, dessen Flächen innerhalb von 3 500 mm liegen, kann stattdessen auf das TOS Varnsdorf WHQ13. Der Beitrag Tischlast beim Bohrwerk vergleicht die beiden Maschinen. Längere Gestelle gehen auf das horizontale Bohrwerk W200 HINR mit 8 000 x 3 000 x 1 500 mm Verfahrweg. Diese Länge entspricht der Strahlkabine, daher bleibt die Lackierkabine mit 7 900 mm die Längengrenze.
| Station | Länge | Breite | Höhe | Was sie bestimmt |
|---|---|---|---|---|
| Strahlkabine | 8 000 mm | 5 000 mm | 3 000 mm | Größtes im Ganzen gestrahltes Gestell |
| Lackierkabine Polin AC | 7 900 mm | 5 000 mm | 4 890 mm | Längstes in einem Stück lackiertes Gestell |
| Verfahrweg TOS Varnsdorf WRD15 | 6 200 mm | 3 000 mm | 1 600 mm | Flächen, die nach dem Aushärten in einer Aufspannung bearbeitet werden |
| Verfahrweg W200 HINR | 8 000 mm | 3 000 mm | 1 500 mm | Flächen an Gestellen über 6 200 mm |
Aufspannung und Zerspanung behandelt der Beitrag Schweißgestelle auf dem Bohrwerk bearbeiten. Werte zu Spindel, Verfahrweg und Tisch jedes Bohrwerks stehen auf der Seite Bearbeitungskapazität.
Wann das Abdecken der bessere Weg ist
Decken Sie vor dem Strahlen ab, wenn das Gestell viele bearbeitete Merkmale trägt, die sich über die ganze Länge verteilen. Jede Bohrung erhält einen Stopfen und jede Fläche eine Kappe, und das Gestell läuft dann durch Strahlen, Lackieren und Aushärten, ohne ans Bohrwerk zurückzukehren. Die Flächen werden zuerst auf blankem Stahl bearbeitet, solange sich das Gestell leicht spannen und messen lässt. Die Abdeckungen müssen danach Strahlmittel und 75 bis 80 °C in der Kabine überstehen. Nach dem Aushärten entfernt der Monteur sie und reinigt jede Fläche. Eine Fläche, bei der Strahlmittel unter eine Kappe geraten ist, geht zurück ans Bohrwerk, und der Lack ringsum wird von Hand ausgebessert. Beide Wege laufen über dieselbe Linie der Oberflächenbehandlung von Schweißstahl, daher ändert die Wahl die Reihenfolge, nicht die Ausrüstung.
Was bei der Fertigung nach Kundenzeichnung in der Zeichnung stehen sollte
Markieren Sie jede bearbeitete Fläche in der Zeichnung mit ihrer Toleranz. Geben Sie an, ob sie Lack, Konservierung oder nichts tragen darf. Damit steht die Abfolge bei der Angebotserstellung fest statt erst in der Werkstatt. Die Checkliste Was eine Zeichnung für ein Angebot braucht nennt die weiteren Vermerke, die eine Zeichnung für geschweißte Maschinengestelle tragen sollte.
Häufige Fragen
Darf eine bearbeitete Fläche ungeschützt durch die Strahlkabine?
Nur wenn sie noch Bearbeitungsaufmaß trägt. Der Fräser trägt die gestrahlte Schicht ab, nachdem der Lack bei 75 bis 80 °C ausgehärtet ist.
Wie lang darf ein Gestell sein, damit es nach dem Lackieren bearbeitet werden kann?
Das TOS Varnsdorf WRD15 hat 6 200 mm Verfahrweg entlang des Gestells, das W200 HINR hat 8 000 mm. Die Lackierkabine mit 7 900 mm Länge setzt dann die Grenze.
Wie schwer darf ein lackiertes Gestell auf dem Bohrwerkstisch sein?
Der Tisch der WRD15 misst 1 800 x 2 500 mm und trägt 16 000 kg. Der Tisch der WHQ13 trägt 12 000 kg.
Hält die Abdeckung das Aushärten des Lacks aus?
Jeder Stopfen und jede Kappe muss in der Aushärtekabine 75 bis 80 °C standhalten, daher werden die Abdeckungen passend zu dieser Temperatur gewählt. Sie werden entfernt, nachdem das Gestell abgekühlt ist.
Was schützt eine Fläche, die nach dem Lackieren bearbeitet wird?
Das Konservierungsmittel oder die Beschichtung, die die Zeichnung nennt, aufgebracht nach dem letzten Schnitt. Nennt die Zeichnung keines, klären Sie dies bei der Angebotserstellung.
Senden Sie die Zeichnung mit jeder bearbeiteten Fläche und ihrer Toleranz, und fordern Sie ein Angebot für das Gestell an.