
· 7 Min. Lesezeit
Strahlen vor der Lackierung: Was in der Kammer mit 8 000 x 5 000 x 3 000 mm passiert
Ein geschweißter Rahmen folgt seinem Weg vom Montagebereich in die Strahlkammer mit 8 000 x 5 000 x 3 000 mm. Abdeckung, Oberflächenprüfung und der richtige Zeitpunkt entscheiden dort über die Haltbarkeit der Lackierung.
Ein geschweißter Rahmen verlässt den Montagebereich mit Walzhaut, Schweißspritzern, Kreidemarkierungen und Öl von jeder Hand, die ihn berührt hat. Nichts davon darf unter dem Lack bleiben. In der Strahlkammer wird all das entfernt. Dieser Schritt entscheidet über die Haltbarkeit der Beschichtung, lange bevor eine Spritzpistole zum Einsatz kommt.
Ob das Bauteil vollständig in die Kammer passt
Ein Bauteil wird vollständig gestrahlt, wenn es mit ausreichend Arbeitsraum in die Kammer mit 8 000 x 5 000 x 3 000 mm passt. Ein langer Rahmen bleibt in seiner geschweißten Form, ohne dass eine Schraubverbindung allein für die Oberflächenvorbereitung eingefügt wird.
Die anschließende Lackierkabine misst 7 900 x 5 000 x 4 890 mm. Sie ist kürzer als die Kammer, weshalb ihre Länge von 7 900 mm die maßgebliche Größe ist, wenn der Rahmen vollständig lackiert werden soll. Die Kabine ist höher als die Kammer, sodass die Kammerhöhe von 3 000 mm die Grenze für hohe Bauteile setzt. Ein Bauteil, das darüber hinausgeht, kann zum Strahlen auf die Seite gelegt werden. Die Zeichnung sollte dann zeigen, welche Flächen das Gewicht tragen können.
| Station | Maschine | Arbeitsraum | Was er bestimmt |
|---|---|---|---|
| Strahlen | Druckluftstrahlkammer | 8 000 x 5 000 x 3 000 mm | Größtes Bauteil, das vollständig gestrahlt werden kann |
| Lackieren und Aushärten | Polin AC Spritzkabine mit Aushärtung | 7 900 x 5 000 x 4 890 mm | Längstes Bauteil, das vollständig lackiert werden kann |
| Bohren, große Rahmen | TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm Verfahrweg | Rahmen, die vor dem Strahlen bearbeitet werden |
| Bohren, lange Rahmen | W200 HINR Horizontalbohrwerk | 8 000 x 3 000 x 1 500 mm Verfahrweg | Lange Betten, die vor dem Strahlen bearbeitet werden |
Bei geschweißten Maschinengestellen legen diese vier Arbeitsräume die Strecke von der letzten Schweißnaht bis zur fertigen Beschichtung fest.
Bearbeiten vor dem Strahlen oder danach
Zuerst wird bearbeitet, dann gestrahlt, wobei die fertig bearbeiteten Flächen abgedeckt werden. Eine Fläche, die erst nach dem Lackieren bearbeitet wird, legt an jeder Schnittkante blankes Metall frei, und dort beginnt der Rost zuerst.
Die TOS Varnsdorf WRD15 hat einen Verfahrweg von 6 200 x 3 000 x 1 600 mm. Ein Rahmen innerhalb dieses Arbeitsraums wird nach dem Schweißen und vor dem Kontakt mit dem Strahlmittel gebohrt, sodass sich die Bohrungen nach der geschweißten Form richten und nicht nach der flachen Platte. Das Horizontalbohrwerk W200 HINR hat einen Verfahrweg von 8 000 x 3 000 x 1 500 mm. Das entspricht der Kammerlänge, sodass ein langes Förderbandbett ohne Zerteilen gebohrt und gestrahlt werden kann. Beide Maschinen sind unter Horizontalbohren geschweißter Rahmen mit ihren Tischlasten aufgeführt.
Ein Rahmen wird erst gebohrt, sobald er rechtwinklig ist, und die konstruktiven Entscheidungen, die ihn rechtwinklig halten, sind in Verzugskontrolle bei geschweißten Rahmen beschrieben. Die Einrichtung auf der Bohrmaschine wird in Bearbeitung eines geschweißten Rahmens nach dem Schweißen behandelt.
Welche Flächen blank bleiben und wie man sie kennzeichnet
Jede Fläche, die blank bleiben muss, wird vor dem Strahlen abgedeckt: Bohrungen, Gewinde, bearbeitete Sitze und Erdungspunkte. Jede davon ist in der Zeichnung zu kennzeichnen, denn eine nicht gekennzeichnete Fläche wird mit den übrigen gestrahlt und lackiert.
Der Monteur bringt die Abdeckung von Hand an. Gewinde erhalten Stopfen. Bohrungen erhalten Kappen. Flache bearbeitete Flächen erhalten stabiles Klebeband, das auf ihren Umriss zugeschnitten ist. Jedes abgedeckte Merkmal kostet zusätzliche Monteurstunden, daher wird nur abgedeckt, was die Funktion tatsächlich verlangt.
Eine schraffierte Zone mit dem Vermerk NICHT STRAHLEN, NICHT LACKIEREN genügt. Dieser Vermerk in der Anfrage erspart eine Rückfragerunde, ebenso wie der Rest der Liste in was eine Zeichnung vor einem Angebot braucht.
Was der Rahmen vor dem Lackieren durchläuft
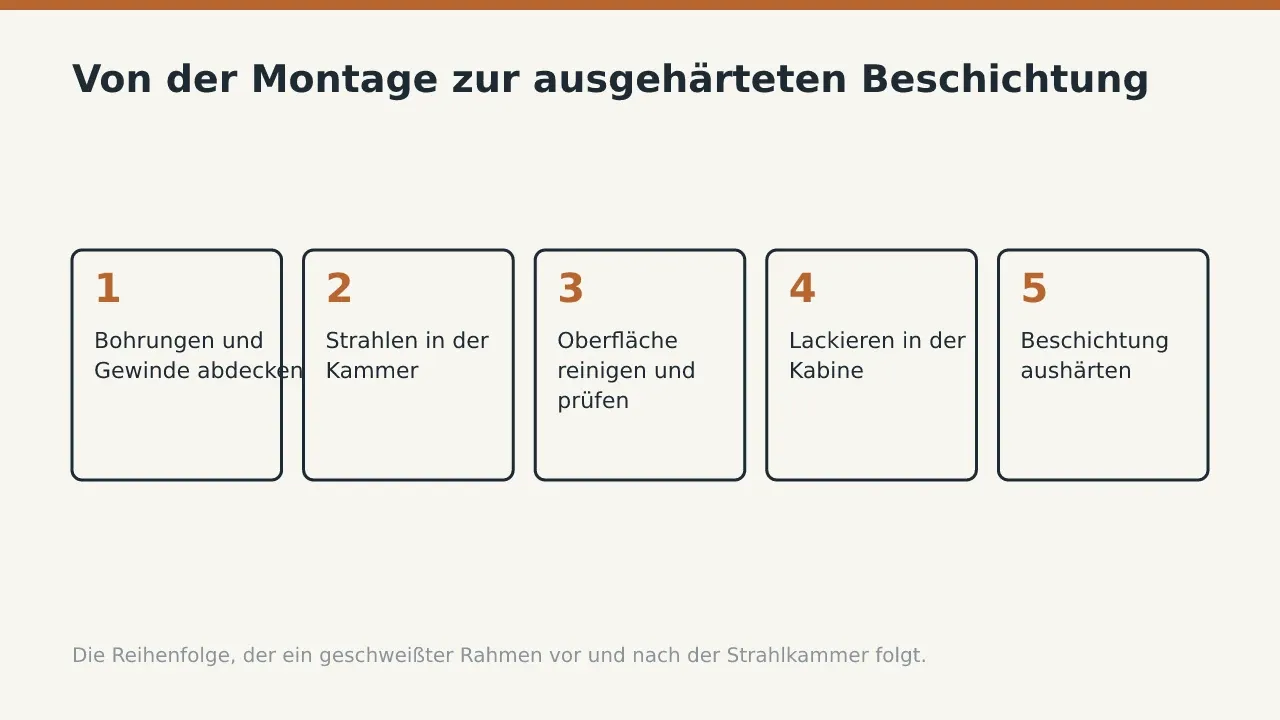
Der Rahmen durchläuft die Stationen in einer festen Reihenfolge. Jede Station übergibt ein geprüftes Bauteil an die nächste.
- Den Rahmen aus dem Montagebereich heben, sobald die Schweißnähte geprüft und der Rahmen rechtwinklig ist.
- Schweißspritzer abschleifen und scharfe Schnittkanten runden, da der Lack über einer scharfen Kante dünner wird.
- Bohrungen, Gewinde und bearbeitete Sitze mit Stopfen, Kappen und Klebeband abdecken.
- Den Rahmen auf Böcke in der Kammer mit 8 000 x 5 000 x 3 000 mm stellen, sodass jede Fläche erreichbar ist.
- Jede Fläche mit Strahlmittel unter Druckluft bearbeiten, bis Walzhaut und Rost verschwunden sind und der Stahl ein gleichmäßiges Grau zeigt.
- Den Staub mit Druckluft und einem Sauger entfernen und anschließend jede Fläche mit Referenzfotos des vorgegebenen Vorbereitungsgrads vergleichen.
- Den Rahmen in die Kabine mit 7 900 x 5 000 x 4 890 mm bringen, die Beschichtung aufspritzen und bei 75 bis 80 °C aushärten.
Der Prüfer bestätigt die Oberflächenprüfung, bevor die erste Schicht aufgetragen wird. Sobald Lack eine Fläche bedeckt, ist nicht mehr zu erkennen, was darunter liegt. Der Aushärtezyklus nach dem Einsatz der Spritzpistole wird in Aushärten von Lack auf geschweißten Stahlteilen behandelt.
Warum die Lebensdauer der Beschichtung in der Kammer entschieden wird
Eine Beschichtung hält so lange wie ihre Verbindung zum Stahl. Diese Verbindung entsteht oder verliert sich in der Strahlkammer, nicht in der Lackierkabine.
Walzhaut, die unter dem Lack bleibt, löst sich mit der Zeit vom Stahl und reißt die Beschichtung mit sich. Rost in einer Vertiefung wächst unter dem Film weiter. Staub auf der Oberfläche gibt der Grundierung etwas anderes zum Haften als den Stahl selbst. Strahlen entfernt alle drei und raut die Fläche auf, sodass die Grundierung ein Profil zum Greifen findet.
Die Zeit zwischen Strahlen und Grundieren spielt aus demselben Grund eine Rolle. Gestrahlter Stahl nimmt Feuchtigkeit aus der Hallenluft auf und beginnt erneut zu rosten. Der direkte Weg von der Kammer in die Kabine hält dieses Intervall kurz. Die Aushärtung bei 75 bis 80 °C fixiert anschließend den Film, bevor das Bauteil die Halle verlässt, sodass der Rahmen, den Sie erhalten, nicht blank gestanden hat.
Die Vorgehensweise ist für Rahmen aus S235 und S355 gleich, geschweißt aus Blech bis 40 mm Dicke. Eine schwere Grundplatte und ihre dünnen Abdeckungen erhalten dieselbe Vorbereitung, sodass keines der beiden Teile zur Schwachstelle der Beschichtung wird. Die Stahlgüte selbst ist eine eigene Entscheidung, behandelt in S235 oder S355 für einen geschweißten Rahmen.
Gestrahlter Stahl zeigt zudem Poren und Unterschneidungen, die eine Lackschicht verdecken würde. Der Prüfer sieht die Nähte so, wie sie vor dem Lackieren tatsächlich sind.
Was zu übermitteln ist, damit die Oberfläche gleich beim ersten Mal stimmt
Senden Sie die Zeichnung mit dem Beschichtungssystem, dem Vorbereitungsgrad und den markierten abzudeckenden Flächen. Wenn das Bauteil nahe an 3 000 mm Höhe oder 7 900 mm Länge heranreicht, geben Sie dies an. Die Ausrichtung in Kammer und Kabine wird dann vor dem Zuschnitt des Stahls abgestimmt.
Der gesamte Weg vom Blech bis zum Lkw wird in Fertigungsablauf für eine Schweißkonstruktion beschrieben. Die Ausrüstung hinter jedem Schritt ist unter Stahloberflächenbehandlung aufgeführt, für Einkäufer, die Anbieter vergleichen.
Kennzeichnen Sie die blanken Flächen, benennen Sie den Vorbereitungsgrad und das Beschichtungssystem, und senden Sie die Zeichnung für ein Angebot.
Häufige Fragen
Wie groß darf das größte Bauteil sein, das in einem Stück gestrahlt werden kann?
Ein Bauteil, das in die Kammer mit 8 000 x 5 000 x 3 000 mm passt, wird vollständig gestrahlt. Soll es auch vollständig lackiert werden, ist die Länge der Lackierkabine von 7 900 mm die Grenze.
Werden bearbeitete Bohrungen auch gestrahlt und lackiert?
Nicht, wenn die Zeichnung sie kennzeichnet. Gekennzeichnete Bohrungen, Gewinde und Sitze werden vor dem Strahlen mit Stopfen, Kappen und Klebeband abgedeckt und bleiben blank.
Wie wird der Lack nach dem Strahlen ausgehärtet?
Die Beschichtung wird in der Polin AC Kabine bei 75 bis 80 °C aufgespritzt und ausgehärtet. Die Kabine misst 7 900 x 5 000 x 4 890 mm.
Benötigen dicke Rahmen aus S355 einen anderen Ablauf beim Strahlen?
Nein. Rahmen aus S235 und S355, geschweißt aus Blech bis 40 mm Dicke, durchlaufen dieselbe Kammer und dieselben Oberflächenprüfungen wie leichtere Bauteile.
Senden Sie Ihre Zeichnung mit den markierten blanken Flächen über die Angebotsseite, damit die Oberflächenbearbeitung zusammen mit dem übrigen Auftrag kalkuliert wird.