
· 7 Min. Lesezeit
6 200 x 3 000 x 1 600 mm Verfahrweg: Rahmenbearbeitung nach dem Schweißen
Der Schweißschrumpf verschiebt jede Fläche in der Nähe einer Naht, daher werden Lagersitze und Befestigungsflächen erst nach dem Schweißen bearbeitet. Verfahrweg, Tischlast und Spindeldurchmesser entscheiden, welches Bohrwerk Ihren Rahmen aufnimmt.
Ein Lagersitz, der an einen Rahmen geschweißt wird, bewegt sich, wenn die Schweißnaht abkühlt. Die Naht schrumpft, das Blech wird zu ihr hingezogen, und eine Fläche, die vor dem Schweißen eben war, ist es danach nicht mehr. Deshalb werden Flächen, die eine Welle, ein Getriebe oder eine Schiene tragen, erst nach dem Schweißen bearbeitet. Der Rahmen kommt als ein Stück auf ein horizontales Bohrwerk.
Flächen vor dem Schweißen bearbeiten oder danach
Danach. Eine Fläche, die vor dem Schweißen fertig bearbeitet wird, bewegt sich mit den schrumpfenden Nähten, und die Toleranz aus der Zeichnung bewegt sich mit.
Die hier gefertigten geschweißten Maschinenrahmen tragen Lagersitze, Getriebeauflagen und Schienenflächen, die alle nach der letzten Naht bearbeitet werden. Der Betrieb schweißt S235 und S355, die Stähle der Gruppe 1 nach ISO/TR 15608, bis zu 40 mm Dicke. Für Sie bedeutet das: Das Blech, das die Last trägt, und die Bohrung, die die Welle trägt, stammen aus einer Halle, unter einem EN 10204 3.1 Zeugnis.
Eine gute Konstruktion verringert, wie weit sich der Stahl bewegt. Der Beitrag darüber, wie ein geschweißter Rahmen nicht verzieht, behandelt die Schweißreihenfolge und die Anordnung der Versteifungen. Die Bearbeitung nach dem Schweißen entfernt die verbleibende Bewegung. Die Naht bestimmt die Form, das Bohrwerk bestimmt die Maße.
Auf welches Bohrwerk der Rahmen kommt
Drei Werte auf Ihrer Zeichnung bestimmen das Bohrwerk: die Außenmaße des Rahmens, sein Fertiggewicht und seine größte Bohrung. Zwei Bohrwerke von TOS Varnsdorf und ein langes Bohrwerk W200 HINR decken den Bereich ab.
| Maschine | Verfahrweg | Tisch | Tischlast | Spindel |
|---|---|---|---|---|
| TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm | 1 800 x 2 500 mm | 16 000 kg | 160 mm |
| TOS Varnsdorf WHQ13 | 3 500 x 2 500 x 1 600 mm | 1 800 x 2 500 mm | 12 000 kg | 130 mm |
| W200 HINR | 8 000 x 3 000 x 1 500 mm | nicht angegeben | nicht angegeben | nicht angegeben |
Der Verfahrweg der WRD15 von 6 200 x 3 000 x 1 600 mm bestimmt, wie viele Flächen in einer Aufspannung bearbeitet werden. Zwei Lagersitze an gegenüberliegenden Enden eines Rahmens werden von derselben Bezugsbasis gebohrt, wenn beide innerhalb dieses Verfahrwegs liegen. Eine Bezugsbasis bedeutet, dass die beiden Bohrungen ohne eine zweite Aufspannung und den dadurch entstehenden Fehler fluchten.
Die WHQ13 mit 3 500 x 2 500 x 1 600 mm Verfahrweg übernimmt die kürzeren Rahmen. Das hält die WRD15 für die langen frei und verkürzt die Warteschlange für beide Maschinen.
Die Tischlast ist die zweite Prüfgröße. Der Tisch der WRD15 trägt 16 000 kg, der Tisch der WHQ13 trägt 12 000 kg. Ein Rahmen unter 12 000 kg passt auf beide Maschinen, was dem Planer zwei Möglichkeiten statt einer gibt. Tragen Sie das Fertiggewicht in die Zeichnung ein, damit diese Wahl schon vor der Ankunft des Rahmens feststeht.
Beide Tische messen 1 800 x 2 500 mm. Ein Rahmen mit größerer Standfläche ragt über den Tisch hinaus und braucht zusätzliche Auflagen, die der Planer im Voraus organisiert.
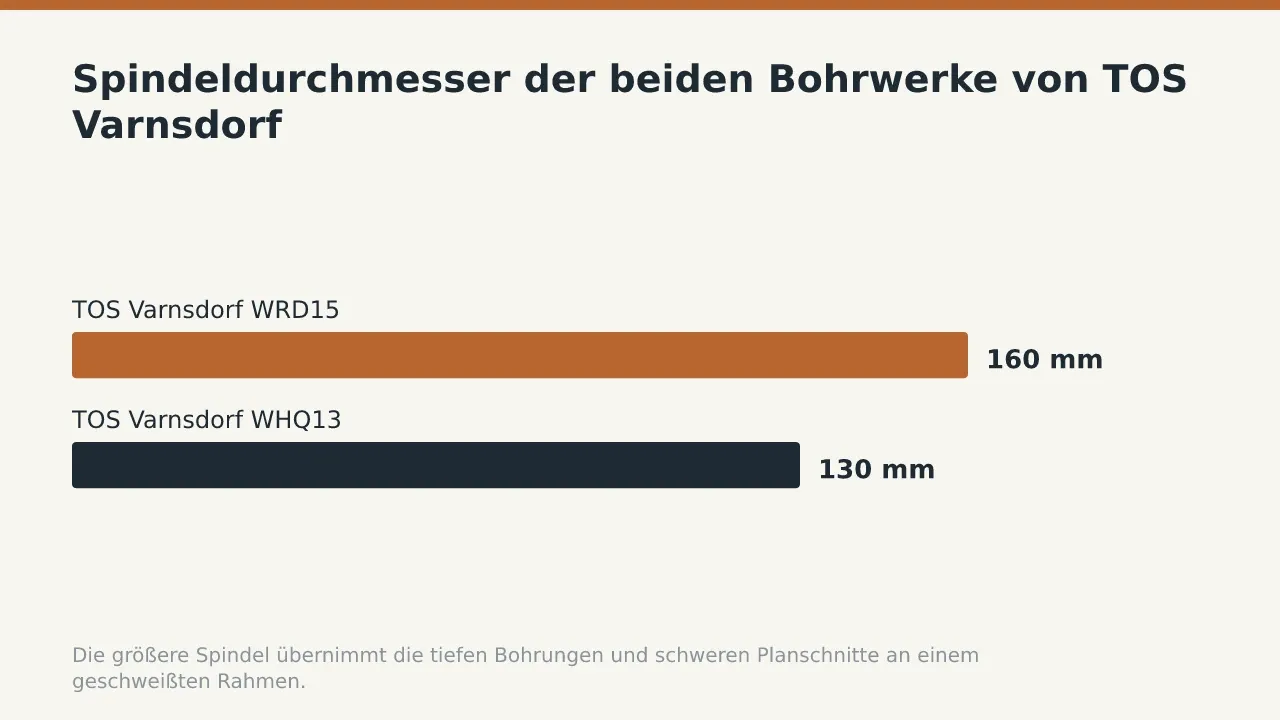
Die Spindel ist die dritte Prüfgröße. Die Spindel der WRD15 mit 160 mm Durchmesser ist steifer als die Spindel der WHQ13 mit 130 mm Durchmesser. Tiefe Bohrungen und schwere Planschnitte gehen deshalb auf die größere Maschine, wo die Bohrung über die gesamte Tiefe ihre Linie hält.
Rahmen, die länger sind als der Verfahrweg der WRD15, gehen auf die W200 HINR mit 8 000 x 3 000 x 1 500 mm Verfahrweg. Diese Länge hält ein langes Förderband oder ein Maschinenbett in einer statt zwei Aufspannungen. Die Seite zu den Bearbeitungsmöglichkeiten listet die Drehmaschinen und die Wälzfräsmaschine, die Wellen und Zahnräder für denselben Rahmen fertigstellen.
Von der Schweißvorrichtung zur fertigen Bohrung
Die folgende Reihenfolge durchläuft ein Rahmen in der Halle. Sie zeigt im Detail den Bearbeitungsteil aus den acht Schritten von der Zeichnung zum Schweißbauteil.
- Der Rahmen wird vollständig geschweißt, bevor eine Fläche bearbeitet wird. Lange Nähte laufen auf der doppelten Roboterschweißstation, deren Fahrbahn 14 m misst und die gesamte Länge eines langen Rahmens abdeckt, sodass eine Naht gelegt wird, ohne das Teil zu bewegen.
- Der geschweißte Rahmen wird mit dem Messarm FARO Arm Prime 10 vermessen. Der Prüfer erfasst, wo jede Fläche tatsächlich liegt und wie viel Aufmaß noch vorhanden ist.
- Der Rahmen wird auf den Bohrwerkstisch gehoben und gegen die Bezugsbasis aus der Zeichnung gespannt. Der Kranführer setzt ihn auf dem Tisch der WRD15 ab, der für 16 000 kg ausgelegt ist.
- Die Lagersitze werden gebohrt und die Befestigungsflächen in einer Aufspannung gefräst. Der Maschinist arbeitet von einer Bezugsbasis aus und nutzt für die schweren Schnitte die Spindel mit 160 mm Durchmesser.
- Die bearbeiteten Flächen werden erneut vermessen, bevor der Rahmen ausgespannt wird. Eine Fläche außerhalb der Toleranz wird auf dem Bohrwerk korrigiert, nicht erst nach der Lackierung.
- Die bearbeiteten Flächen werden abgeklebt, dann wird der Rahmen gestrahlt und lackiert. Die Kabine von Polin AC härtet die Beschichtung bei 75 bis 80 °C aus, sodass die Farbe fest ist, bevor der Rahmen für den Versand angehoben wird.
Was die Zeichnung dem Bohrwerk mitteilen muss
Kennzeichnen Sie jede bearbeitete Fläche und geben Sie ihr Aufmaß. Eine Fläche, die im Endmaß gezeichnet ist, lässt dem Bohrwerk nichts mehr zu entfernen, nachdem die Schweißnaht sie verschoben hat.
Legen Sie eine Bezugsbasis fest. Der Maschinist spannt danach, und der Prüfer misst von dort aus, sodass beide vom selben Nullpunkt arbeiten.
Geben Sie das Fertiggewicht und die größte Bohrung im Schriftfeld an. Diese beiden Werte bestimmen die Maschine, bevor jemand das Modell öffnet.
Schreiben Sie die Güte vollständig aus, denn die Buchstaben nach S235 und S355 ändern, was das Stahlwerk bescheinigt. Die restliche Liste, von den Werkstoffzeugnissen bis zum Beschichtungssystem, steht im Beitrag darüber, was eine Zeichnung vor einem Angebot braucht.
So erkennen Sie, dass die Bohrungen dort sitzen, wo die Zeichnung es vorgibt
Fordern Sie den Messbericht zusammen mit dem Rahmen an. Der Prüfer misst jede bearbeitete Fläche und Bohrung gegen die Bezugsbasis, und die Werte werden neben den Zeichnungsmaßen dokumentiert.
Der Messarm kommt zum Rahmen, sodass die Prüfung auf dem Bohrwerkstisch stattfindet, während der Rahmen noch gespannt ist. Eine dort gefundene Abweichung kostet einen weiteren Schnitt. Dieselbe Abweichung an Ihrer Montagelinie kostet eine Rückfahrt.
Das Berichtsformat und die weiteren Prüfungen an einem Rahmen sind unter Montage und Prüfung auf den Kompetenzseiten beschrieben.
Senden Sie die Zeichnung mit gekennzeichneten bearbeiteten Flächen, benannter Bezugsbasis, angegebenem Aufmaß und dem Fertiggewicht im Schriftfeld. Der Planer kann dann das Bohrwerk benennen, das den Rahmen aufnimmt, und bestätigen, ob die Bearbeitung in einer Aufspannung erfolgt.
Häufige Fragen
Wie groß darf der größte geschweißte Rahmen sein, der in einer Aufspannung bearbeitet werden kann?
Die TOS Varnsdorf WRD15 hat einen Verfahrweg von 6 200 x 3 000 x 1 600 mm und einen Tisch für 16 000 kg. Längere Rahmen gehen auf die W200 HINR mit 8 000 x 3 000 x 1 500 mm Verfahrweg.
Warum werden die Teile nicht vor dem Schweißen bearbeitet?
Der Schweißschrumpf verschiebt beim Abkühlen jede Fläche in der Nähe einer Naht. Eine erst nach dem Schweißen bearbeitete Fläche bleibt dort, wo die Zeichnung sie vorsieht.
Wie schwer darf der Rahmen sein?
Der Tisch der WRD15 trägt 16 000 kg, der Tisch der WHQ13 trägt 12 000 kg. Tragen Sie das Fertiggewicht in die Zeichnung ein, damit der Planer die passende Maschine wählt.
Wie werden die bearbeiteten Bohrungen geprüft?
Ein Prüfer misst jede Bohrung und Fläche mit dem Messarm FARO Arm Prime 10, bevor der Rahmen ausgespannt wird. Die Werte fließen in einen Bericht ein, der den Rahmen begleitet.
Welche Blechdicke lässt sich vor der Bearbeitung schweißen?
S235 und S355 werden bis 40 mm geschweißt, austenitischer Edelstahl von 3 bis 16 mm.
Senden Sie Ihre Zeichnung mit gekennzeichneten bearbeiteten Flächen über die Angebotsseite, und der Planer benennt das passende Bohrwerk.