· 7 Min. Lesezeit
Gurtförderergestelle nach Zeichnung: 6 050 mm Abkantpresse, 7 900 mm Lackierkabine
Ein Gurtförderergestell trifft in der Halle auf drei Längen: die Abkantpresse mit 6 050 mm, die Roboterbahn mit 14 m und die Lackierkabine mit 7 900 mm. Was die Zeichnung zeigen muss und wo diese Längen die Stöße platzieren.
Jede Seitenwand eines Gurtförderergestells wird auf einer Abkantpresse gekantet, in Längen bis 6 050 mm. Diese Länge bestimmt, wo bei einem langen Trog die Stöße liegen. Die Stöße bestimmen, wie gerade die Tragrollenlinie bleibt und wie die Schweißbaugruppe durch Strahlen und Lackieren läuft. Der Katalog führt diese Gestelle unter Fördertechnik Stahlkonstruktionen nach Zeichnung, neben Stützen, fahrbaren Anlagen und weiterer Fördertechnik.
Welche Stahlkonstruktionen als Gurtförderergestelle gelten
Ein Gurtförderergestell trägt Gurt, Tragrollen und Antriebstrommel, entweder auf einem Blechtrog oder auf einem geschweißten Fachwerk. Der Katalog zeigt 12 veröffentlichte Gurtförderergestelle unter 25 Konstruktionen der Fördertechnik und Handhabung. Diese Konstruktionen messen in ihrer längsten Abmessung von 1,5 bis 14,6 m. Jede davon wurde hier gefertigt oder angeboten, und keine davon stellt eine Größengrenze dar.
Ein Blechtrog nutzt gekantete Seitenwände, Steifen und Queraussteifungen. Ein Fachwerk nutzt zwei Gurte und Diagonalen. Beide tragen Tragrollenkonsolen, die von Ende zu Ende auf einer Linie liegen müssen.
Dieses Gurtförderergestell mit Antrieb ist etwa 11,2 m lang, 1,6 m breit und 1,5 m hoch. Es hat Blechseitenwände, eine gekantete Randschiene, gleichmäßig verteilte Steifen und geneigte Stützen unter dem Antrieb.
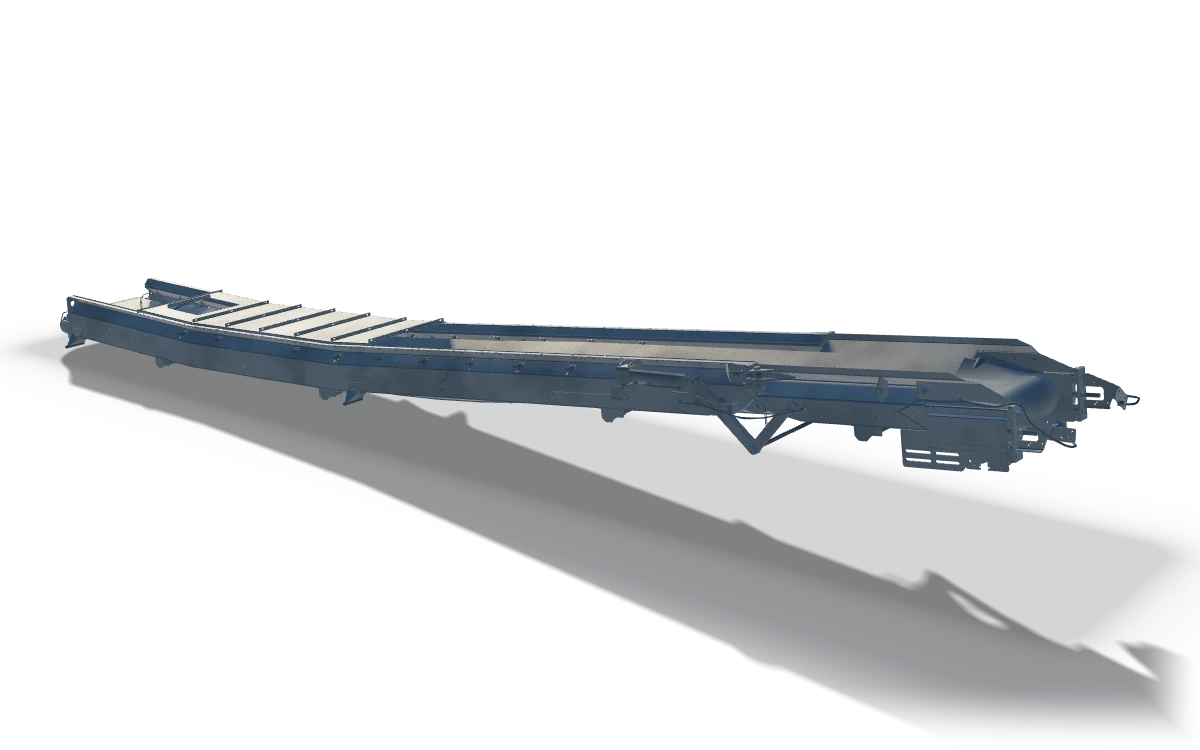
Solche Teile werden auf einer Vorrichtung geheftet und durchgeschweißt. Das Blech wird bis 20 mm lasergeschnitten und über 6 050 mm auf der Abkantpresse gekantet. Mit 11,2 m ist das Gestell länger als eine gekantete Wand, daher muss die Zeichnung die Wandstöße festlegen.
Das Abwurfgestell unten ist ein geschweißtes Fachwerk, etwa 10,2 m lang, 1,1 m breit und 1,7 m hoch. Es hat je zwei Obergurte und Untergurte, im Zickzack verlaufende Diagonalen und Endplatten mit Montagebohrungen.
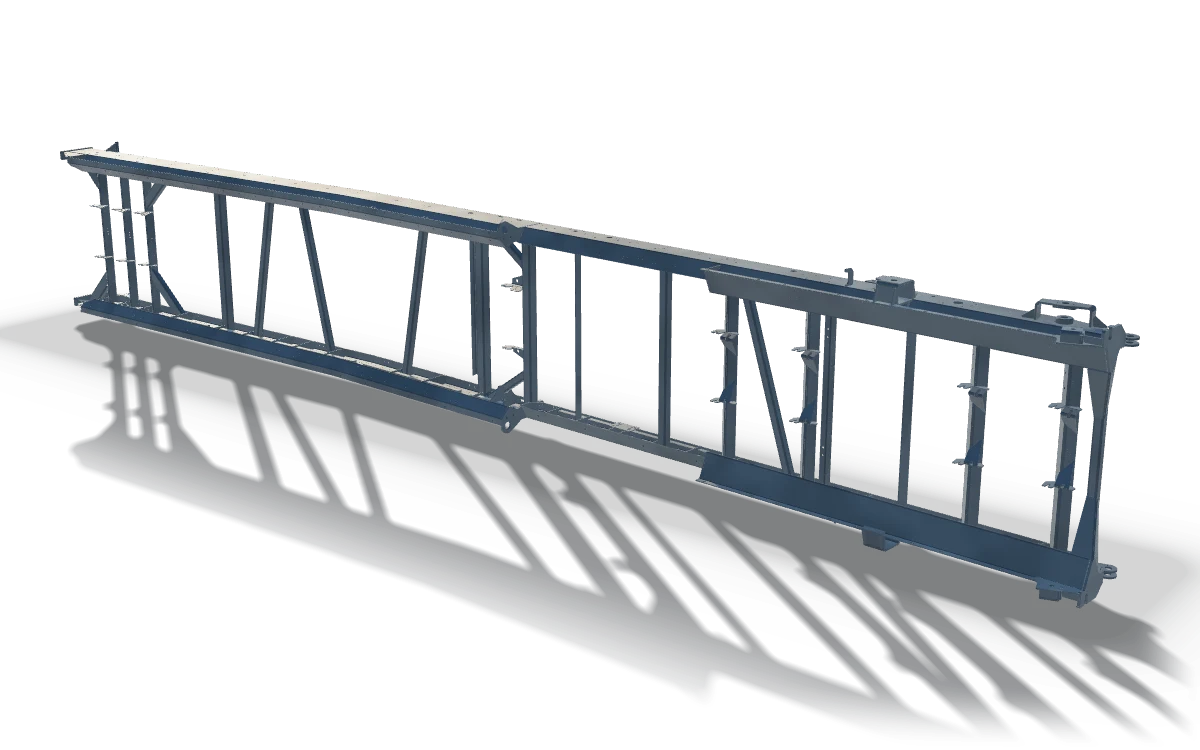
Solche Teile werden auf der Roboterbahn oder von Hand geschweißt. Die Bohrungen und Auflageflächen werden nach dem Schweißen bearbeitet, sodass sie mit dem geschweißten Gestell fluchten.
Was die Zeichnung vor der Kalkulation zeigen muss
Die Zeichnung muss Stahlgüte, jede Blechdicke und jede Schweißnaht zeigen. Ohne diese drei Angaben sind die Stunden im Angebot geraten. Ein Leitfaden zu Zeichnungsangaben für ein Angebot behandelt die allgemeinen Regeln, und ein Fördergestell bringt vier eigene Punkte mit:
- die Positionen der Tragrollenkonsolen und die Toleranz auf ihrer Linie
- die nach dem Schweißen bearbeiteten Flächen und Bohrungen
- die Lage jedes verschraubten Stoßes
- das Lacksystem und der Farbton
S235 und S355 gehören zur Gruppe 1 nach ISO/TR 15608 und werden hier bis 40 mm geschweißt. Beide Güten bleiben bei dieser Dicke im Schweißbereich, und die Wahl zwischen S235 und S355 wird zu einer Frage der Festigkeit. Ein Gestell für die Nassreinigung aus austenitischem Edelstahl gehört zur Gruppe 8 nach ISO/TR 15608 und wird hier von 3 bis 16 mm geschweißt. Edelstahlblech über 16 mm liegt außerhalb dieses Bereichs, daher sollte die Zeichnung die Edelstahlwände innerhalb davon halten.
Wie Gestelllänge und Blechdicke die Arbeit bestimmen
Die Länge legt die Stöße fest, und die Dicke legt den Schneidweg fest. Beides gehört vor dem Angebot auf die Zeichnung.
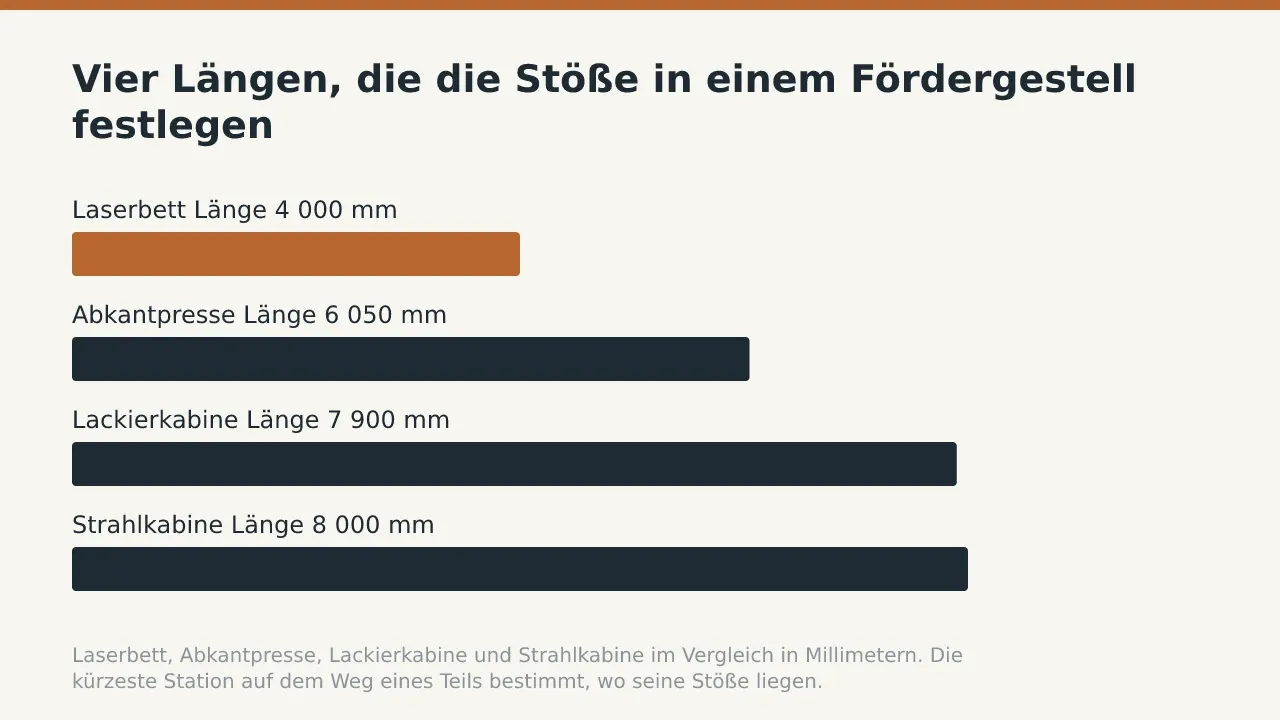
Das Laserbett misst 2 000 x 4 000 mm, daher ist kein lasergeschnittenes Teil hier länger als 4 000 mm. Konsolen, Knotenbleche und Endplatten passen darauf, und bei einer langen Wand mit Ausschnitten müssen die Stöße eingezeichnet sein. Die Abkantpresse kantet mit 400 t über 6 050 mm, eine längere gekantete Wand braucht daher einen geschweißten oder verschraubten Stoß. Blech über 20 mm liegt jenseits des Lasers, was bei Antriebsplatten und Endplatten zählt. Der Beitrag über die Grenze des Laserschneidens bei 20 mm verfolgt diese Grenze Blech für Blech.
| Station | Maßgebliche Größe | Was sie festlegt |
|---|---|---|
| Laserschneiden | Bett 2 000 x 4 000 mm, Blech 20 mm | Längstes und dickstes lasergeschnittenes Teil |
| Abkantpresse | 400 t über 6 050 mm | Längste Seitenwand ohne Stoß |
| Roboterschweißen | Bahn 14 m, Reichweite R 2 008 mm | Längste Nahtfolge entlang des Gestells |
| Strahlkabine | 8 000 x 5 000 x 3 000 mm | Längstes Teil, das ganz gestrahlt wird |
| Lackierkabine | 7 900 x 5 000 x 4 890 mm | Längstes Teil, das ganz lackiert und ausgehärtet wird |
Lange Nähte ziehen ein Gestell beim Abkühlen aus der Flucht. Die doppelte Roboterstation fährt auf einer 14 m langen Bahn, daher laufen die langen Nähte eines Gestells bis zu dieser Länge durch, ohne es umzusetzen. Die Schweißfolge ist die andere Hälfte, und Verzugskontrolle an einem langen Schweißgestell zeigt, wie sie die Tragrollenlinie gerade hält. Die Stationen selbst sind im Einzelnen unter Laserschneiden und Abkanten und Roboterschweißen und Handschweißen aufgeführt.
Wie ein Gurtförderergestell durch die Halle läuft
Das Gestell läuft in sieben Schritten vom Blech zur lackierten Schweißkonstruktion. Jeder Schritt prüft etwas, das die Zeichnung festgelegt hat.
- Seitenwände, Querträger, Knotenbleche und Tragrollenkonsolen aus Blech bis 20 mm auf dem TRUMPF Laser schneiden.
- Randschienen und Trogwände auf der DURMA Abkantpresse kanten. Eine Wand bis 6 050 mm wird ohne Stoß gekantet.
- Wände, Querträger und Konsolen auf einer Vorrichtung heften. Die Fachkraft prüft Tragrollenlinie und Diagonalen, bevor eine Naht durchgeschweißt wird.
- Die langen Nähte auf der Roboterstation entlang der 14 m langen Bahn schweißen. Der Schweißer vollendet von Hand, wo ein Stoß außerhalb der Reichweite von R 2 008 mm des Arms liegt.
- Endplattenbohrungen und Antriebsauflagen nach dem Schweißen auf einem Horizontalbohrwerk bearbeiten. Das Bohrwerk mit dem längsten Verfahrweg misst 8 000 x 3 000 x 1 500 mm und bestimmt, welches Gestell oder welchen Abschnitt es in einer Aufspannung aufnimmt.
- Das Gestell mit dem FARO Messarm gegen die Zeichnung messen, bevor Lack aufgetragen wird.
- Das Gestell in der Strahlkabine mit 8 000 x 5 000 x 3 000 mm bis auf den blanken Stahl strahlen. In der Polin Kabine lackieren und bei 75 bis 80 °C aushärten, damit die Beschichtung hart ist, bevor der Kran das Gestell hebt.
Das Messen vor dem Lackieren zählt, weil eine Korrektur nach dem Lack erneutes Strahlen bedeutet. Der Beitrag Maßprüfung vor dem Lackieren behandelt genau diese Prüfung im Detail. Auch Schritt fünf erläutert der Beitrag Bearbeitung geschweißter Gestelle auf dem Bohrwerk ausführlich.
Wo ein langes Gestell für Strahlen und Lackieren zu teilen ist
Ein Gestell über 7 900 mm Länge passt nicht in einem Stück in die Lackierkabine. Teilen Sie es auf der Zeichnung an einem verschraubten Stoß, oder klären Sie den Oberflächenplan vor dem Angebot.
Die Strahlkabine ist 8 000 mm lang, also setzt die Lackierkabine und nicht die Strahlkabine die Grenze. Der Beitrag über Kabinengrößen für große Schweißbaugruppen vergleicht beide im Detail. Legen Sie den Stoß abseits der Antriebstrommel und der Tragrollenkonsolen, wo sich zwei Flanschenden rechtwinklig verschrauben lassen. Beide Hälften durchlaufen dann Strahlen und Lackieren ganz und treffen sich am verschraubten Flansch wieder.
Senden Sie die Zeichnung mit Stahlgüte, Blechdicken, Toleranz der Tragrollenlinie, bearbeiteten Flächen und jedem Stoß, jeweils eingetragen. Bei einem Gestell über 7 900 mm ist die Lage des Stoßes die erste Frage des Angebots.
Häufige Fragen
Wie lang kann eine Seitenwand eines Förderers ohne Stoß gekantet werden?
Die Abkantpresse kantet bis 6 050 mm bei 400 t. Eine längere Wand braucht einen Stoß, den die Zeichnung festlegt.
Lässt sich ein Gestell, das länger als die Lackierkabine ist, ganz lackieren?
Die Lackierkabine ist 7 900 mm lang und die Strahlkabine 8 000 mm. Ein längeres Gestell sollte an einem verschraubten Stoß geteilt werden, der auf der Zeichnung steht.
In welchen Stählen kann das Gestell geschweißt werden?
S235 und S355 gehören zur Gruppe 1 nach ISO/TR 15608 und werden bis 40 mm geschweißt. Austenitischer Edelstahl gehört zur Gruppe 8 und wird von 3 bis 16 mm geschweißt.
Werden die Bohrungen der Endplatten vor oder nach dem Schweißen bearbeitet?
Nach dem Schweißen, auf einem Horizontalbohrwerk mit bis zu 8 000 x 3 000 x 1 500 mm Verfahrweg. Die Bohrungen fluchten dann mit dem geschweißten Gestell.
Wie dick dürfen lasergeschnittene Teile sein?
Der Laser schneidet Blech bis 20 mm auf einem Bett von 2 000 x 4 000 mm. Bei dickeren Antriebsplatten und Endplatten wird der Schneidweg im Angebot vereinbart.
Senden Sie die Zeichnung Ihres Gurtförderergestells über die Angebotsanfrage mit markierter Stahlgüte, Blechdicken und Stoßlagen.