
· čítanie 5 min
Veľkosť zváraného dielca: čo ukazuje rozpätie 1,1 až 18,9 m v galérii
Publikované modely majú rozpätie od 1,1 do 18,9 m. Čo rozpätie veľkosti každej skupiny konštrukcií hovorí o manipulácii v hale a prečo limit určujú stroje, nie galéria.
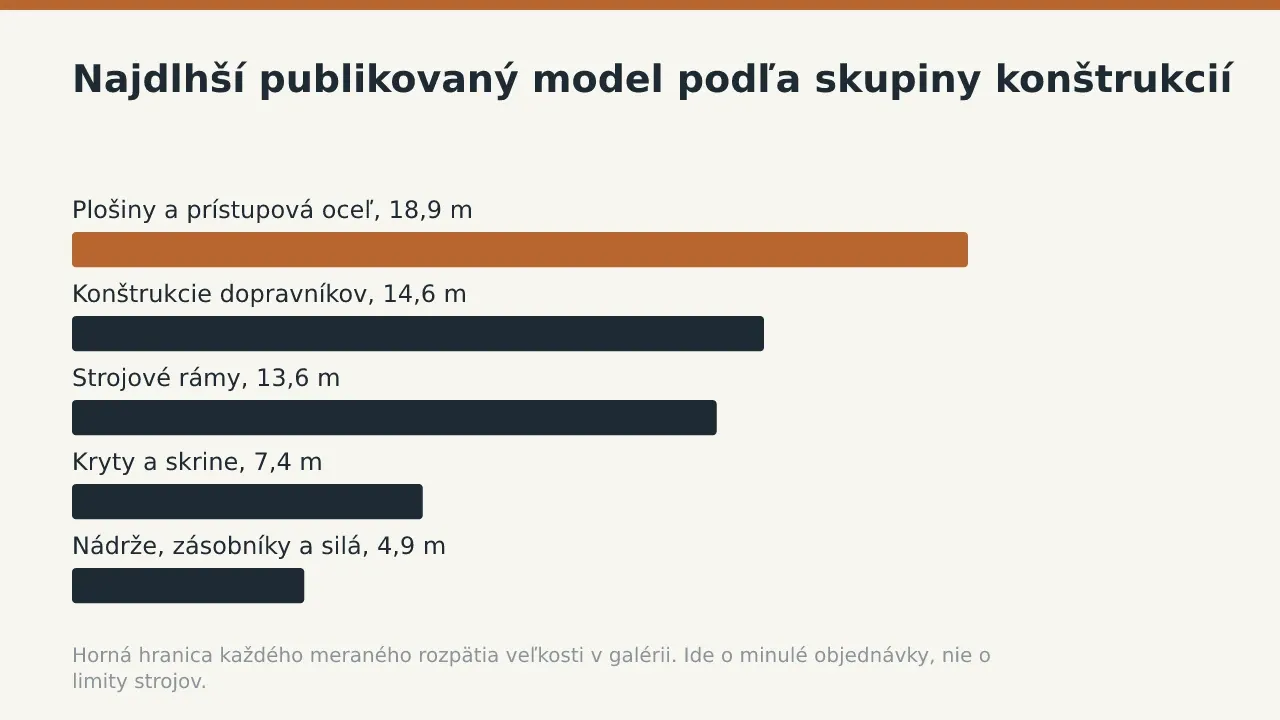
Publikované modely plošín v galérii Tanax Structures majú rozmery od 1,1 do 18,9 m. Konštrukcie dopravníkov majú rozpätie od 1,5 do 14,6 m. Nádrže, zásobníky a silá sa pohybujú v úzkom pásme od 3,3 do 4,9 m. Každé rozpätie zaznamenáva už postavené a publikované dielce. Ukazuje, ako sa dielce takejto veľkosti pohybujú halou. Neurčuje najväčší dielec, aký hala dokáže spracovať.
Kde sa váš dielec nachádza v meraných rozpätiach
Nájdite v tabuľke svoju skupinu konštrukcií a porovnajte jej rozpätie so svojím výkresom. Dielec v rámci rozpätia má v hale precedens, dielec mimo neho si vyžaduje overenie, nie zamietnutie.
| Skupina konštrukcií | Publikované rozpätie veľkosti |
|---|---|
| Strojové rámy | 1,5 až 13,6 m |
| Konštrukcie dopravníkov | 1,5 až 14,6 m |
| Plošiny a prístupová oceľ | 1,1 až 18,9 m |
| Nádrže, zásobníky a silá | 3,3 až 4,9 m |
| Kryty a skrine | 2,0 až 7,4 m |
| Výroba podľa výkresu | 1,2 až 13,6 m |
Najširšie rozpätie patrí plošinám a prístupovej oceli, kde publikované modely majú rozmery od 1,1 do 18,9 m. Krátka nástupná plošina aj dlhá lávka majú svoj precedens, takže metóda je známa skôr než cena. Kryty a skrine majú rozpätie od 2,0 do 7,4 m. Toto rozpätie sa zmestí do dĺžky lakovacej kabíny s rozmermi 7 900 x 5 000 x 4 890 mm. Preto samotná dĺžka nikdy nenúti kryt rozdeliť na sekcie. Nádrž s dĺžkou 4,9 m na dlhšej osi sa v kabíne s výškou 4 890 mm nezmestí nastojato. Jej závesné oká preto patria tam, kde môže ležať na boku. Strojové rámy aj dielce vyrábané podľa výkresu majú maximálnu dĺžku 13,6 m. Pri tejto dĺžke rozhodujú skôr obrobené plochy rámu než jeho celková veľkosť.
Ako sa dlhý dielec pohybuje halou
Dlhý dielec sa medzi stanicami presúva žeriavom a každá stanica má zmeraný priestor. Dielec, ktorý sa doň zmestí, prechádza vcelku, dielec, ktorý sa nezmestí, sa vyrába po sekciách. Žeriavnik ho zdvihne. Zámočník ho vyrovná v prípravku. Zvárač ho zvarí a kontrolór ho zmeria skôr, než sa obrobí čo i len jedna plocha.
Cesta dlhého rámu od plechu po lakovanie
- Plechy sa strihajú na laseri TRUMPF. Jeho stôl s rozmermi 2 000 x 4 000 mm určuje najväčší jednotlivý prístrih. Dlhšia príruba preto vzniká z dvoch prístrihov alebo z valcovaného profilu.
- Hrany sa ohýbajú na 400 t ohraňovacom lise, ktorý v jednom kroku ohne až 6 050 mm. Dlhšia ohýbaná hrana potrebuje spoj a jeho miesto má ukázať výkres.
- Dlhé zvary sa zvárajú na duálnej robotickej stanici, ktorá sa pohybuje po 14 m dráhe. Rám v tejto dĺžke ostáva na mieste, zatiaľ čo sa po ňom pohybujú roboty.
- Zvarený rám sa meria meracím ramenom FARO. Kontrolór skontroluje vzťažné plochy skôr, než sa odoberie akýkoľvek materiál.
- Vzťažné plochy sa obrábajú na dlhej horizontálnej vyvrtávačke s rozsahom pojazdu 8 000 x 3 000 x 1 500 mm. Plochy vzdialenejšie od seba si vyžadujú druhé upnutie, s čím má počítať aj tolerancia medzi nimi.
- Rám sa otryskáva v komore s rozmermi 8 000 x 5 000 x 3 000 mm. Lakuje sa a vytvrdzuje pri 75 až 80 °C v kabíne s rozmermi 7 900 x 5 000 x 4 890 mm. Kabína určuje najdlhšiu sekciu, ktorá sa lakuje a vytvrdzuje v jednom cykle.
Kde rozdeliť dielec dlhší než kabína
Rozdeľte ho v skrutkovanom spoji, ktorý konštrukcia už aj tak potrebuje, napríklad na nohe alebo na konci modulu. Každá sekcia by sa potom mala zmestiť do otryskávacej komory s rozmermi 8 000 x 5 000 x 3 000 mm. Táto komora je nižšia než lakovacia kabína. Pri vysokej sekcii plošiny preto treba overiť výšku komory, nie jej dĺžku, pretože výškové triedy konštrukcií určujú, ako sa dielec otryskáva, lakuje, obrába a nakladá.
Kratší zvarok sa pri chladnutí menej deformuje, a práve o to ide pri kontrole deformácií zváraného rámu. Tam, kde sa obrobené plochy musia zosúladiť naprieč spojom, poradie zvárania, skrutkovania a obrábania určuje toleranciu. Toto poradie je krok za krokom opísané v článku obrábanie rámu po zvarení.
Prečo galéria neurčuje limit kapacity
Rozpätia zaznamenávajú to, čo si zákazníci objednali a čo bolo publikované, nie to, čo hala dokáže spracovať. Skutočné limity určujú stroje a každý z nich je zmeraný. Najdlhší publikovaný model medzi konštrukciami dopravníkov meria 14,6 m, a toto číslo odráža minulé objednávky, nie strop. Väčšia vyvrtávačka TOS Varnsdorf má stôl s nosnosťou 16 000 kg. Ťažký základový rám sa pre samotnú hmotnosť neodmieta. Rozsah pojazdu a nosnosť stola každého stroja sú uvedené na stránke strojárske spôsobilosti.
Čo poslať spolu s veľkým výkresom
Pošlite celkovú veľkosť, hmotnosť, ak je známa, a miesta, kde možno dielec rozdeliť. S týmito tromi údajmi je metóda určená ešte pred cenou. Zvyšok kontrolného zoznamu nájdete v článku čo výkres potrebuje pred cenovou ponukou. Celý postup je opísaný v článku kroky od výkresu po hotový zvarok.
Možné miesta rozdelenia vyznačte na výkrese ešte pred jeho odoslaním. Cenová ponuka potom príde spolu s plánom sekcií, strojmi a cenou.
Časté otázky
Aký je najdlhší dielec v publikovanej galérii?
Najdlhší publikovaný model je plošina s dĺžkou 18,9 m, v rozpätí, ktoré začína na 1,1 m.
Dokážete vyrobiť dielec dlhší, než ukazuje galéria?
Áno. Rozpätia zaznamenávajú minulé objednávky a limity určujú stroje, napríklad 14 m dráha robotického zvárania. Ďalším príkladom je lakovacia kabína s rozmermi 7 900 x 5 000 x 4 890 mm.
Aká je najväčšia sekcia, ktorá sa lakuje v jednom cykle?
Kabína má rozmery 7 900 x 5 000 x 4 890 mm a vytvrdzuje pri 75 až 80 °C. Sekcia sa preto musí zmestiť do tohto priestoru. Dlhší dielec sa rozdeľuje v skrutkovanom spoji.
Aká maximálna vzdialenosť môže byť medzi dvoma obrobenými plochami v jednom upnutí?
Dlhá horizontálna vyvrtávačka má rozsah pojazdu 8 000 x 3 000 x 1 500 mm. Plochy vzdialenejšie od seba si vyžadujú druhé upnutie.
Pošlite svoj výkres s vyznačenými miestami rozdelenia cez stránku na vyžiadanie cenovej ponuky, a plán sekcií príde späť spolu s cenou.