
· čítanie 6 min
Tryskanie pred lakovaním: čo sa deje v komore s rozmermi 8 000 x 5 000 x 3 000 mm
Zvarený rám prechádza cestou z montážnej dielne do tryskacej komory s rozmermi 8 000 x 5 000 x 3 000 mm. Maskovanie, kontrola povrchu a načasovanie tam rozhodujú o životnosti náteru.
Zvarený rám opúšťa montážnu dielňu a nesie na sebe okuje, zvarovacie rozstreky, kriedové značky a mastnotu z rúk každého, kto sa ho dotkol. Nič z toho nesmie zostať pod náterom. Odstraňuje sa to v tryskacej komore. Tento krok rozhoduje o životnosti náteru ešte skôr, než sa zdvihne striekacia pištoľ.
Či sa diel zmestí do komory vcelku
Diel sa tryská vcelku, ak sa zmestí do komory s rozmermi 8 000 x 5 000 x 3 000 mm. Okolo neho pritom ešte zostáva priestor na prácu. Dlhý rám si tak zachová svoju zvarenú podobu bez skrutkového spoja pridaného len kvôli príprave povrchu.
Lakovacia kabína, ktorá nasleduje, má rozmery 7 900 x 5 000 x 4 890 mm. Je kratšia než komora, takže pri návrhu dielu určeného na lakovanie vcelku je rozhodujúci jej rozmer 7 900 mm. Kabína je zároveň vyššia než komora, takže pre vysoké diely platí limit výšky komory 3 000 mm. Diel vyšší než tento limit možno pri tryskaní uložiť na bok. Výkres by mal v takom prípade uvádzať, ktoré plochy unesú jeho hmotnosť.
| Stanica | Stroj | Pracovný priestor | Čo určuje |
|---|---|---|---|
| Tryskanie | Tryskacia komora so stlačeným vzduchom | 8 000 x 5 000 x 3 000 mm | Najväčší diel tryskaný vcelku |
| Lakovanie a vytvrdzovanie | Striekacia a vytvrdzovacia kabína Polin AC | 7 900 x 5 000 x 4 890 mm | Najdlhší diel lakovaný vcelku |
| Vyvrtávanie, veľké rámy | TOS Varnsdorf WRD15 | dráha 6 200 x 3 000 x 1 600 mm | Rámy obrobené pred tryskaním |
| Vyvrtávanie, dlhé rámy | Vodorovná vyvrtávačka W200 HINR | dráha 8 000 x 3 000 x 1 500 mm | Dlhé lôžka obrobené pred tryskaním |
Pre zvárané strojné rámy tieto štyri pracovné priestory určujú cestu od posledného zvaru po hotový náter.
Obrábanie pred tryskaním, alebo po ňom
Najprv sa obrába, potom sa tryská a hotové plochy sa zakryjú. Plocha obrobená až po lakovaní necháva na okraji každého rezu holú oceľ a práve tam začína hrdzavieť ako prvá.
Stroj TOS Varnsdorf WRD15 má dráhu pojazdu 6 200 x 3 000 x 1 600 mm. Rám v tomto rozsahu sa vyvrtáva po zvarení a ešte pred stretnutím s abrazívom, takže jeho otvory sledujú zvarený tvar, a nie plochý plech. Vodorovná vyvrtávačka W200 HINR má dráhu pojazdu 8 000 x 3 000 x 1 500 mm. To zodpovedá dĺžke komory, takže dlhé dopravníkové lôžko možno vyvŕtať aj vytryskať bez delenia na časti. Oba stroje sú uvedené v prehľade vodorovného vyvrtávania zvarených rámov spolu s nosnosťou stola.
Rám sa vyvrtáva až vtedy, keď je pravouhlý, a konštrukčné voľby, ktoré mu túto pravouhlosť zachovávajú, opisuje článok kontrola deformácií zvareného rámu. Nastavenie stroja na vyvrtávačke rieši samostatný článok obrábanie zvareného rámu po zvarení.
Ktoré plochy zostávajú holé a ako ich označiť
Každá plocha, ktorá má zostať holá, sa pred tryskaním zakryje: otvory, závity, obrobené dosadacie plochy a uzemňovacie body. Každú z nich treba vyznačiť na výkrese, pretože neoznačená plocha sa vytryská a nalakuje spolu s ostatnými.
Zakrytie robí zámočník ručne. Závity dostanú zátky. Otvory dostanú krytky. Rovné obrobené plochy dostanú hrubú pásku vyrezanú podľa ich obrysu. Každý zakrytý prvok pridáva hodiny práce zámočníka, preto sa zakrýva len to, čo si funkcia skutočne vyžaduje.
Stačí šrafovaná zóna s poznámkou NETRYSKAŤ, NELAKOVAŤ. Táto poznámka priložená k dopytu ušetrí kolo otázok, rovnako ako zvyšok zoznamu v článku čo má obsahovať výkres pred cenovou ponukou.
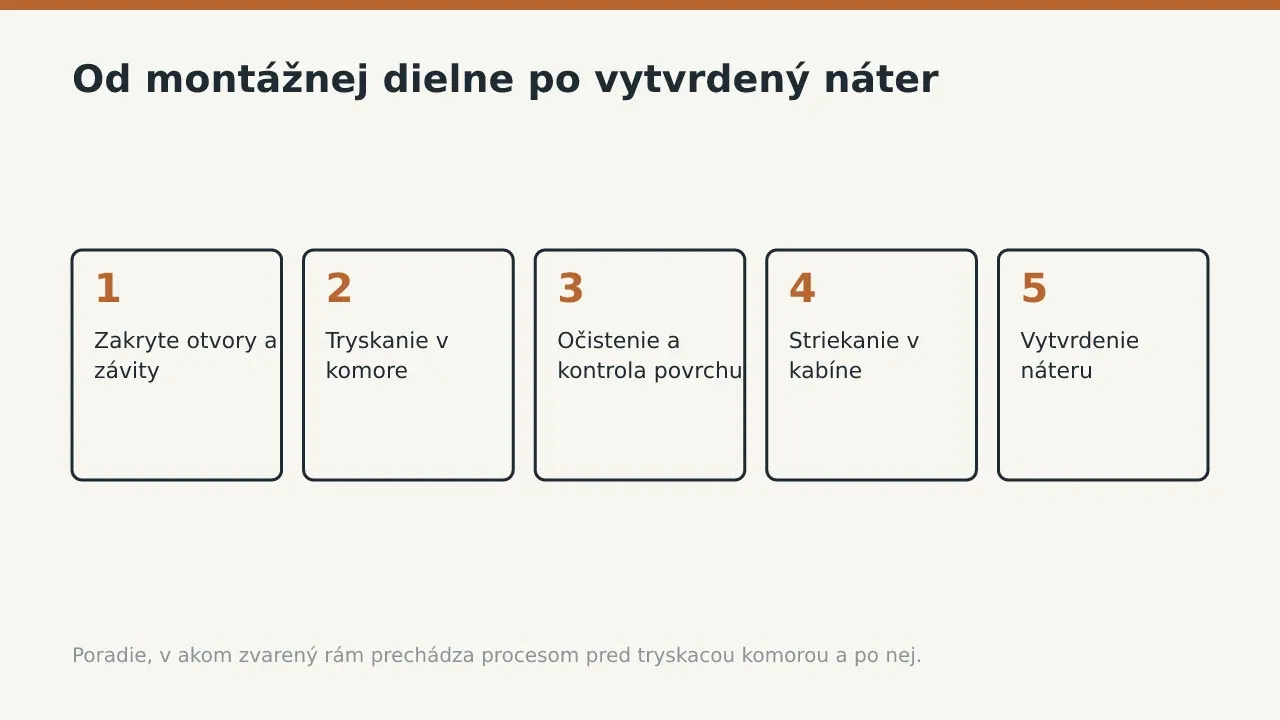
Čím rám prechádza pred lakovaním
Rám prechádza stanicami v pevne danom poradí. Každá stanica odovzdáva ďalšej skontrolovaný diel.
- Rám sa zdvihne z montážnej dielne, len čo sú zvary skontrolované a rám je pravouhlý.
- Obrúsia sa zvarovacie rozstreky a zaoblia ostré hrany rezu, pretože na ostrej hrane sa vrstva náteru stenčuje.
- Otvory, závity a obrobené dosadacie plochy sa zakryjú zátkami, krytkami a páskou.
- Rám sa uloží na stojany v komore s rozmermi 8 000 x 5 000 x 3 000 mm tak, aby bola dostupná každá plocha.
- Každá plocha sa vytryská abrazívom pod stlačeným vzduchom, kým nezmiznú okuje a hrdza a oceľ nezíska rovnomerný sivý odtieň.
- Prach sa odstráni stlačeným vzduchom a vysávačom a každá plocha sa porovná s referenčnými fotografiami predpísaného stupňa prípravy.
- Rám sa presunie do kabíny s rozmermi 7 900 x 5 000 x 4 890 mm, kde sa náter nastrieka a vytvrdí pri 75 až 80 °C.
Kontrolór potvrdí kontrolu povrchu podpisom ešte pred nanesením prvej vrstvy. Len čo náter pokryje plochu, nikto už nevidí, čo sa skrýva pod ním. Cyklus vytvrdzovania, ktorý nasleduje po striekacej pištoli, opisuje článok vytvrdzovanie náteru na zvarovaných oceľových dieloch.
Prečo sa životnosť náteru rozhoduje v komore
Náter vydrží presne toľko, koľko vydrží jeho väzba s oceľou. Táto väzba vzniká alebo sa stráca v tryskacej komore, nie v lakovacej kabíne.
Okuje ponechané pod náterom sa časom odlupujú od ocele a strhávajú so sebou aj náter. Hrdza ponechaná v jamke pod filmom ďalej rastie. Prach na povrchu dáva základnému náteru niečo iné, čoho sa môže držať, namiesto ocele. Tryskanie odstráni všetky tri a zdrsní plochu, takže základný náter získa profil, ktorého sa môže zachytiť.
Z rovnakého dôvodu záleží aj na čase medzi tryskaním a nanesením základného náteru. Vytryskaná oceľ prijíma vlhkosť zo vzduchu v hale a začína znovu hrdzavieť. Presun rámu z komory priamo do kabíny udržuje tento interval krátky. Vytvrdzovanie pri 75 až 80 °C potom spevní film ešte pred tým, než diel opustí halu, takže rám, ktorý dostanete, nestál nikde holý.
Rovnaký postup platí pre rámy z ocele S235 aj S355 zvárané z plechu s hrúbkou do 40 mm. Masívny základ aj jeho tenké kryty prechádzajú rovnakou prípravou, takže ani jeden sa nestane slabým miestom náteru. Samotná voľba akosti ocele je samostatná téma, ktorú rieši článok S235 alebo S355 pre zvarený rám.
Vytryskaná oceľ tiež odhalí pórovitosť a podrezanie zvaru, ktoré by vrstva náteru skryla. Kontrolór tak vidí zvary také, aké skutočne sú, ešte predtým, než ich náter prekryje.
Čo poslať, aby bol povrch v poriadku na prvý raz
Na výkrese vyznačte lakovací systém, stupeň prípravy povrchu a zakryté plochy. Ak sa diel blíži k výške 3 000 mm alebo dĺžke 7 900 mm, uveďte to. Jeho orientácia v komore a kabíne sa potom dohodne ešte pred rezaním ocele.
Celú cestu od plechu po nákladné auto opisuje článok výrobný postup zvarenca. Zariadenie za každým krokom je uvedené v prehľade povrchová úprava ocele pre kupujúcich, ktorí porovnávajú dodávateľov.
Vyznačte holé plochy, uveďte stupeň prípravy povrchu a lakovací systém a pošlite výkres na vypracovanie cenovej ponuky.
Časté otázky
Aký najväčší diel možno vytryskať vcelku?
Diel, ktorý sa zmestí do komory s rozmermi 8 000 x 5 000 x 3 000 mm, sa tryská vcelku. Ak sa má aj celý nalakovať, limitom je dĺžka lakovacej kabíny 7 900 mm.
Tryskajú a lakujú sa aj obrobené otvory?
Nie, ak sú vyznačené na výkrese. Vyznačené otvory, závity a sedlá sa pred tryskaním zakryjú zátkami, krytkami a páskou a zostávajú holé.
Ako sa náter vytvrdzuje po tryskaní?
Náter sa nastrieka a vytvrdí v kabíne Polin AC pri teplote 75 až 80 °C. Kabína má rozmery 7 900 x 5 000 x 4 890 mm.
Potrebujú hrubé rámy z ocele S355 iný postup tryskania?
Nie. Rámy z ocele S235 aj S355 zvárané z plechu s hrúbkou do 40 mm prechádzajú rovnakou komorou a rovnakou kontrolou povrchu ako ľahšie diely.
Výkres s vyznačenými holými plochami pošlite cez stránku pre cenovú ponuku a povrchová úprava sa oceňuje spolu so zvyškom zákazky.