· čítanie 6 min
8 000 alebo 7 900 mm na dĺžku: úzke miesto povrchovej úpravy veľkých zvarencov
Zvarenec sa musí zmestiť do tryskacej komory 8 000 x 5 000 x 3 000 mm aj do lakovacej kabíny 7 900 x 5 000 x 4 890 mm. Limit určuje menší priestor v každej osi.
Zvarený rám nie je hotový, keď vychladne posledný zvar. Ešte musí prejsť tryskacou komorou a potom lakovacou kabínou. Tryskacia komora má rozmery 8 000 x 5 000 x 3 000 mm. Lakovacia kabína má rozmery 7 900 x 5 000 x 4 890 mm. Váš rám sa musí zmestiť do oboch priestorov po sebe. V každej osi rozhoduje menší priestor a ten určuje najväčší diel dokončený vo vlastnej dielni.
Ktorý priestor obmedzuje Váš rám v jednotlivých osiach
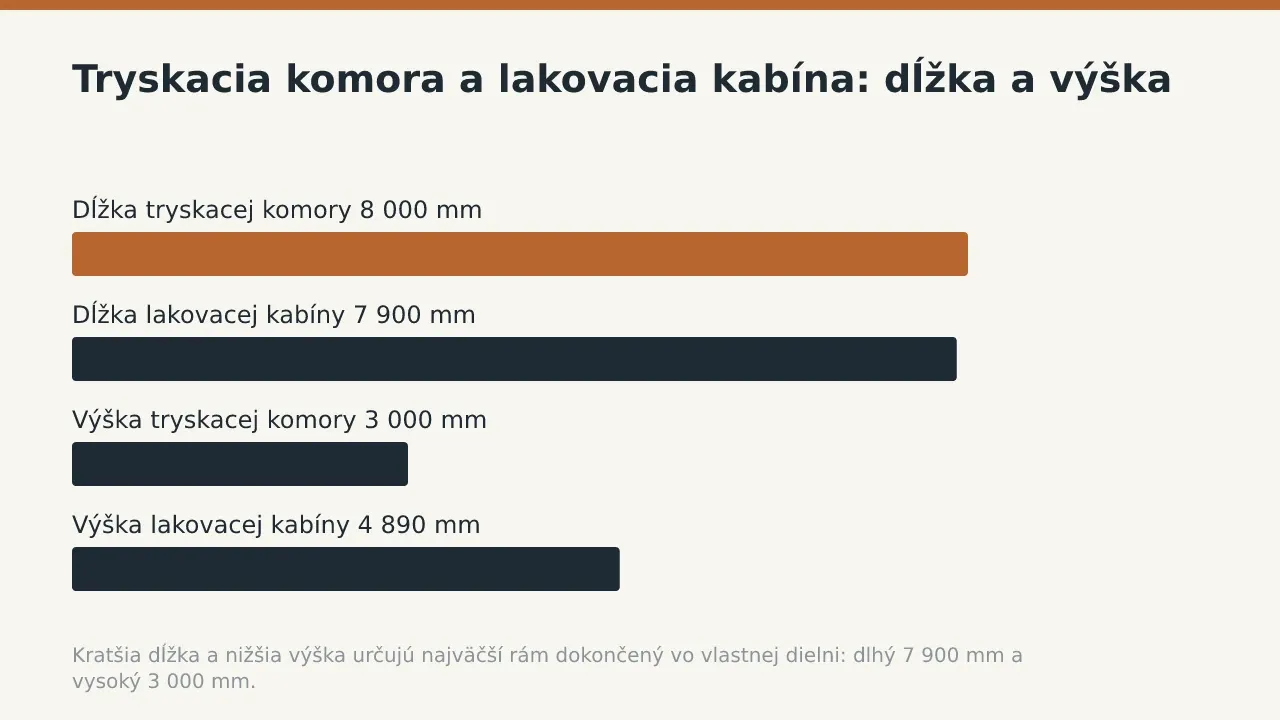
Limit je 7 900 mm na dĺžku, 5 000 mm na šírku a 3 000 mm na výšku. Dĺžku určuje lakovacia kabína, výšku tryskacia komora a šírka je v oboch rovnaká.
| Os | Tryskacia komora | Lakovacia kabína | Limit pre Váš diel |
|---|---|---|---|
| Dĺžka | 8 000 mm | 7 900 mm | 7 900 mm |
| Šírka | 5 000 mm | 5 000 mm | 5 000 mm |
| Výška | 3 000 mm | 4 890 mm | 3 000 mm |
Rám, ktorý sa zmestí do tryskacej komory na dĺžku, môže byť stále príliš dlhý pre lakovaciu kabínu. Rám, ktorý sa zmestí do lakovacej kabíny na výšku, môže byť stále príliš vysoký pre tryskaciu komoru. Na odpoveď nestačí ani jedno zariadenie samo.
Ide o vnútorné rozmery priestorov, nie o rozmer dielu. Tryskač aj lakovač musia dosiahnuť na každú stranu. Patrí sem spodná strana a vnútorné rohy. Nechajte pracovný priestor v každej osi, v ktorej sa Váš návrh blíži k limitu. Aktuálne údaje o oboch priestoroch nájdete na stránke možnosti povrchovej úpravy.
Rám dimenzujte podľa lakovacej kabíny, nie podľa zváracej stanice
Zváranie nie je miesto, kde sa dlhý rám zastaví. Robotická zváracia stanica pracuje na dráhe dlhej 14 m, takže rám sa dá zvárať oveľa dlhší, než dokáže lakovacia kabína s dĺžkou 7 900 mm nalakovať.
Rovnako je to pri obrábaní. Horizontálna vyvrtávačka W200 má pojazd 8 000 mm v dlhej osi. To už presahuje dĺžku lakovacej kabíny. Rám sa preto dá zvariť a obrobiť, a napriek tomu sa nezmestí do priestoru, ktorý ho dokončuje. Najprv skontrolujte rozmer pre povrchovú úpravu. Je to najmenší limit, ktorý zostavený rám cestou halou stretne.
Najviac to platí pre dlhé zvárané rámy strojov a úseky dopravníkov, kde dĺžka rastie s linkou, ktorú obsluhujú.
Rám postavte na výšku alebo ho položte na bok
Rám vyšší ako 3 000 mm musí vstúpiť do tryskacej komory položený na boku. Funguje to len vtedy, ak iná os rámu zostane pod 3 000 mm, pretože sa stane výškou.
Galéria člení zvarence do výškových tried podľa typu konštrukcie a každá trieda sa s komorou stretáva inak. Kryty a skrine patria do triedy 2,8 m. To je pod výškou komory 3 000 mm, takže môžu stáť vzpriamene. Rámy strojov patria do triedy 3,4 m a dopravníkové konštrukcie do triedy 3,9 m. Obe sú vyššie než komora. Takýto rám vchádza na boku a jeho výška sa berie v šírke 5 000 mm.
Plošiny a prístupová oceľová konštrukcia patria do triedy 6,0 m. To je viac než šírka 5 000 mm v ktoromkoľvek z oboch priestorov. Takáto plošina musí ležať v dĺžke 7 900 mm.
Lakovacia kabína je vysoká 4 890 mm. Rámy z tried 3,4 m a 3,9 m sa pod ňu zmestia vo vzpriamenej polohe. Opätovné postavenie na výšku pre lakovanie dáva lakovačovi voľný dosah na každú stranu.
Kde sa rozmer kontroluje medzi tryskaním a lakovaním
Rozmer sa kontroluje pri každých dverách, nielen na výkrese. Rám prechádza nasledujúcimi krokmi v tomto poradí.
- Zmerajte rám podľa výkresu meracím ramenom ešte pred odchodom zo zváracieho pracoviska, aby sa každá odchýlka opravila na holej oceli.
- Zdvihnite rám do tryskacej komory 8 000 x 5 000 x 3 000 mm, uložený na boku, ak je vyšší ako 3 000 mm.
- Tryskajte každú stranu vrátane spodnej strany a vnútorných rohov, kým nie je celý povrch čistá holá oceľ.
- Zdvihnite otryskaný rám do lakovacej kabíny 7 900 x 5 000 x 4 890 mm, kým je povrch ešte čistý.
- Nastriekajte náter, pričom rám znova postavte na výšku, ak je nižší ako 4 890 mm.
- Vytvrďte náter pri 75 až 80 °C v tej istej kabíne, aby bol náter tvrdý skôr, než sa ho dotknú laná.
- Zdvihnite vytvrdnutý rám von na záverečnú kontrolu a nakládku.
Meranie pred tryskaním je podrobne popísané v článku rozmerová kontrola pred lakovaním. Samotné tryskanie sleduje postup uvedený v článku tryskanie zváranej ocele pred lakovaním. Rám vytvrdzovaný pri 75 až 80 °C zostáva v kabíne počas celého cyklu, ktorý popisuje článok vytvrdzovanie náteru.
Rám dlhší ako 7 900 mm rozdeľte na sekcie
Rám dlhší ako 7 900 mm sa v kabíne nedá nalakovať ako jeden kus. Rozdeľte ho na sekcie, z ktorých každá vyhovuje rozmeru 7 900 x 5 000 x 3 000 mm, a po lakovaní ich zoskrutkujte.
Delenie umiestnite tam, kde skrutkovaný spoj unesie zaťaženie. Spoj opatrite obrobenými prírubovými plochami. Obrobené plochy umožnia zarovnať sekcie na mieste bez vypĺňania a brúsenia. Kratšie sekcie tiež dávajú deformácii menšiu dĺžku, na ktorej sa môže hromadiť, čo rozoberá článok návrh rámu pre kontrolu deformácií. Ak výkres ešte delenie neukazuje, technická podpora ho môže navrhnúť ešte pred stanovením ceny rámu.
Rozmer pre povrchovú úpravu uveďte na výkrese
Uveďte na výkrese najväčší zostavený rozmer a náter. Zhodu s oboma priestormi tak možno skontrolovať ešte pred stanovením ceny.
Označte, ktorá os je v prevádzke zvislá. Podľa toho dielňa vie, či rám vstúpi do komory vysokej 3 000 mm vzpriamene, alebo na boku. Doplňte oba údaje k ostatným položkám v článku čo musí výkres obsahovať pred ponukou a potom výkres pošlite na ocenenie.
Časté otázky
Aký je najväčší zvarenec, ktorý možno otryskať a nalakovať vo vlastnej dielni?
Limit je 7 900 mm na dĺžku, 5 000 mm na šírku a 3 000 mm na výšku, teda menší z oboch priestorov v každej osi. V tomto rozsahu nechajte pracovný priestor, aby bolo možné dosiahnuť na každú stranu.
Prečo je výška obmedzená na 3 000 mm, keď lakovacia kabína má výšku 4 890 mm?
Rám sa pred lakovaním tryská a tryskacia komora je vysoká 3 000 mm. Vyšší rám musí vstúpiť do komory položený na boku.
Pri akej teplote sa náter vytvrdzuje?
Náter sa vytvrdzuje pri 75 až 80 °C v kabíne 7 900 x 5 000 x 4 890 mm a rám zostáva v kabíne počas celého cyklu.
Čo sa stane s rámom dlhším ako 7 900 mm?
Musí sa rozdeliť na sekcie, z ktorých každá vyhovuje lakovacej kabíne, a po lakovaní sa zoskrutkuje. Zváranie nie je obmedzením, pretože robotická zváracia stanica pracuje na dráhe dlhej 14 m.
Pošlite výkres s vyznačeným celkovým rozmerom cez stránku s dopytom a zhoda s oboma priestormi sa skontroluje pred stanovením ceny.