
· 6 Min. Lesezeit
Höhe von Schweißbaugruppen nach Bauteiltyp: 2,8 m, 3,4 m, 3,9 m oder 6,0 m
Ein typisches Gehäuse ist 2,8 m hoch, eine typische Plattform 6,0 m. Die Höhenklasse einer Schweißbaugruppe bestimmt, wie sie gestrahlt, lackiert, bearbeitet und verladen wird.
In der Projektgalerie von Tanax Structures ist eine typische Plattform 6,0 m hoch und ein typischer Maschinenrahmen 3,4 m. Diese Höhe entscheidet, wie das Bauteil gehoben, gestrahlt, lackiert und verladen wird. Sie steht auf der Zeichnung, bevor auch nur eine Platte zugeschnitten wird. Ein Einkäufer, der sie frühzeitig liest, erhält ein Angebot, das bereits beschreibt, wie das Bauteil durch die Halle bewegt wird.
In welche Höhenklasse Ihre Schweißbaugruppe fällt
Der Bauteiltyp bestimmt die Höhenklasse, und die Klasse bestimmt die Handhabung. Gehäuse liegen bei etwa 2,8 m, Maschinenrahmen bei etwa 3,4 m, Förderanlagen bei etwa 3,9 m und Plattformen bei etwa 6,0 m.
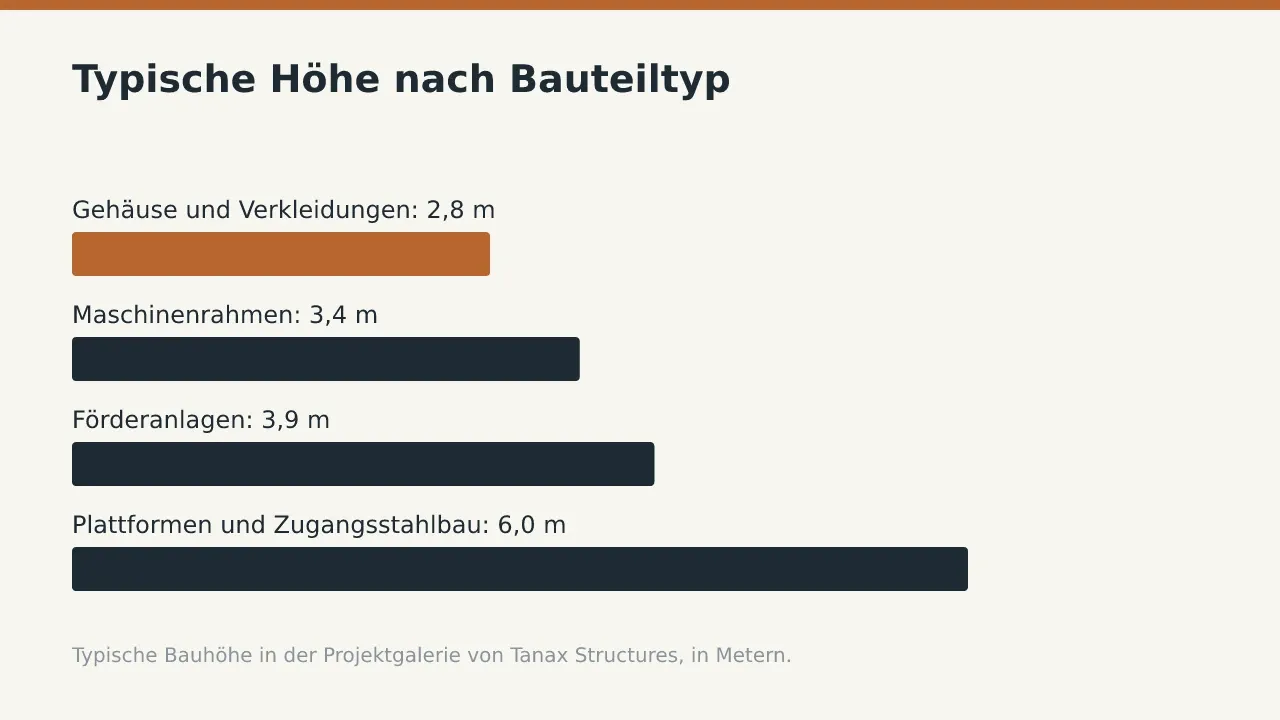
| Bauteiltyp | Typische Höhe | Aufrecht in der Strahlkabine | Aufrecht in der Lackierkabine |
|---|---|---|---|
| Gehäuse und Verkleidungen | 2,8 m | Ja | Ja |
| Maschinenrahmen | 3,4 m | Nein | Ja |
| Förderanlagen | 3,9 m | Nein | Ja |
| Plattformen und Zugangsstahlbau | 6,0 m | Nein | Nein |
Ein Gehäuse mit 2,8 m ist die einzige Klasse, die während des Strahlens und Lackierens aufrecht bleibt, sodass der Kran es bei der Oberflächenbehandlung nie drehen muss. Ein Maschinenrahmen mit 3,4 m oder eine Förderanlage mit 3,9 m wird zum Strahlen abgelegt und zum Lackieren wieder aufgerichtet. Eine Plattform mit 6,0 m ist höher als beide Räume. Die Zeichnung sollte zeigen, wo sie geteilt wird oder welche Seite liegen darf.
Zeigt die Zeichnung geschweißte Maschinenrahmen für eine Fertigungslinie, ist die Klasse 3,4 m zu erwarten. Ein Treppenturm oder Laufsteg gehört zu Plattformen und Zugangsstahlbau, wo 6,0 m typisch sind. Die Länge hat eigene Klassen, beschrieben unter Größe geschweißter Bauteile nach Bauteiltyp.
Ob das Bauteil in der Strahlkabine und der Lackierkabine aufrecht steht
Ein Bauteil steht nur dann aufrecht, wenn es niedriger ist als der Raum, den es betritt. Alles Höhere wird liegend eingebracht.
Die Strahlkabine misst 8 000 x 5 000 x 3 000 mm, Länge mal Breite mal Höhe. Jede Klasse oberhalb des Gehäuses wird daher liegend gestrahlt. Jede Wendung ist ein Kranhub. Der Kranfahrer und der Strahler legen die Reihenfolge der Seiten fest, bevor die Tür schließt.
Die Polin AC Kabine für Spritzlackierung und Aushärtung misst 7 900 x 5 000 x 4 890 mm, in derselben Reihenfolge. Rahmen und Förderanlagen stehen darin aufrecht, sodass der Lackierer jede Seite erreicht, ohne nassen Stahl zu drehen. Die Kabine härtet bei 75 bis 80 °C, sodass die Beschichtung ausgehärtet ist, bevor das Bauteil erneut angehoben wird.
Eine Plattform mit 6,0 m passt aufrecht in keinen der beiden Räume. Sie wird liegend lackiert oder in Abschnitten, die vor Ort verschraubt werden. Legen Sie dies vor dem Angebot fest, da Abschnitte die Zeichnung und die Anschlussdetails verändern. Der Arbeitsablauf ist beschrieben unter Strahlen von Stahlbauteilen vor dem Lackieren und Lackhärtung bei geschweißten Stahlbauteilen. Beide Räume und ihre Abmessungen sind auf der Seite Kapazität für Strahlen und Lackieren aufgeführt.
Wie eine hohe Schweißbaugruppe durch die Halle bewegt wird
Eine hohe Schweißbaugruppe folgt demselben Weg wie eine niedrige. Sie benötigt mehr Kranhübe und mehr Entscheidungen darüber, in welche Richtung sie zeigt.
- Schneiden Sie die Bleche auf der TRUMPF TruLaser 3040 zu. Ihr Tisch misst 2 000 x 4 000 mm. Eine Seitenwand, die länger ist als der Tisch, kommt daher als zwei Profile an, verbunden durch eine Schweißnaht, die am fertigen Bauteil sichtbar bleibt.
- Biegen Sie die langen Bauteile auf der DURMA Abkantpresse, die mit 400 t über 6 050 mm biegt. Ein 6,0 m langes Plattformbein entsteht dabei aus einem Stück, ohne Stoßstelle zur Prüfung.
- Schweißen Sie die Bauteile an der Doppelroboterstation. Deren 14 m lange Fahrbahn nimmt ein langes Bauteil in einer einzigen Aufspannung auf, sodass jede Naht entlang seiner Länge in derselben Vorrichtung gelegt wird.
- Messen Sie den Rahmen mit dem FARO Arm Prime 10, bevor eine Beschichtung aufgebracht wird. Der Prüfer vergleicht die Gesamthöhe mit der Zeichnung, solange der Stahl noch unbeschichtet ist.
- Strahlen und lackieren Sie das Bauteil in der Ausrichtung, die aus der Tabelle hervorgeht, aufrecht oder liegend.
- Heben Sie das fertige Bauteil in der bei Angebotserstellung vereinbarten Position auf den Lastwagen. Der Bauleiter unterschreibt den Lieferschein, sobald das Bauteil abgesetzt ist.
Ob der Rahmen nach dem Schweißen bearbeitet werden muss
Ein hoher Rahmen wird nach dem Schweißen bearbeitet, wenn seine Bohrungen und Flächen über die gesamte Schweißbaugruppe hinweg fluchten müssen. Er wird nur dann in einer Aufspannung bearbeitet, wenn er in die Fräsmaschine passt.
Die TOS Varnsdorf WRD15 verfährt 6 200 x 3 000 x 1 600 mm, und ihr Tisch von 1 800 x 2 500 mm trägt 16 000 kg. Ein Rahmen, der innerhalb dieses Arbeitsraums liegt, erhält alle Bezugsflächen aus einer einzigen Aufspannung, sodass die Bohrungen zueinander fluchten. Ein längerer Rahmen geht zum horizontalen Bohrwerk W200 HINR mit 8 000 x 3 000 x 1 500 mm Verfahrweg. Diese Länge eignet sich für eine lange Förderanlage ohne zweite Aufspannung.
Die Schweißwärme verformt den Stahl, bevor die Fräsmaschine ihn überhaupt berührt. Deshalb beginnt Verzugskontrolle bei einem geschweißten Rahmen bereits mit dem Bearbeitungsaufmaß auf der Zeichnung. Der vollständige Ablauf steht unter Bearbeitung eines Rahmens nach dem Schweißen, mit den zuerst zu prüfenden Achsen.
Was die Zeichnung vor dem Angebot angeben sollte
Geben Sie die Gesamthöhe an, wie das Bauteil im Einsatz steht, und markieren Sie, wo es geteilt werden darf. Diese beiden Angaben lassen das Angebot festlegen, wie das Bauteil gestrahlt, lackiert und verladen wird.
Geben Sie die Stahlsorte an, S235 oder S355, da die Platte danach bestellt wird. Die übrige Checkliste dafür steht unter was eine Zeichnung für ein Angebot benötigt.
Messen Sie den höchsten Punkt der Baugruppe so, wie sie vor Ort stehen wird. Tragen Sie diesen Wert neben dem Schriftfeld ein, markieren Sie jede Teilungslinie, und senden Sie die Zeichnung zur Angebotserstellung.
Häufige Fragen
Kann eine 6,0 m hohe Plattform in einem Stück lackiert werden?
Nicht aufrecht stehend, da die Lackierkabine 7 900 x 5 000 x 4 890 mm misst. Sie wird liegend lackiert oder in Abschnitten, die vor Ort verschraubt werden.
Welche Bauteile bleiben während des Strahlens aufrecht?
Gehäuse und Verkleidungen, typischerweise 2,8 m hoch, stehen aufrecht in der 8 000 x 5 000 x 3 000 mm großen Strahlkabine. Höhere Klassen werden liegend gestrahlt.
Wie lang darf ein Bauteil sein, das in einem Stück gebogen wird?
Die Abkantpresse biegt mit 400 t über 6 050 mm, sodass ein 6,0 m langes Plattformbein keine Stoßstelle benötigt.
Welchen größten Rahmen können Sie nach dem Schweißen bearbeiten?
Das W200 HINR verfährt 8 000 x 3 000 x 1 500 mm. Der Tisch der TOS Varnsdorf WRD15 trägt 16 000 kg.
Bei welcher Temperatur wird die Beschichtung ausgehärtet?
Bei 75 bis 80 °C in der Kabine Polin AC, sodass die Beschichtung ausgehärtet ist, bevor das Bauteil auf den Lastwagen gehoben wird.
Senden Sie die Zeichnung mit markierter Gesamthöhe über die Angebotsanfrage, und die Antwort gibt an, wie das Bauteil behandelt wird.