
· 7 min de lecture
Le pliage de pièces en acier longues sur une seule presse plieuse : 400 t sur 6 050 mm
Un profilé ou un capot long est plié sur une presse plieuse DURMA : 400 t de force sur 6 050 mm, avec 365 mm de course. Ce que l'opérateur vérifie entre les plis, et ce que votre plan doit indiquer.
Longueur : un pli jusqu'à 6 050 mm
La presse plieuse DURMA de l'atelier plie l'acier jusqu'à 6 050 mm de long en une seule passe. Un profilé ou un capot compris dans cette longueur sort de la presse en une seule pièce, sans joint à souder ni cordon à meuler. Mesurez la ligne de pli la plus longue sur votre plan, et non la longueur totale de la pièce. C'est cette ligne que la presse doit tenir sur toute sa longueur.
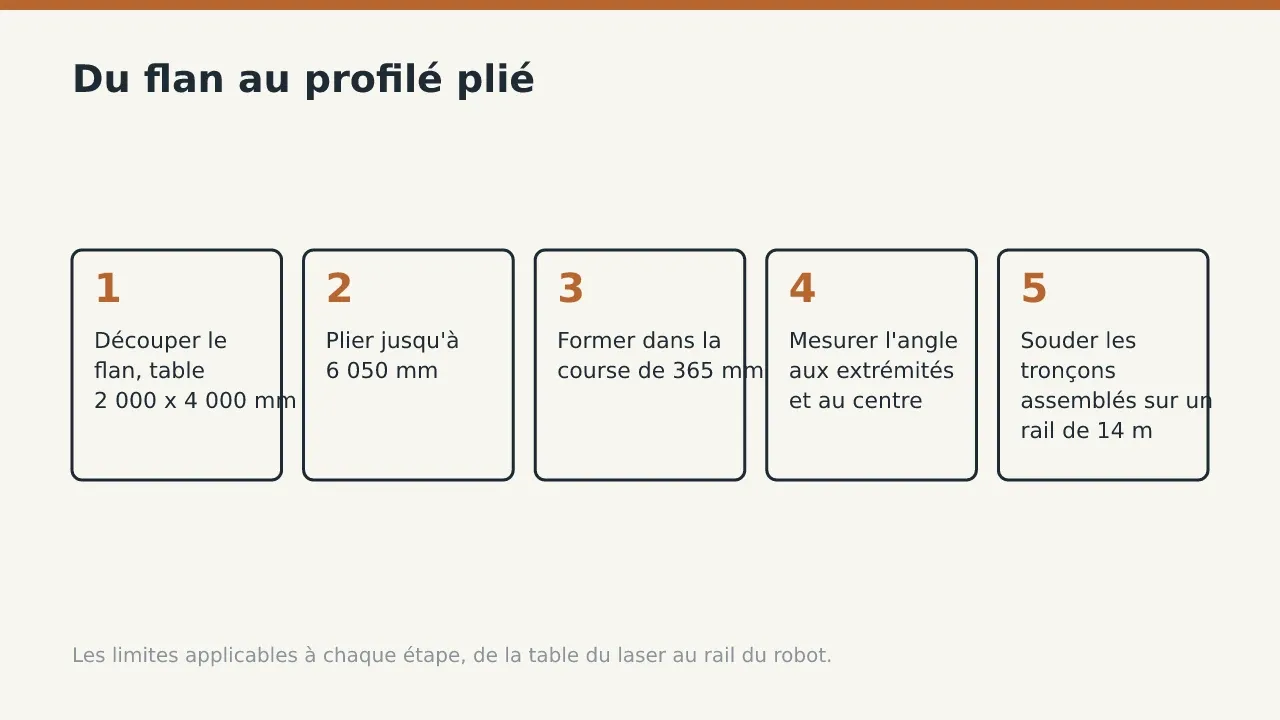
Tout commence par le flan. Le laser TRUMPF dispose d'une table de 2 000 x 4 000 mm. Un flan qui tient sur le plus grand côté de cette table est découpé en une seule pièce, trous et lumières déjà en place. Un pli plus long que la table du laser demande une autre préparation du flan, aussi demandez par quelle voie passe votre flan lors de votre demande de prix.
| Machine | Limite | Ce qu'elle détermine pour votre pièce |
|---|---|---|
| Laser TRUMPF, table | 2 000 x 4 000 mm | Le plus grand flan plat découpé en une seule pièce |
| Laser TRUMPF, épaisseur | 20 mm | La tôle la plus épaisse que le laser découpe |
| Presse plieuse DURMA, longueur | 6 050 mm | La plus longue ligne de pli en une seule fois |
| Presse plieuse DURMA, force | 400 t | La force répartie sur toute la longueur du pli |
| Presse plieuse DURMA, course | 365 mm | L'espace pour former un profilé et le dégager |
| Poste de soudage robotisé, rail | 14 m | Le plus long profilé assemblé soudé en un seul montage |
Force : ce que représentent 400 t sur un pli long
La presse exerce jusqu'à 400 t. Cette force se répartit sur toute la ligne de pli, si bien qu'un pli long dans une tôle épaisse la consomme plus vite qu'un pli court. L'épaisseur, la longueur du pli, l'ouverture de la matrice et la nuance augmentent tous la force nécessaire à un pli.
À épaisseur égale, le S355 demande plus de force que le S235. Il présente aussi un retour élastique plus marqué une fois le poinçon relevé, si bien que l'opérateur plie au delà de l'angle du plan. La différence entre ces deux nuances dépasse le cadre de la presse, et choisir entre le S235 et le S355 explique ce que signifient les lettres qui suivent leur nom.
Le laser découpe la tôle jusqu'à 20 mm. Cela ne signifie pas que tout flan de cette épaisseur se plie sur toute la longueur de la presse. La possibilité de plier une épaisseur donnée sur une longueur donnée résulte d'un calcul fait à partir de votre plan. Ce n'est pas un chiffre unique inscrit sur une fiche technique.
Course : 365 mm et la profondeur d'un profilé
Le tablier supérieur se déplace sur 365 mm. Cette course détermine l'espace entre le poinçon et la matrice, et donc la forme de profilé qui peut être formée puis dégagée.
Un capot peu profond aux ailes courtes se dégage sans difficulté. Un profilé étroit aux ailes de retour hautes est la forme à vérifier en premier. Après le dernier pli, la pièce doit se dégager du poinçon sans le heurter. Si le profil est serré, l'ordre des plis change, ou la section est divisée en deux pièces pliées puis assemblées par soudage.
Indiquez les hauteurs d'ailes et la largeur intérieure sous forme de cotes, et pas seulement sur un croquis. L'ordre des plis peut alors être planifié avant la découpe de l'acier.
Comment un profilé long est plié sur la presse
Un profilé long passe chaque fois entre les mêmes mains, dans le même ordre.
- Découpez le flan sur le laser TRUMPF, dans les limites de sa table de 2 000 x 4 000 mm. Les trous proches d'une ligne de pli sont découpés à ce stade, ils doivent donc être assez éloignés du pli pour conserver leur forme.
- Chargez le flan contre la butée arrière. L'opérateur l'aligne sur toute sa longueur avant la première passe. Un flan posé de travers donne une aile qui se rétrécit d'une extrémité à l'autre.
- Pliez la première aile. Le poinçon presse le flan dans la matrice dans la limite des 365 mm de course du tablier.
- Mesurez l'angle aux deux extrémités et au centre. Sous charge, un long tablier fléchit, si bien que le centre peut s'ouvrir alors que les extrémités sont correctes. L'opérateur corrige le réglage avant le pli suivant.
- Retournez la pièce et pliez la seconde aile. Sur un profilé étroit, l'opérateur veille à ce que la première aile dégage le poinçon.
- Vérifiez les largeurs d'ailes et la rectitude sur toute la longueur par rapport au plan. Ce n'est qu'alors que le profilé passe au soudage ou au bras de mesure.
Découpe laser et pliage sur presse réunit les deux machines et leurs limites de travail en un seul endroit. Après le formage, le bras de mesure relève la pièce par rapport au plan, et le contrôle des pièces pliées et soudées décrit ce que ce contrôle rapporte.
Pièces plus longues que la presse
Une pièce de plus de 6 050 mm est pliée en plusieurs tronçons puis assemblée par soudage. Décidez sur le plan où se situent ces joints, avant la découpe de l'acier.
Les structures de convoyeurs présentées dans la galerie mesurent de 1,5 à 14,6 m. Un long profilé latéral de convoyeur peut donc dépasser la longueur d'un seul pli. Le poste de soudage robotisé double dispose de 14 m de rail. Un profilé assemblé à partir de tronçons pliés jusqu'à 14 m repose sur le rail en un seul montage, si bien que chaque joint est soudé selon le même programme. L'emplacement des joints relève d'un choix de conception, et le soudage robotisé de pièces en acier longues présente le poste qui les réalise.
La chaleur de ces joints déforme un profilé mince. La position des joints et l'ordre de soudage qui permettent de le garder droit sont traités dans maîtriser les déformations d'un châssis soudé.
Ce qu'il faut fournir avec le plan
Une pièce longue pliée est chiffrée à partir du plan, c'est donc le plan qui porte les données du pli. Indiquez la nuance, l'épaisseur, le rayon de pliage intérieur, les hauteurs d'ailes et la tolérance d'angle et de rectitude.
Un plan qui laisse ces points ouverts est chiffré sur la base d'hypothèses, et ce qu'un plan doit contenir pour un chiffrage recense les autres éléments à inclure. Le parcours de la pièce après la presse, à travers le soudage, le grenaillage et la peinture, est décrit dans les étapes du plan à l'ensemble soudé livré.
Repérez la ligne de pli la plus longue sur le plan et comparez la à 6 050 mm. Si elle est plus longue, indiquez où un joint peut être placé. Envoyez ensuite le plan avec la nuance et la quantité.
Questions fréquentes
Quelle longueur de pièce la presse plieuse peut-elle plier en une seule pièce ?
Jusqu'à 6 050 mm le long de la ligne de pli. Une pièce plus longue est pliée en plusieurs tronçons puis assemblée par soudage.
Quelle épaisseur peut être pliée sur toute la longueur ?
Cela dépend de la nuance, de l'ouverture de la matrice et de la longueur du pli, qui se partagent tous les 400 t de force. C'est calculé à partir de votre plan, et non lu sur un seul chiffre.
Un profilé étroit à ailes hautes peut-il être formé ?
Le tablier se déplace sur 365 mm, ce qui limite la hauteur des ailes d'un profilé étroit avant que la pièce ne dégage plus le poinçon. Envoyez les dimensions du profil, et l'ordre des plis est vérifié avant le chiffrage.
Quelle taille de flan le laser peut-il découper ?
La table du laser mesure 2 000 x 4 000 mm, et il découpe des tôles jusqu'à 20 mm d'épaisseur.
Envoyez votre plan via la page demander un devis pour une pièce pliée, et le pli le plus long est vérifié par rapport à la presse avant qu'un prix ne soit donné.