· 7 min de lecture
Peinture industrielle et faces usinées : masquer avant le grenaillage ou usiner après polymérisation
Une portée de roulement usinée et un châssis grenaillé exigent des états de surface opposés. La course de l'aléseuse et la température de polymérisation décident si les faces sont masquées ou usinées en dernier.
Dans un atelier de chaudronnerie, un châssis soudé aux portées de roulement usinées arrive en cabine de grenaillage avec des surfaces qui demandent des traitements opposés. L'acier de structure exige un profil propre et rugueux pour que la peinture industrielle accroche. La portée de roulement doit conserver la face laissée par l'outil de coupe, à la tolérance du plan. La séquence de finition détermine quelle surface l'emporte.
Masquer ou usiner après polymérisation : quelle voie pour votre châssis
Usinez après polymérisation lorsque les faces sont peu nombreuses, dégagées pour la broche et comprises dans la course de l'aléseuse. Masquez avant le grenaillage lorsque les faces sont nombreuses et dispersées, ou lorsque le châssis doit sortir de la cabine de peinture sans aucune zone d'acier nu. Le choix déplace aussi le contrôle. Sur la voie avec masquage, l'inspecteur mesure l'acier nu avant tout revêtement. L'article sur le contrôle dimensionnel avant peinture montre comment un châssis est vérifié par rapport au plan à ce stade. Sur la voie usinée, la dernière mesure a lieu sur la table de l'aléseuse, après la dernière passe.
Peinture industrielle : laisser de la matière ou protéger la face
Une face usinée ne peut pas subir le grenaillage à nu. Elle porte soit une surépaisseur que la fraise enlèvera plus tard, soit un masque qui résiste à l'abrasif comme à la polymérisation. Le grenaillage à pleine pression pique une portée de roulement, perce le ruban adhésif et incruste du grain dans un filetage.
La chambre de grenaillage à air comprimé mesure 8 000 x 5 000 x 3 000 mm. Un châssis jusqu'à 8 000 mm de long y entre en entier, de sorte que l'opérateur grenaille toutes les faces en une seule passe. La hauteur de 3 000 mm est le plafond le plus bas du parcours : un châssis plus haut est donc grenaillé couché sur le côté.
La cabine de peinture et de polymérisation Polin AC mesure 7 900 x 5 000 x 4 890 mm. Sa longueur de 7 900 mm, et non celle de la chambre, fixe le châssis le plus long peint d'une seule pièce. La comparaison des dimensions des cabines de peinture pour pièces soudées met les deux locaux côte à côte. La polymérisation du revêtement se fait à une température de 75 à 80 °C. Tout masque qui reste en place dans la cabine doit tenir à cette température sans se décoller ni laisser de résidu sur la face.
La séquence de finition quand les faces sont usinées en dernier
Sur cette voie, les faces quittent le poste de soudage avec leur surépaisseur. Le grenaillage pique cette matière, et la fraise l'enlève après la polymérisation de la peinture.
- Soudez le châssis et laissez-le revenir à la température de l'atelier.
- Mesurez-le avec le bras de mesure et consignez la surépaisseur laissée sur chaque face à usiner.
- Grenaillez tout le châssis, surépaisseurs comprises, dans la chambre de 8 000 x 5 000 x 3 000 mm.
- Peignez-le dans la cabine de 7 900 x 5 000 x 4 890 mm tant que la surface grenaillée est propre.
- Faites polymériser le revêtement à une température de 75 à 80 °C, puis laissez refroidir le châssis avant que le pont roulant ne le soulève.
- Posez-le sur la table de l'aléseuse avec des élingues protégées, puis bridez-le par des patins souples qui ne marquent pas la peinture.
- Usinez les alésages et les faces, puis protégez le métal nu avec le produit de protection indiqué sur le plan.
Sur la voie avec masquage, l'usinage passe avant le grenaillage. Le monteur obture chaque alésage et coiffe chaque face avant l'entrée du châssis dans la chambre. Les opérations dans la chambre sont décrites dans grenaillage de l'acier soudé avant peinture.
Quand le châssis tient dans la WRD15 : usiner après polymérisation
Usinez après polymérisation lorsque chaque face usinée se trouve dans la course de 6 200 x 3 000 x 1 600 mm de la TOS Varnsdorf WRD15. Les faces distantes de 6 200 mm au plus le long du châssis sont usinées en un seul montage, ce qui leur donne une référence commune. La table mesure 1 800 x 2 500 mm et porte 16 000 kg, ce qui fixe le châssis peint le plus lourd admis. La broche de 160 mm apporte la rigidité nécessaire pour aléser de profondes portées de roulement dans une paroi épaisse.
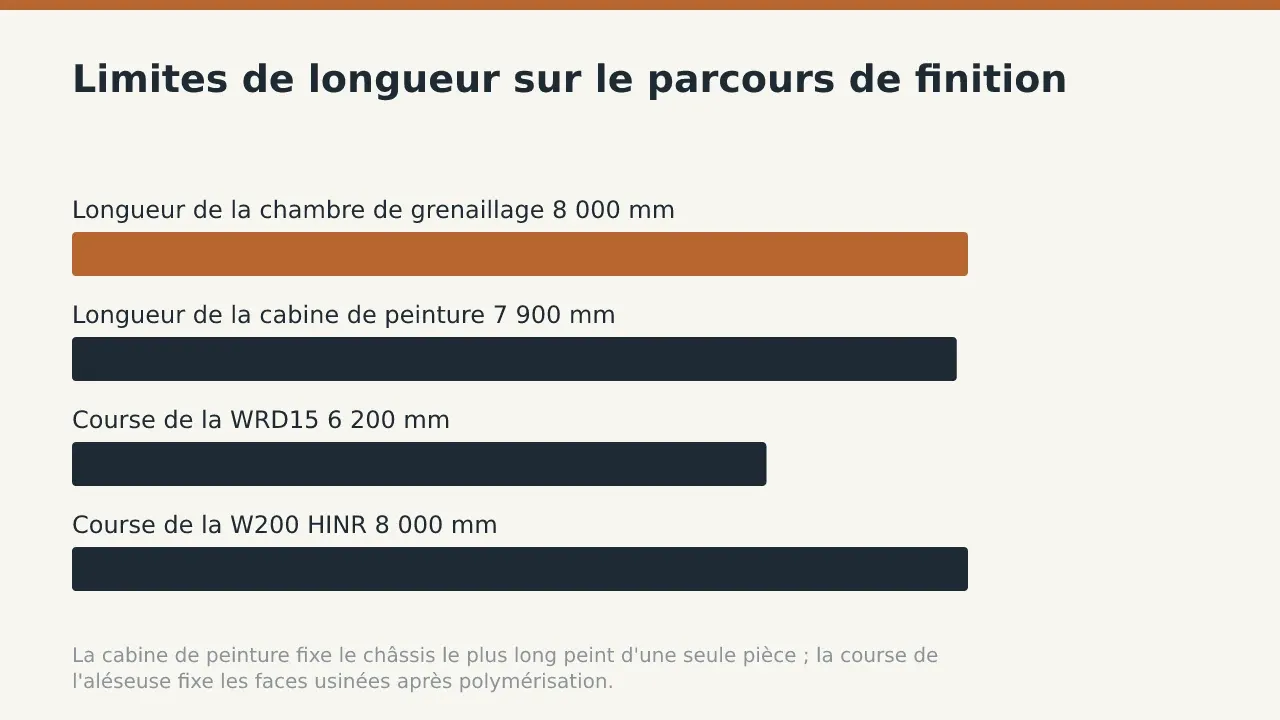
Un châssis de moins de 12 000 kg, dont les faces tiennent dans 3 500 mm, peut passer sur la TOS Varnsdorf WHQ13. L'article sur la capacité de charge de la table d'aléseuse compare les deux machines. Les châssis plus longs passent sur l'aléseuse horizontale W200 HINR, dont la course est de 8 000 x 3 000 x 1 500 mm. Cette longueur correspond à celle de la chambre de grenaillage, si bien que la cabine de 7 900 mm reste la limite en longueur.
| Poste | Longueur | Largeur | Hauteur | Ce qu'il détermine |
|---|---|---|---|---|
| Chambre de grenaillage | 8 000 mm | 5 000 mm | 3 000 mm | Plus grand châssis grenaillé en entier |
| Cabine Polin AC | 7 900 mm | 5 000 mm | 4 890 mm | Plus long châssis peint d'une seule pièce |
| Course TOS Varnsdorf WRD15 | 6 200 mm | 3 000 mm | 1 600 mm | Faces usinées après polymérisation en un seul montage |
| Course W200 HINR | 8 000 mm | 3 000 mm | 1 500 mm | Faces des châssis de plus de 6 200 mm |
Le réglage et la coupe sont suivis dans usinage de châssis soudés sur aléseuse horizontale. Les valeurs de broche, de course et de table de chaque machine figurent sur la page capacités d'usinage.
Quand le masquage est la meilleure voie
Masquez avant le grenaillage lorsque le châssis porte de nombreuses surfaces usinées réparties sur toute sa longueur. Chaque alésage reçoit un bouchon et chaque face un capuchon, puis le châssis traverse grenaillage, peinture et polymérisation sans retourner à l'aléseuse. Les faces sont usinées d'abord, sur acier nu, tant que le châssis est facile à brider et à mesurer. Les masques doivent ensuite résister à l'abrasif et à une température de 75 à 80 °C dans la cabine. Après la polymérisation, le monteur les retire et nettoie chaque face. Une face où du grain s'est glissé sous un capuchon retourne à l'aléseuse, et la peinture alentour est reprise à la main. Les deux voies passent par la même ligne de traitement de surface de l'acier soudé, de sorte que le choix change l'ordre, non l'équipement.
Ce qu'il faut indiquer sur le plan
Indiquez sur le plan chaque face usinée avec sa tolérance. Précisez si elle peut recevoir de la peinture, un produit de protection ou rien. Avec ces indications, la séquence est arrêtée au devis et non en atelier. La liste de contrôle ce qu'un plan doit contenir pour un devis couvre les autres mentions que doit porter le plan d'un châssis soudé de machine en fabrication sur plan.
Questions fréquentes
Une face usinée peut passer sans protection dans la chambre de grenaillage ?
Seulement si elle porte encore une surépaisseur d'usinage. La fraise enlève la couche grenaillée après la polymérisation de la peinture, à une température de 75 à 80 °C.
Quelle longueur de châssis peut encore être usinée après peinture ?
La TOS Varnsdorf WRD15 offre 6 200 mm de course le long du châssis, et la W200 HINR 8 000 mm. La cabine de peinture, longue de 7 900 mm, fixe ensuite la limite.
Quel poids maximal pour un châssis peint sur la table de l'aléseuse ?
La table de la WRD15 mesure 1 800 x 2 500 mm et porte 16 000 kg. Celle de la WHQ13 porte 12 000 kg.
Le masquage supporte la polymérisation de la peinture ?
Chaque bouchon et chaque capuchon doit tenir à une température de 75 à 80 °C dans la cabine, donc les masques sont choisis pour cette température. Ils sont retirés une fois le châssis refroidi.
Quelle protection pour une face usinée après peinture ?
Le produit de protection ou le revêtement indiqué sur le plan, appliqué après la dernière passe. Si le plan n'en indique aucun, formulez la demande au moment du devis.
Envoyez le plan avec chaque face usinée et sa tolérance indiquées, et demandez un devis pour le châssis.