
· 7 min de lecture
Contrôle dimensionnel des châssis soudés : de 1,5 à 13,6 m selon le plan
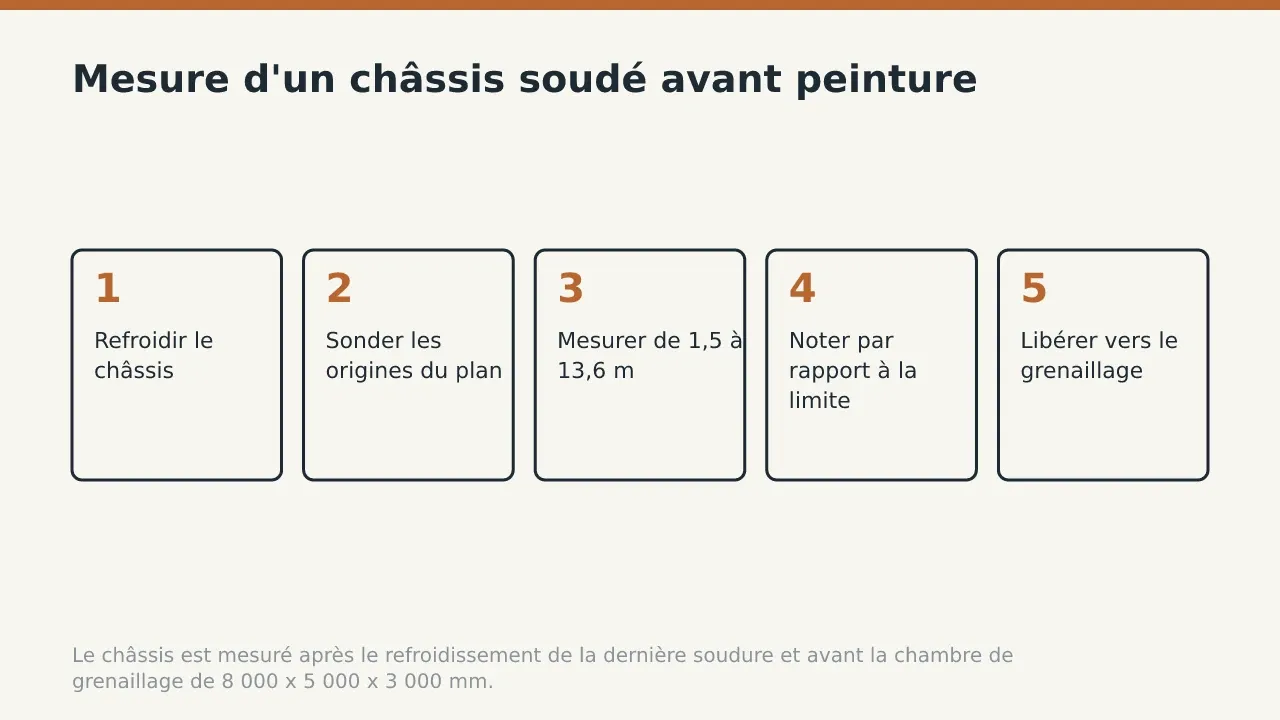
Le bras de mesure contrôle un châssis soudé après le refroidissement de la dernière soudure et avant la chambre de grenaillage. La classe de tolérance du plan fixe les limites, et le rapport indique chaque écart.
Mesurer le châssis avant la peinture, pas après
Mesurez le châssis une fois la dernière soudure refroidie et avant son entrée dans la chambre de grenaillage. À ce stade, un défaut peut encore être corrigé par la chaleur, une presse ou une passe d'usinage. Après grenaillage et peinture, la même correction impose de décaper le revêtement et de reprendre le travail de surface. La chambre mesure 8 000 x 5 000 x 3 000 mm, si bien qu'un châssis qui y tient est mesuré, grenaillé et libéré en une seule pièce. Ce qu'il advient du châssis après cette étape est décrit dans le grenaillage de l'acier soudé avant peinture.
La peinture ne modifie pas la mesure. Le revêtement cuit de 75 à 80 °C, ce qui le durcit et laisse la géométrie soudée là où le bras l'a trouvée. Le rapport que vous recevez décrit toujours le châssis qui arrive sur site.
Chaque étape du parcours a une enveloppe, et cette enveloppe détermine ce qui est mesuré en une seule pièce.
| Étape | Machine | Enveloppe | Ce que cela change pour le châssis |
|---|---|---|---|
| Découpe | TRUMPF TruLaser 3040 | 2 000 x 4 000 mm | Les pièces en tôle jusqu'à cette taille proviennent d'une seule feuille |
| Soudage | Poste de soudage robotisé | rail de 14 m | Les éléments longs sont soudés sans déplacer la pièce entre les cellules |
| Usinage | TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm | Les faces comprises dans cette enveloppe sont usinées en un seul montage |
| Grenaillage | Chambre de grenaillage | 8 000 x 5 000 x 3 000 mm | Le châssis mesuré est grenaillé entier |
| Peinture | Cabine de pulvérisation et de cuisson Polin AC | 7 900 x 5 000 x 4 890 mm | Le châssis mesuré est peint entier |
Quelle classe de tolérance le plan doit indiquer
Le plan fixe les limites, et la classe de tolérance indiquée dans son cartouche en couvre la majeure partie. Cette classe fixe l'écart admissible pour toute longueur, tout angle, toute rectitude et toute planéité qui n'a pas de tolérance propre. Une cote dotée de sa propre tolérance est contrôlée par rapport à celle-ci. Un plan sans classe ne laisse à l'inspecteur aucune référence de mesure, aussi la demandons-nous avant la découpe de l'acier. Les autres éléments dont dépend un prix sont énumérés dans ce que doit contenir un plan avant un devis.
Choisissez la classe selon la fonction, pas par habitude. Une classe plus serrée sur un châssis entier ajoute du temps de bridage et de mesure à chaque soudure. Un châssis qui porte un carter ou un chemin de câbles en a rarement besoin. Un châssis qui porte un réducteur n'en a besoin que sur quelques faces. La part de la classe déjà consommée par la séquence de soudage fait l'objet de la maîtrise de la déformation d'un châssis soudé.
Souder selon la classe, usiner les faces qui portent des pièces
Placez les tolérances serrées sur les faces usinées et laissez la soudure sur sa classe générale. Une soudure se rétracte en refroidissant. Aucun monteur ne tient un logement de roulement à la précision d'usinage par le seul soudage. Le TOS Varnsdorf WRD15 dispose de 6 200 x 3 000 x 1 600 mm de course, et le choix entre les deux capacités est décrit dans quelle aléseuse choisir selon le poids du bâti. Un châssis dont les faces entrent dans cette enveloppe voit chaque alésage et chaque face de fixation usinés en un seul montage. Ces faces se réfèrent alors entre elles, et non à la soudure. La séquence est détaillée dans l'usinage d'un châssis après soudage, et le bras mesure les faces usinées à partir des mêmes origines que les faces soudées.
Comment le bras mesure un châssis, dans l'ordre
Le FARO Arm Prime 10 mesure le châssis là où il se trouve, sans le déplacer vers une machine. Le bras fait partie de notre capacité d'assemblage et de contrôle, qui vérifie chaque châssis avant tout travail de surface. L'inspecteur suit la même séquence à chaque fois.
- Laissez le châssis refroidir à la température de l'atelier après la dernière soudure, afin que la chaleur n'allonge pas l'acier sous le palpeur.
- Posez le châssis sur des appuis aux points indiqués par le plan, ou sur ses propres pieds si le plan n'en précise aucun.
- Palpez les éléments de référence indiqués sur le plan. Cela aligne le bras sur le système de coordonnées du plan.
- Mesurez chaque élément tolérancé : implantations de trous, faces de fixation, diagonales et rectitude le long des membrures.
- Déplacez le bras le long des châssis plus longs que sa portée et palpez des points communs à chaque station. Les châssis de la gamme mesurent de 1,5 à 13,6 m, un châssis long est donc mesuré depuis plusieurs stations.
- Consignez chaque valeur en regard de sa cote nominale et de sa limite.
- Libérez le châssis vers la chambre de grenaillage, ou renvoyez-le au monteur avec l'écart marqué sur l'acier.
Un châssis renvoyé au monteur est mesuré de nouveau après correction. Les nouvelles valeurs remplacent les anciennes dans le rapport, et la correction est notée en regard.
Ce que montre le rapport dimensionnel
Attendez-vous à une ligne par élément mesuré, avec un verdict pour chacun. Chaque ligne indique la cote nominale du plan, la valeur mesurée, l'écart et la limite admissible. Le haut du rapport indique le plan et son indice, la classe de tolérance appliquée, les repères utilisés et la date de la mesure. L'inspecteur le signe.
Lisez les écarts, pas seulement les verdicts. Un châssis dont chaque valeur passe de justesse la limite vous indique que la classe est serrée pour le procédé. Un second lot du même châssis profite alors d'un changement de gabarit ou d'une face usinée. Lorsque le plan exige aussi la traçabilité de la tôle, le rapport voyage avec les certificats décrits dans le suivi d'une tôle de l'aciérie jusqu'au châssis soudé. Demandez le rapport dans votre demande de devis pour des châssis en acier fabriqués selon votre plan, et il est intégré au chiffrage.
Avant d'envoyer le plan, vérifiez que son cartouche indique une classe de tolérance et que ses références sont repérées. Repérez les faces qui portent des roulements, des réducteurs ou des guidages, afin qu'elles soient usinées plutôt que soudées à cote. Envoyez ensuite le plan, la quantité et le rapport dont vous avez besoin.
Questions fréquentes
Le châssis est-il mesuré avant ou après la peinture ?
Avant. Le bras mesure le châssis nu avant son entrée dans la chambre de grenaillage de 8 000 x 5 000 x 3 000 mm, et la cuisson de 75 à 80 °C ne déplace pas la géométrie soudée.
Que se passe-t-il si mon plan n'indique aucune classe de tolérance ?
Nous en demandons une avant la découpe de l'acier. Sans elle, l'inspecteur n'a aucune limite pour les cotes qui n'ont pas de tolérance propre.
Un châssis plus long que la portée du bras peut-il être mesuré ?
Oui. Le bras est déplacé le long du châssis et palpe des points communs à chaque station, ce qui permet de mesurer les châssis de machines de 1,5 à 13,6 m.
Quelles faces doivent être usinées plutôt que soudées à cote ?
Les faces qui portent des roulements, des réducteurs ou des guidages. Sur le TOS Varnsdorf WRD15, elles sont usinées après soudage dans une course de 6 200 x 3 000 x 1 600 mm.
Envoyez le plan avec sa classe de tolérance indiquée dans le cartouche pour demander un devis.