
· 7 min de lecture
6 200 x 3 000 x 1 600 mm de course : usiner un châssis après le soudage
Le retrait de soudage déplace chaque face proche d'un cordon, c'est pourquoi les portées de paliers et les faces de fixation sont usinées après le soudage. La course, la charge de table et le diamètre de broche déterminent l'aléseuse qui reçoit votre châssis.
Une portée de palier soudée sur un châssis se déplace lorsque la soudure refroidit. Le cordon se contracte, la tôle est attirée vers lui, et une face plane avant le soudage ne l'est plus ensuite. C'est pourquoi les faces qui portent un arbre, un réducteur ou un rail sont usinées après le soudage. Le châssis est placé en une seule pièce sur une aléseuse horizontale.
Usiner les faces avant ou après le soudage
Il convient de les usiner après. Une face terminée avant le soudage se déplace avec le retrait des cordons, et la tolérance indiquée sur le plan se déplace avec elle.
Les châssis de machines soudés fabriqués ici portent des portées de paliers, des platines de réducteur et des faces de rail, toutes usinées après le dernier cordon. L'atelier soude les aciers S235 et S355, du groupe 1 selon l'ISO/TR 15608, jusqu'à 40 mm d'épaisseur. Pour vous, cela signifie que la tôle qui porte la charge et l'alésage qui porte l'arbre proviennent du même hall, sous un certificat EN 10204 3.1.
Une bonne conception réduit l'ampleur du mouvement de l'acier. L'article sur la maîtrise de la déformation d'un châssis soudé traite de l'ordre de soudage et du positionnement des raidisseurs. L'usinage après soudage supprime le mouvement restant. Le cordon fixe la forme ; l'aléseuse fixe les dimensions.
Sur quelle aléseuse va le châssis
Trois valeurs de votre plan déterminent l'aléseuse retenue : l'encombrement du châssis, son poids fini et son plus grand alésage. Deux aléseuses TOS Varnsdorf et une longue aléseuse W200 HINR couvrent cette gamme.
| Machine | Course | Table | Charge de table | Broche |
|---|---|---|---|---|
| TOS Varnsdorf WRD15 | 6 200 x 3 000 x 1 600 mm | 1 800 x 2 500 mm | 16 000 kg | 160 mm |
| TOS Varnsdorf WHQ13 | 3 500 x 2 500 x 1 600 mm | 1 800 x 2 500 mm | 12 000 kg | 130 mm |
| W200 HINR | 8 000 x 3 000 x 1 500 mm | non précisée | non précisée | non précisée |
La course de 6 200 x 3 000 x 1 600 mm de la WRD15 détermine le nombre de faces usinées en un seul bridage. Deux portées de paliers situées aux extrémités opposées d'un châssis sont alésées depuis la même référence si les deux se trouvent dans cette course. Une référence unique aligne les deux alésages sans second bridage et sans l'erreur qu'il ajouterait.
La WHQ13, avec 3 500 x 2 500 x 1 600 mm de course, reçoit les châssis plus courts. La WRD15 reste ainsi disponible pour les châssis longs, ce qui réduit le délai d'attente pour les deux machines.
La charge de table constitue le deuxième critère. La table de la WRD15 supporte 16 000 kg et celle de la WHQ13 supporte 12 000 kg. Un châssis de moins de 12 000 kg peut aller sur l'une ou l'autre machine, ce qui donne au planificateur deux créneaux au lieu d'un. Le poids fini doit figurer sur le plan afin que ce choix soit fait avant l'arrivée du châssis.
Les deux tables mesurent 1 800 x 2 500 mm. Un châssis à l'emprise plus grande déborde de la table et nécessite des appuis supplémentaires, que le planificateur prévoit à l'avance.
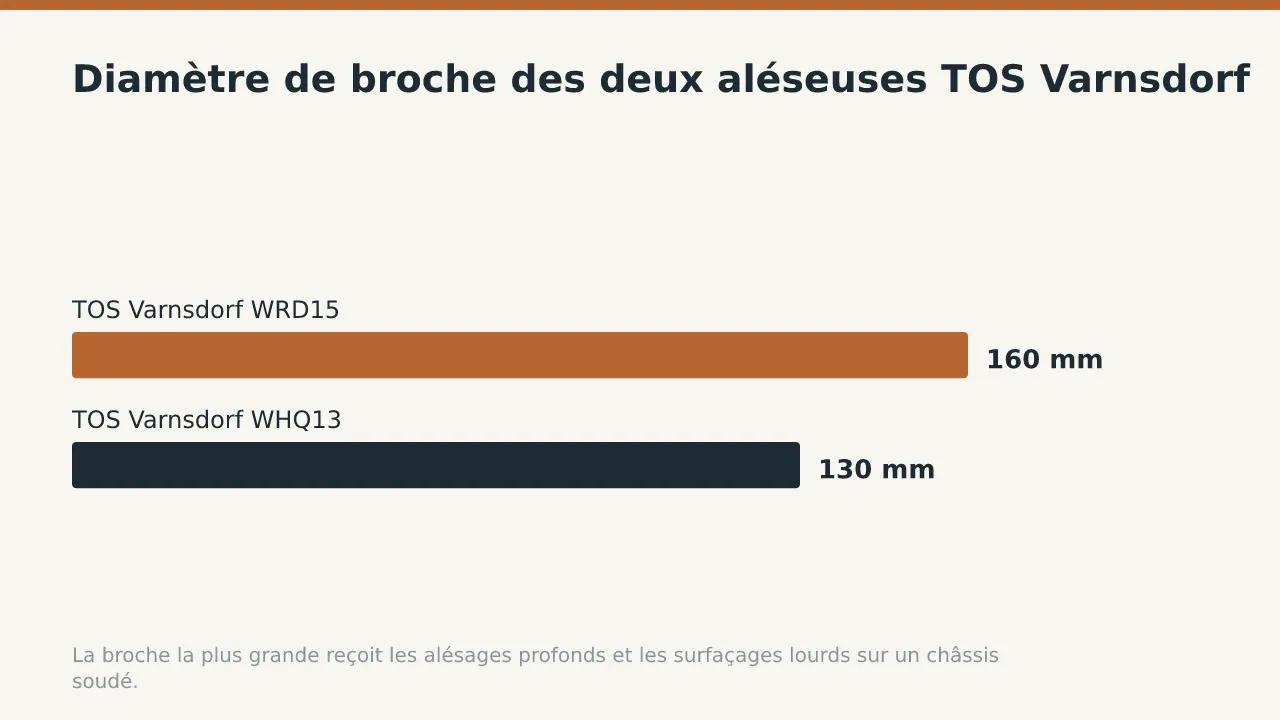
La broche constitue le troisième critère. La broche de 160 mm de la WRD15 est plus rigide que la broche de 130 mm de la WHQ13. Les alésages profonds et les surfaçages lourds sont donc confiés à la machine la plus puissante, où l'alésage conserve son axe sur toute sa profondeur.
Les châssis plus longs que la course de la WRD15 sont confiés à la W200 HINR, dont la course atteint 8 000 x 3 000 x 1 500 mm. Cette longueur permet d'usiner un long convoyeur ou un bâti de machine en un seul bridage au lieu de deux. La page sur les capacités d'usinage recense les tours et la tailleuse d'engrenages qui terminent les arbres et les pignons du même châssis.
Du gabarit de soudage à l'alésage fini
L'ordre ci-dessous est celui que suit un châssis dans le hall. Il correspond à la partie usinage des huit étapes du plan à la construction soudée livrée, présentée ici plus en détail.
- Souder le châssis complet avant l'usinage de toute face. Les cordons longs sont réalisés sur la station robotisée double, dont le rail de 14 m couvre toute la longueur d'un châssis long, ce qui permet de déposer un cordon sans déplacer la pièce.
- Mesurer le châssis soudé avec le bras de mesure FARO Arm Prime 10. Le contrôleur relève la position réelle de chaque face et la surépaisseur d'usinage restante.
- Lever le châssis sur la table de l'aléseuse et le brider contre la référence indiquée sur le plan. Le grutier le pose sur la table de la WRD15, prévue pour 16 000 kg.
- Aléser les portées de paliers et fraiser les faces de fixation en un seul bridage. L'opérateur travaille depuis une référence unique, avec la broche de 160 mm pour les passes lourdes.
- Mesurer à nouveau les faces usinées avant de débrider le châssis. Une face hors tolérance est corrigée sur l'aléseuse, non après la peinture.
- Masquer les faces usinées, puis grenailler et peindre le châssis. La cabine Polin AC polymérise la peinture de 75 à 80 °C, si bien que la peinture est dure avant que le châssis ne soit levé pour l'expédition.
Ce que le plan doit indiquer à l'aléseuse
Repérez chaque face usinée et prévoyez une surépaisseur. Une face dessinée à sa cote finale ne laisse rien à enlever à l'aléseuse une fois que la soudure l'a déplacée.
Nommez une référence unique. L'opérateur bride sur cette référence et le contrôleur mesure depuis elle, de sorte que les deux travaillent au même zéro.
Indiquez le poids fini et le plus grand alésage dans le cartouche. Ces deux valeurs désignent la machine avant même l'ouverture du modèle.
Écrivez la nuance en toutes lettres, car les lettres qui suivent S235 et S355 changent ce que l'aciérie certifie. Le reste de la liste, des certificats matière au système de peinture, figure dans l'article sur ce qu'un plan doit contenir avant un devis.
Comment savoir si les alésages sont à la place prévue par le plan
Demandez le rapport de mesure avec le châssis. Le contrôleur mesure chaque face et chaque alésage usinés par rapport à la référence, et les valeurs sont consignées à côté des cotes du plan.
Le bras de mesure se déplace jusqu'au châssis, si bien que le contrôle a lieu sur la table de l'aléseuse pendant que le châssis est encore bridé. Un écart détecté à ce stade ne coûte qu'une passe supplémentaire. Le même écart détecté sur votre ligne de montage coûte un déplacement supplémentaire.
Le format du rapport et les autres contrôles d'un châssis sont décrits sous assemblage et contrôle dans les pages capacités.
Envoyez le plan avec les faces usinées repérées, la référence nommée, la surépaisseur indiquée et le poids fini dans le cartouche. Le planificateur peut alors désigner l'aléseuse qui prendra le châssis et confirmer si l'usinage se fait en un seul bridage.
Questions fréquentes
Quel est le plus grand châssis soudé que vous pouvez usiner en un seul bridage ?
La TOS Varnsdorf WRD15 dispose de 6 200 x 3 000 x 1 600 mm de course et d'une table prévue pour 16 000 kg. Les châssis plus longs sont confiés à la W200 HINR, avec 8 000 x 3 000 x 1 500 mm de course.
Pourquoi ne pas usiner les pièces avant leur soudage ?
Le retrait de soudage déplace chaque face proche d'un cordon pendant le refroidissement du châssis. Une face usinée après le soudage reste à la place prévue par le plan.
Quel poids le châssis peut-il atteindre ?
La table de la WRD15 supporte 16 000 kg et celle de la WHQ13 supporte 12 000 kg. Indiquez le poids fini sur le plan afin que le planificateur choisisse la machine.
Comment les alésages usinés sont-ils contrôlés ?
Un contrôleur mesure chaque alésage et chaque face avec un bras de mesure FARO Arm Prime 10 avant de débrider le châssis. Les valeurs sont consignées dans un rapport qui accompagne le châssis.
Quelle épaisseur de tôle peut être soudée avant l'usinage ?
Les aciers S235 et S355 sont soudés jusqu'à 40 mm, et l'acier inoxydable austénitique de 3 à 16 mm.
Envoyez votre plan par la page de devis avec les faces usinées repérées, et le planificateur désignera l'aléseuse qui le prendra.