· 7 min de lecture
Ensembles mécano-soudés en Slovaquie : 40 mm ou 3 à 16 mm de domaine de soudage
Un acheteur en Allemagne ou en Autriche, plan en main, vérifie d'abord le domaine de soudage EN ISO 3834-2. Le niveau des cordons et les limites des machines viennent ensuite.
Un plan qui indique du S355 se lit de la même façon dans un atelier de mécano-soudure en Slovaquie qu'en Allemagne ou en Autriche. Les normes qui y figurent sont européennes : la première commande en sous-traitance ne dépend donc pas de la traduction. Elle dépend de deux points : le domaine de soudage doit couvrir votre matériau, et les machines doivent accepter votre pièce.
Comparez le domaine de soudage à votre matériau
Le domaine de soudage couvre le groupe 1 de l'ISO/TR 15608 jusqu'à 40 mm et le groupe 8 de 3 à 16 mm. Si votre matériau et sa tôle soudée la plus épaisse restent dans ces limites, le premier contrôle est validé. Le domaine relève de l'EN ISO 3834-2, qui fixe les exigences de qualité complètes pour le soudage par fusion. Demandez le certificat et comparez sa ligne de domaine au bloc matière de votre plan.
Le groupe 1 réunit les aciers de construction non alliés, dont les nuances S235 et S355. Un châssis mécano-soudé dans l'une ou l'autre nuance est couvert jusqu'à 40 mm. Une bride de plus de 40 mm sort du domaine : modifiez le détail ou posez la question avant de commander. Si la nuance n'est pas encore arrêtée, décidez entre S235 ou S355 pour le châssis avant de vérifier le domaine.
Le groupe 8 correspond à l'acier inoxydable austénitique, couvert de 3 à 16 mm. Une tôle inox de moins de 3 mm sort de cette plage, tout comme une tôle inox de plus de 16 mm. Contrôlez la tôle la plus fine autant que la plus épaisse. Chaque limite est détaillée dans la page capacités de soudage, avec les postes robotisés.
Lisez le niveau de qualité des cordons exigé par votre plan
Un châssis dessiné en EXC2 selon l'EN 1090-2 exige en général le niveau de qualité C de l'EN ISO 5817 sur ses cordons. Vérifiez que le plan l'indique avant de comparer les fournisseurs. L'EXC2 selon l'EN 1090-2 est la classe d'exécution qui fixe la façon dont les soudures d'un châssis porteur sont réalisées et contrôlées. Le niveau de qualité C est le niveau intermédiaire de l'EN ISO 5817, et il limite les caniveaux et les porosités admis sur un cordon.
Si la note de soudage ne précise aucun niveau de qualité, interrogez le bureau d'études avant l'envoi de la demande, car un fournisseur ne peut pas le deviner. Le contrôleur juge chaque cordon selon le niveau de qualité C de l'EN ISO 5817 et consigne le résultat. Demandez le certificat EN 1090-2 et la classe d'exécution qu'il mentionne. Comparez ensuite les rapports que vous recevrez avec les exigences de contrôle EXC2 selon l'EN 1090-2.
Comparez la pièce aux limites des machines
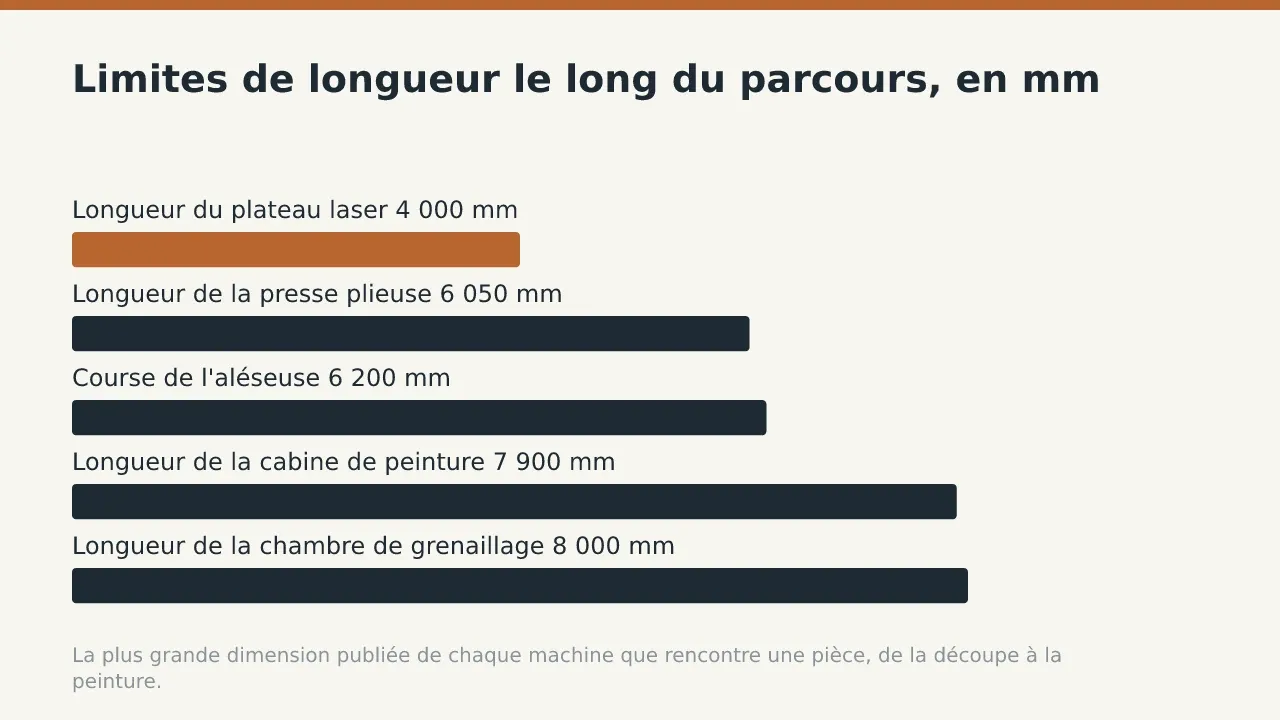
Chaque machine du parcours publie ses limites. Si toutes les dimensions de votre pièce restent dans les valeurs ci-dessous, la pièce suit le parcours prévu.
| Étape | Capacité | Ce qu'elle détermine |
|---|---|---|
| Découpe laser | Plateau de 2 000 x 4 000 mm, tôle de 20 mm | La plus grande découpe en une seule pièce |
| Pliage | 400 t sur 6 050 mm | Le pli unique le plus long |
| Usinage | Course de 6 200 x 3 000 x 1 600 mm | Le plus grand châssis usiné après soudage |
| Usinage, longs châssis | Course de 8 000 x 3 000 x 1 500 mm | Les châssis de plus de 6 200 mm |
| Grenaillage | 8 000 x 5 000 x 3 000 mm | La plus grande pièce grenaillée en entier |
| Peinture | 7 900 x 5 000 x 4 890 mm | La plus grande pièce peinte en entier |
Une tôle de 20 à 40 mm se soude ici, mais dépasse la limite d'épaisseur de découpe laser. Demandez comment cette tôle est découpée. Un profilé plié de plus de 6 050 mm ne peut pas être plié en une seule pièce, le plan doit donc montrer un joint.
La cabine de peinture, avec 7 900 mm, est plus courte que la chambre de grenaillage, avec 8 000 mm. Un châssis qui tient dans la chambre peut donc dépasser la cabine : mesurez sa longueur finie par rapport à 7 900 mm. La chambre est aussi plus basse que la cabine, 3 000 mm contre 4 890 mm. Un châssis haut atteint donc d'abord la limite de la chambre. Pour les châssis proches de l'une ou l'autre limite, lisez l'article cabine de peinture pour grands ensembles soudés avant de fixer la longueur.
Le parcours de votre pièce dans l'atelier
Choisissez votre point d'arrêt sur ce parcours avant de commander. Le contrôle dimensionnel avant usinage est le choix naturel, car un châssis corrigé à ce stade ne perd aucune face usinée.
- Découpez les flans sur le laser TRUMPF dans de la tôle jusqu'à 20 mm, dans son plateau de 2 000 x 4 000 mm.
- Pliez les longs profilés sur la presse plieuse DURMA, qui développe 400 t sur 6 050 mm.
- Soudez le châssis ajusté selon un mode opératoire inclus dans le domaine EN ISO 3834-2 pour son groupe de matériau.
- Mesurez le châssis soudé par rapport au plan avec le bras de mesure FARO.
- Usinez les alésages et les faces sur une aléseuse horizontale une fois le châssis d'équerre.
- Grenaillez le châssis jusqu'à l'acier nu dans la chambre de 8 000 x 5 000 x 3 000 mm.
- Peignez le châssis dans la cabine Polin, puis faites durcir le revêtement à une température de 75 à 80 °C.
Demandez le rapport de l'étape de mesure, qui constitue votre justificatif de contrôle dimensionnel avant peinture par rapport à votre propre plan. Les alésages qui doivent être alignés sur le châssis sont usinés après le soudage, comme décrit dans la page usinage après soudage. Si votre plan cite un système de peinture, comparez sa fiche technique à la plage de cuisson de 75 à 80 °C.
Demandez ce que l'atelier ne publie pas
Certaines limites ne sont pas publiées : demandez-les par écrit avant la première commande. La capacité de levage vient en premier, car elle détermine le châssis le plus lourd qui peut être levé et retourné. La surface de l'atelier et l'ensemble soudé le plus grand qu'il peut accueillir ne sont pas non plus publiés.
Le transport vers l'Allemagne ou l'Autriche est une question distincte. Demandez qui réserve le camion et convenez de la personne qui signe le bon de livraison sur votre site. Demandez aussi dans quelle langue rédiger les notes de votre plan.
La galerie compte 191 modèles, chacun fabriqué ou chiffré ici. Parcourez les ensembles mécano-soudés en fabrication sur plan pour trouver un modèle proche de votre pièce. Un tel modèle indique une classe de taille, pas une limite.
Envoyez le plan dès que la note de soudage est remplie
Envoyez le plan dès que la nuance de matériau et la note de soudage y figurent. Repérez la tôle soudée la plus épaisse et le profilé plié le plus long. Ajoutez la masse finie, car la grande table d'aléseuse supporte 16 000 kg et la petite 12 000 kg. Cette masse détermine l'aléseuse qui prend le châssis. Pour le reste du cartouche, consultez ce qu'un plan doit contenir pour un devis.
Envoyez ensuite le plan en PDF avec son fichier de modèle. Placez vos questions sur la capacité de levage et le transport dans le même message.
Questions fréquentes
Le domaine de soudage couvre-t-il la tôle S355 ?
Oui. Les nuances S235 et S355 relèvent du groupe 1 de l'ISO/TR 15608, que le domaine EN ISO 3834-2 couvre jusqu'à 40 mm.
L'acier inoxydable austénitique peut-il aussi être soudé ?
Il relève du groupe 8 de l'ISO/TR 15608, couvert de 3 à 16 mm. Une tôle de moins de 3 mm ou de plus de 16 mm impose d'abord une question à l'atelier.
Quelle longueur décide si un châssis peut être grenaillé et peint en entier ?
La cabine de peinture mesure 7 900 mm de long et la chambre de grenaillage 8 000 mm. Comparez la longueur finie à 7 900 mm.
Que faire si le plan n'indique aucun niveau de qualité de soudure ?
Interrogez le bureau d'études avant l'envoi. Un châssis dessiné en EXC2 selon l'EN 1090-2 exige en général le niveau de qualité C de l'EN ISO 5817.
Envoyez le plan avec sa matière et sa note de soudage grâce à la demande de devis.